Cách hàn TIG không bị đen bắt đầu từ việc giữ vùng hàn sạch, được khí bảo vệ che phủ ổn định và dùng thông số phù hợp với độ dày vật liệu. Khi mối hàn bị đen hoặc cháy xém, nên kiểm tra lần lượt bề mặt thép, lưu lượng khí, dòng hàn và góc đặt mỏ.
Với thép cacbon thấp, Argon thường được dùng làm khí bảo vệ; vật liệu dày có thể dùng hỗn hợp 25% Argon và 75% Helium. Các mức cài đặt dưới đây chỉ mang tính định hướng và cần đối chiếu với điều kiện hàn thực tế sử dụng Máy hàn tig.
Tóm tắt: Làm sạch rỉ, dầu mỡ và bụi trước khi hàn. Điều chỉnh khí bảo vệ vừa đủ, không mở van quá lớn. Chọn dòng hàn theo độ dày vật liệu và giữ mỏ hàn khoảng 15° so với phương thẳng đứng. Duy trì tốc độ di chuyển đều để hạn chế cháy xém.
Mối hàn TIG bị đen là hiện tượng gì?
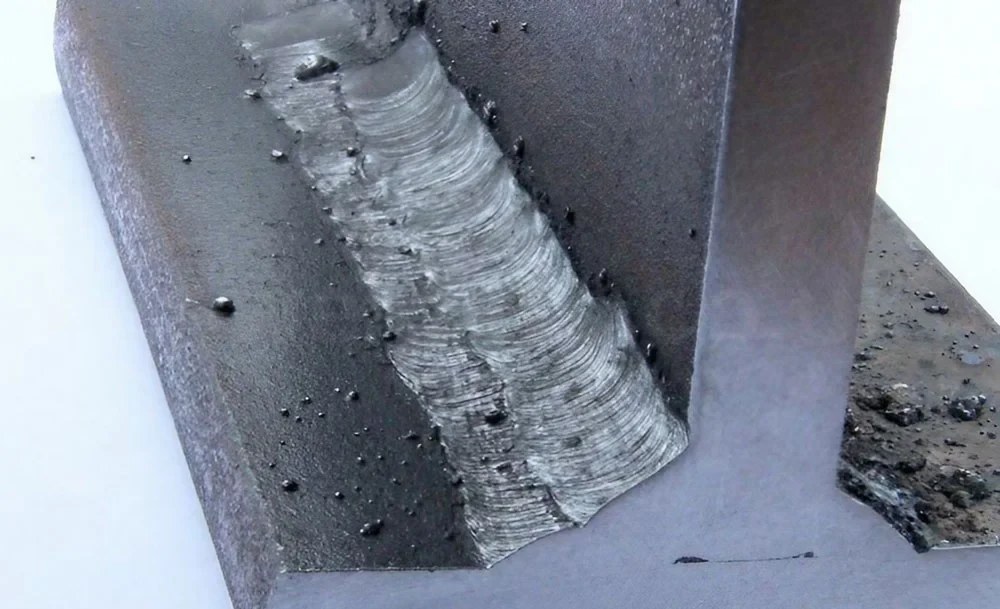
Mối hàn TIG bị đen là tình trạng vùng hàn xuất hiện màu xỉn, khói đen, xỉ bám hoặc dấu cháy xém thay vì bề mặt sáng và đều. Tình trạng này làm giảm tính thẩm mỹ, đồng thời có thể khiến người thực hiện phải xử lý bề mặt thêm sau hàn.
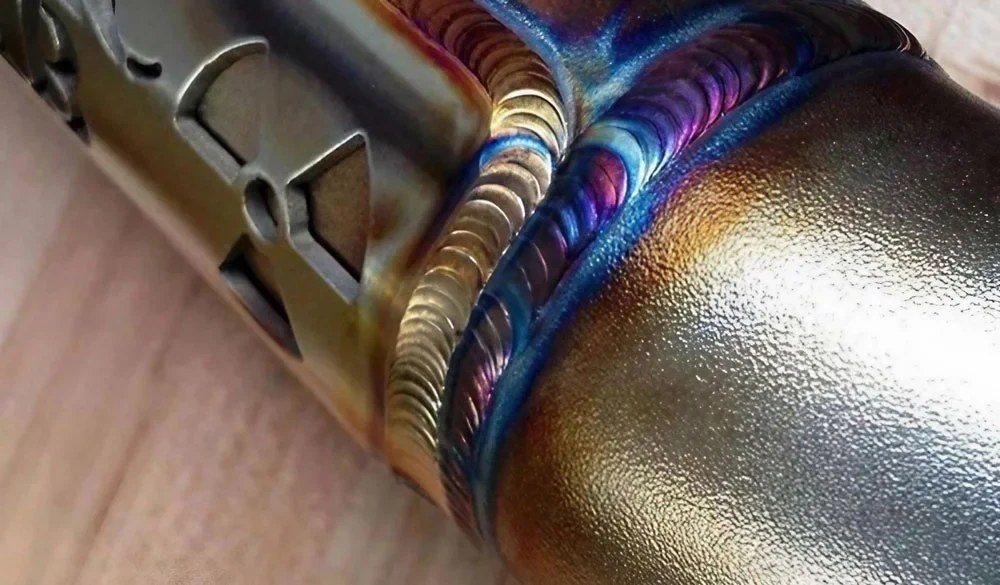
Hàn TIG là phương pháp hàn hồ quang dùng điện cực tungsten không nóng chảy và khí trơ để bảo vệ vùng hàn. Khi lớp bảo vệ này hoặc điều kiện chuẩn bị không phù hợp, vùng kim loại nóng có thể bị ảnh hưởng và để lại bề mặt không sáng.
Vì sao bề mặt vật hàn bẩn làm mối hàn TIG bị đen?
Rỉ sét, dầu mỡ, bụi và tạp chất trên bề mặt có thể làm mối hàn bị oxy hóa, xỉn màu hoặc xuất hiện rỗ khí. Vì vậy, việc làm sạch đúng khu vực cần hàn là bước cần thực hiện trước khi mồi hồ quang.
- Làm sạch rỉ thép tại khu vực hàn bằng máy mài và lưỡi mài phù hợp.
- Xử lý dầu trên bề mặt bằng dung dịch xút theo thông tin tham khảo.
- Chỉ hàn khi vật hàn khô ráo, không còn bụi hoặc tạp chất.
Điều chỉnh khí bảo vệ thế nào để hạn chế mối hàn bị đen?
Khí bảo vệ cần được điều chỉnh ở mức vừa đủ để che phủ vùng hàn; mở van quá lớn được nêu là một nguyên nhân có thể khiến mối hàn đen. Với hàn thép cacbon thấp, Argon thường được sử dụng, đặc biệt với vật liệu mỏng.
Đối với vật hàn dày, dữ liệu tham khảo đề cập hỗn hợp 25% Argon + 75% Helium để tăng nhiệt lượng hồ quang và hỗ trợ độ ngấu. Cần giữ đường khí ổn định, thay vì chỉ tăng lưu lượng khi thấy bề mặt mối hàn chưa đạt yêu cầu.
Dòng hàn, khí và điện cực nào được tham khảo cho hàn TIG thép?
Thông số hàn cần phù hợp với độ dày vật liệu; dòng quá cao có thể gây cháy xém, còn cài đặt không phù hợp có thể làm mối hàn không ngấu. Bảng dưới đây tổng hợp các mức tham khảo được nêu cho thép cacbon và hợp kim thấp.
| Hạng mục | Mức tham khảo |
|---|---|
| Dòng điện với vật liệu ≤ 2 mm | 40–90A |
| Dòng điện với vật liệu 2–3,2 mm | 135–175A |
| Khí bảo vệ | Argon 8–12 cfh; vật dày có thể dùng 25% Argon + 75% Helium |
| Điện cực tungsten cho thép mỏng | 2% Thori hoặc 2% Lanthanated, mài đầu nhọn; đường kính 1,6–2,4 mm |
Lưu ý: Với vật hàn dày khoảng 2,4 mm, dữ liệu nguồn nêu dải dòng 135–175A và Argon 10 cfh. Đây là mức tham khảo; không nên xem là thiết lập cố định cho mọi thiết bị và mọi liên kết hàn.
Góc hàn và tư thế hàn ảnh hưởng ra sao đến màu mối hàn?
Góc mỏ hàn không phù hợp có thể làm khí bảo vệ che phủ không đều, từ đó vùng hàn dễ bị oxy hóa và sẫm màu. Một góc khoảng 15° so với phương thẳng đứng được nêu là mức nên duy trì.
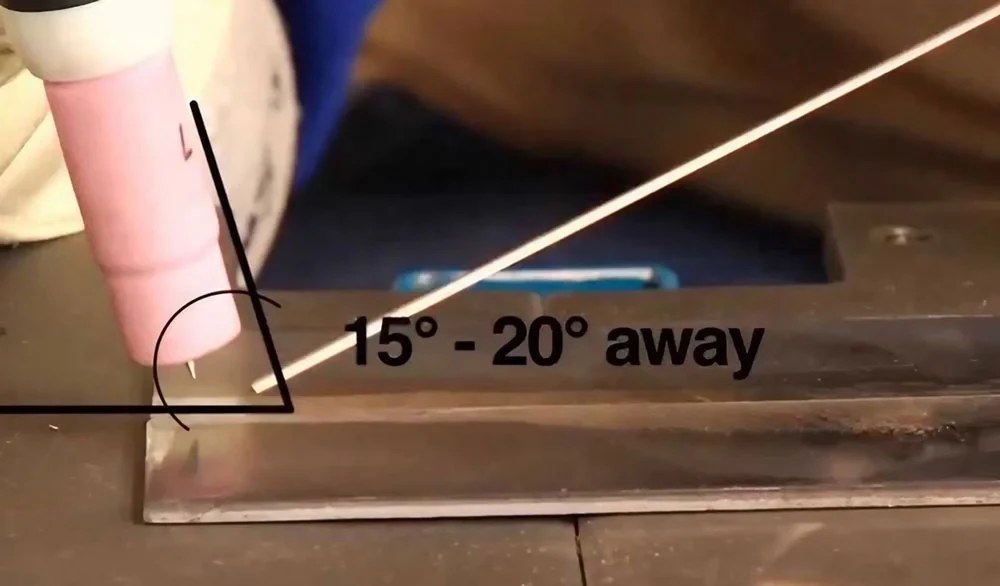
Với hàn thép, tư thế ngang hoặc ngửa được đánh giá là dễ kiểm soát hồ quang hơn so với khi hàn nhôm. Dù ở tư thế nào, tốc độ di chuyển cần đều để hồ quang ổn định và tránh tập trung nhiệt quá lâu tại một vị trí.
Quy trình nào giúp hàn TIG thép hạn chế bị đen?
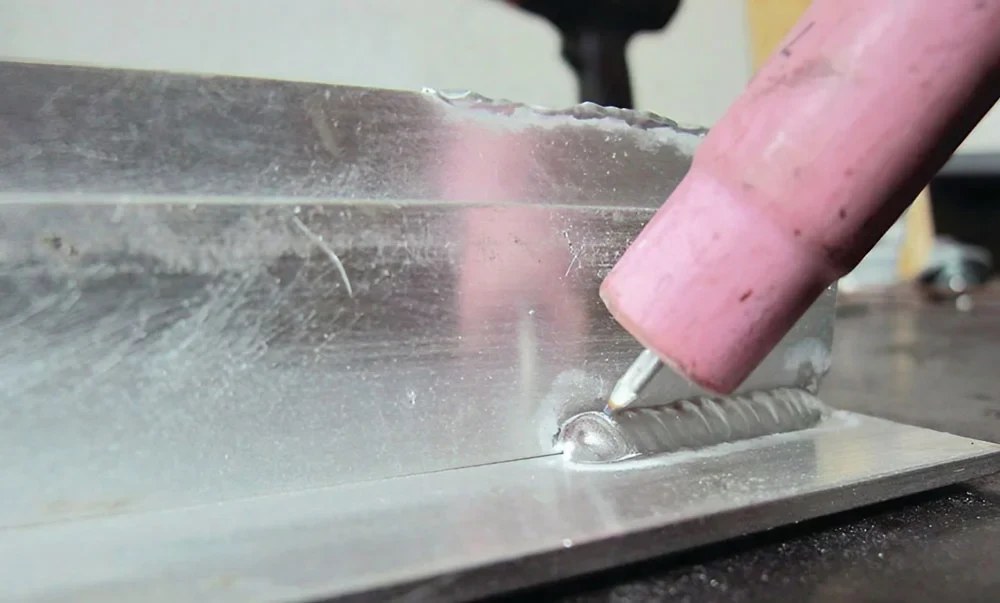
Với máy hàn tig thép, Quy trình cơ bản là chuẩn bị sạch vật liệu, thiết lập khí và dòng hàn theo độ dày, sau đó duy trì góc mỏ cùng tốc độ di chuyển ổn định. Việc hàn đính mẫu trước khi thực hiện mối hàn chính giúp cố định vị trí các tấm.
- Chuẩn bị liên kết: Với thép cacbon và hợp kim thấp dày 2,0–3,2 mm, mối giáp mối có thể hàn ở mọi tư thế mà không cần vát mép theo dữ liệu nguồn. Với mối hàn góc hoặc hàn chồng, cần vệ sinh kỹ vị trí hàn.
- Thiết lập thiết bị: Chọn dòng điện, khí bảo vệ và điện cực tương ứng với vật liệu; bảo đảm điện cực sạch, không dính kim loại nóng chảy.
- Thực hiện mối hàn: Giữ góc mỏ phù hợp, duy trì hồ quang ổn định và di chuyển đều. Với hàn leo, mối hàn được thực hiện từ dưới lên trên theo hướng dẫn tham khảo.
Khi nào cần kiểm tra lại thiết lập hàn TIG?
Cần kiểm tra lại thiết lập khi mối hàn liên tục bị đen, cháy xém, xỉn màu hoặc không ngấu dù bề mặt đã được vệ sinh. Trước hết, hãy đối chiếu độ sạch và độ khô của vật hàn, sau đó kiểm tra lưu lượng khí, dòng hàn, điện cực và góc mỏ.
Nếu đang đổi độ dày vật liệu hoặc thay đổi tư thế hàn, các thông số trước đó có thể không còn phù hợp. Thử hàn trên tấm mẫu giúp quan sát độ ổn định của hồ quang và bề mặt mối hàn trước khi thao tác trên chi tiết chính.