Trong quy trình sơn và phủ bề mặt công nghiệp, công đoạn sấy có ảnh hưởng trực tiếp đến chất lượng lớp phủ. Nhiệt độ không phù hợp hoặc phân bố nhiệt không đồng đều có thể làm thay đổi quá trình bay hơi dung môi, tạo màng và đóng rắn, từ đó ảnh hưởng đến độ bám dính, độ cứng và độ bền của lớp sơn.
Máy đo nhiệt độ hồng ngoại cho phép xác định nhiệt độ bề mặt mà không cần tiếp xúc trực tiếp, phù hợp với những sản phẩm vừa ra khỏi lò sấy hoặc có bề mặt khó tiếp cận. Tuy nhiên, để kết quả đo có giá trị trong kiểm soát sản xuất, cần hiểu rõ nguyên lý đo và các yếu tố ảnh hưởng đến phép đo trên bề mặt sơn, lớp phủ.
Nguyên lý đo nhiệt độ hồng ngoại trên bề mặt sơn
Mọi vật thể có nhiệt độ cao hơn độ không tuyệt đối đều phát ra bức xạ nhiệt. Máy đo nhiệt độ hồng ngoại tiếp nhận bức xạ này thông qua hệ thống quang học, sau đó chuyển tín hiệu thành giá trị nhiệt độ hiển thị trên màn hình. Vì không cần tiếp xúc với vật thể, thiết bị có thể đo nhanh các chi tiết đang nóng mà không làm ảnh hưởng đến bề mặt sản phẩm.
Khi đo trên lớp sơn hoặc lớp phủ, cảm biến chủ yếu tiếp nhận bức xạ phát ra từ bề mặt ngoài cùng. Điều này có nghĩa là kết quả phản ánh nhiệt độ bề mặt tại vị trí được đo, không phải nhiệt độ trung bình của toàn bộ chi tiết hay nhiệt độ bên trong lớp vật liệu.
Một thông số quan trọng trong quá trình này là hệ số phát xạ. Đây là đại lượng thể hiện khả năng phát ra bức xạ nhiệt của bề mặt so với vật đen tuyệt đối ở cùng nhiệt độ. Hệ số này phụ thuộc vào vật liệu, trạng thái bề mặt, thành phần lớp phủ và dải bước sóng mà thiết bị sử dụng.
Bề mặt sơn mờ thường có khả năng phát xạ hồng ngoại tương đối tốt. Tuy nhiên, không thể mặc định mọi loại sơn đều có cùng hệ số phát xạ. Sơn bóng, lớp phủ kim loại, lớp mạ hoặc bề mặt có thành phần phản xạ cao có thể tạo ra đặc tính bức xạ khác đáng kể. Nếu thiết bị được cài đặt hệ số phát xạ không phù hợp, giá trị nhiệt độ hiển thị có thể sai lệch so với nhiệt độ thực tế.
Những yếu tố ảnh hưởng đến kết quả đo sau sấy
Đặc tính của lớp sơn và lớp phủ
Mỗi loại lớp phủ có thành phần và cấu trúc bề mặt riêng. Sơn gốc nước, sơn dung môi, sơn tĩnh điện dạng bột hay lớp phủ bảo vệ kim loại có thể khác nhau về độ bóng, độ nhám, màu sắc và khả năng phát xạ hồng ngoại.
Trong thực tế, màu sắc nhìn thấy bằng mắt không đủ để xác định chính xác hệ số phát xạ trong dải hồng ngoại. Hai lớp sơn có màu sắc tương tự vẫn có thể cho kết quả đo khác nhau nếu thành phần hoặc cấu trúc bề mặt khác biệt. Vì vậy, khi kiểm tra nhiều dòng sản phẩm, cần xác định hệ số phát xạ phù hợp với từng loại lớp phủ thay vì sử dụng một giá trị cố định cho tất cả.
Bức xạ phản xạ từ môi trường xung quanh
Bề mặt sơn bóng hoặc lớp phủ có tính phản xạ cao có thể phản xạ bức xạ nhiệt từ các vật thể xung quanh. Khi đó, cảm biến không chỉ tiếp nhận năng lượng do chính bề mặt phát ra mà còn chịu ảnh hưởng từ bức xạ phản xạ.
Ví dụ, khi đo một chi tiết vừa ra khỏi lò sấy, bề mặt có thể phản xạ nhiệt từ thành lò hoặc thiết bị gia nhiệt gần đó. Nếu góc đo thay đổi, kết quả cũng có thể thay đổi dù nhiệt độ thực tế của chi tiết không biến động đáng kể.
Để hạn chế ảnh hưởng này, nên duy trì góc đo và vị trí đo ổn định, tránh hướng cảm biến về các nguồn nhiệt có cường độ bức xạ lớn. Với những bề mặt có độ phản xạ cao, cần kiểm chứng kết quả bằng phương pháp đo đối chiếu phù hợp.
Khoảng cách đo và kích thước vùng đo
Nhiệt kế hồng ngoại không đo một điểm nhỏ đúng bằng vị trí tia laser chiếu tới. Cảm biến thu nhận bức xạ từ một vùng có kích thước xác định, phụ thuộc vào khoảng cách và đặc tính quang học của thiết bị.
Nếu vùng đo lớn hơn khu vực cần kiểm tra, kết quả có thể bao gồm cả nhiệt độ của những vùng lân cận. Điều này dễ xảy ra khi đo các chi tiết nhỏ, mép sản phẩm hoặc những vị trí có lớp phủ không đồng đều.
Do đó, cần lựa chọn khoảng cách phù hợp và bảo đảm vùng cần đo lớn hơn vùng thu nhận bức xạ. Với những chi tiết có kích thước nhỏ, nên sử dụng thiết bị có tỷ lệ khoảng cách trên đường kính vùng đo phù hợp hoặc chức năng ngắm vùng đo rõ ràng.
Thời điểm đo sau khi sản phẩm ra khỏi lò
Nhiệt độ bề mặt sản phẩm thay đổi liên tục trong quá trình làm nguội. Nếu đo ngay tại cửa lò, sau một khoảng thời gian vận chuyển hoặc sau khi sản phẩm đã được đặt lên băng tải, các giá trị có thể khác nhau đáng kể.
Ngoài ra, nhiệt độ bề mặt không nhất thiết bằng nhiệt độ bên trong vật liệu nền. Với chi tiết có độ dày lớn hoặc lớp phủ có đặc tính cách nhiệt, có thể xuất hiện chênh lệch nhiệt giữa bề mặt và các lớp bên dưới.
Vì vậy, khi theo dõi nhiệt độ sau sấy, cần quy định rõ thời điểm đo, vị trí đo và khoảng thời gian từ lúc sản phẩm ra khỏi lò. Việc duy trì cùng một điều kiện đo giúp kết quả giữa các lô sản xuất có tính so sánh cao hơn.
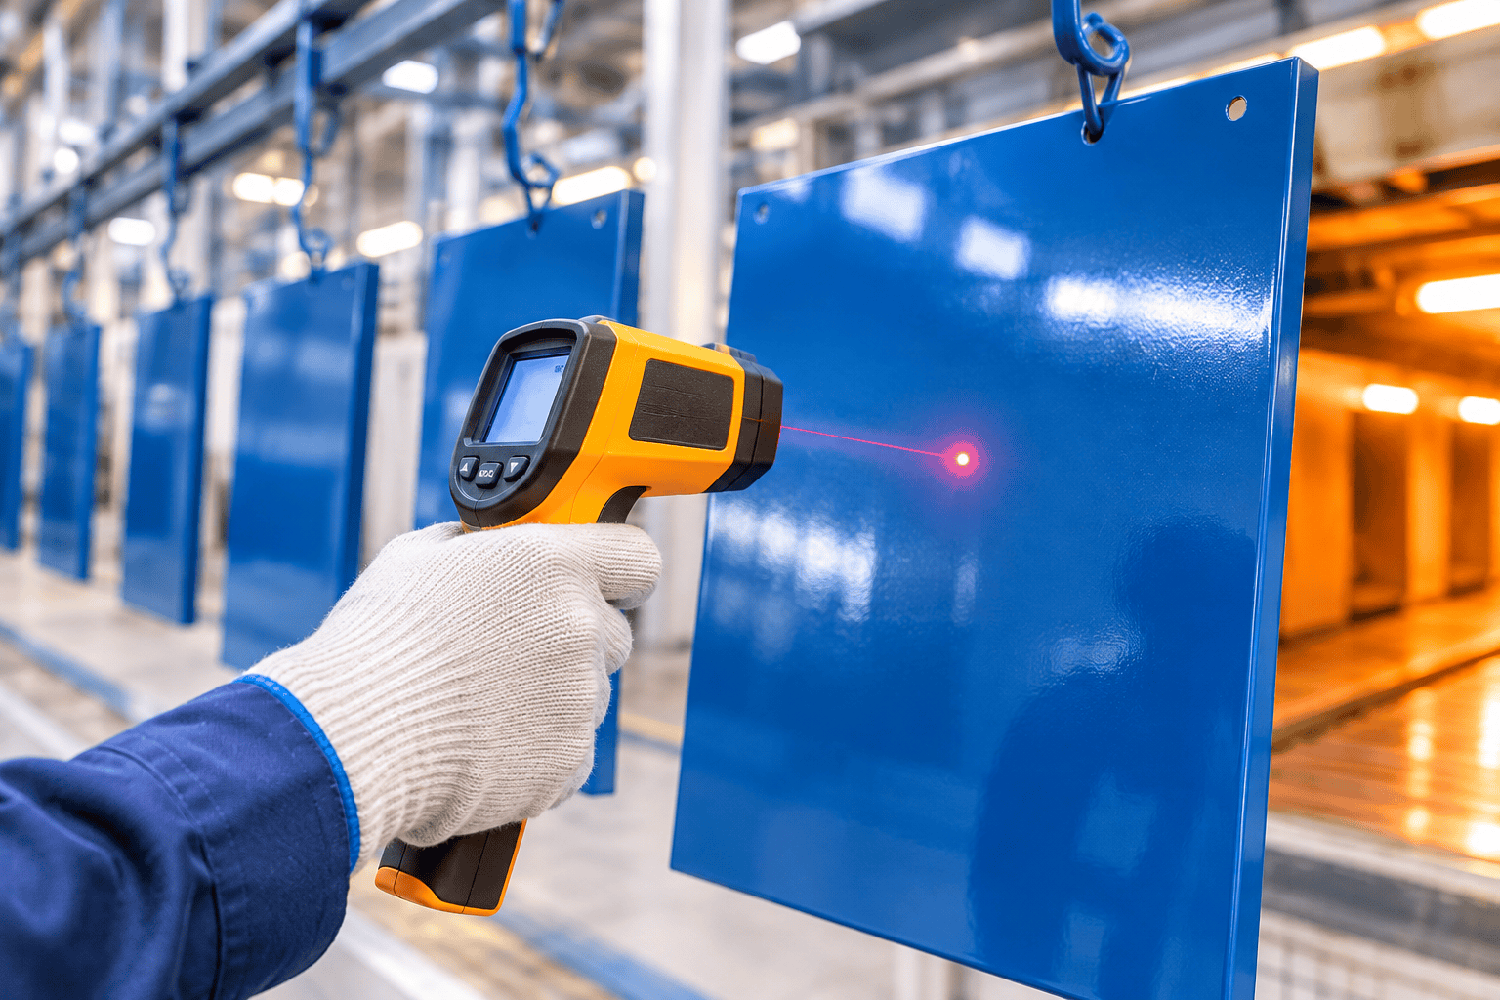
Cách kiểm tra nhiệt độ lớp sơn sau sấy trong thực tế
Trước khi đo, cần xác định loại vật liệu nền, loại sơn hoặc lớp phủ và dải nhiệt độ cần kiểm tra. Nếu máy cho phép điều chỉnh hệ số phát xạ, nên cài đặt theo thông số phù hợp với bề mặt thực tế. Trường hợp không có dữ liệu đáng tin cậy, cần đối chiếu với một phương pháp đo nhiệt độ đã được kiểm chứng thay vì mặc định sử dụng hệ số phát xạ của sơn thông thường.
Tiếp theo, lựa chọn vị trí đo đại diện cho sản phẩm. Với chi tiết có diện tích lớn, nên đo tại nhiều vị trí như vùng trung tâm, mép và các khu vực có khả năng nhận nhiệt khác nhau. Nếu sản phẩm được sấy theo phương thức gia nhiệt từ một phía, cần chú ý đến sự chênh lệch nhiệt giữa các vùng gần và xa nguồn nhiệt.
Khi đo, giữ thiết bị ổn định, hướng cảm biến vuông góc hoặc theo góc đo được nhà sản xuất khuyến nghị, đồng thời bảo đảm vùng đo nằm hoàn toàn trên bề mặt cần kiểm tra. Nên ghi nhận nhiệt độ cùng thời điểm đo và vị trí tương ứng để theo dõi sự biến động giữa các sản phẩm.
Đối với dây chuyền sản xuất, việc xây dựng các điểm đo cố định có ý nghĩa quan trọng. Khi nhiệt độ tại cùng một vị trí thay đổi bất thường qua các lô, kỹ thuật viên có thể kiểm tra lại điều kiện vận hành của lò sấy, tốc độ băng tải, hệ thống gia nhiệt hoặc tình trạng lưu thông không khí. Cách làm này giúp phát hiện sớm sự bất thường trong quá trình sản xuất.
Cần phân biệt nhiệt độ bề mặt và mức độ đóng rắn của lớp sơn
Một vấn đề cần lưu ý là nhiệt độ đo được bằng máy hồng ngoại không thể dùng riêng lẻ để kết luận lớp sơn đã đóng rắn đạt yêu cầu. Quá trình đóng rắn phụ thuộc vào nhiều yếu tố, trong đó có nhiệt độ thực tế của vật liệu, thời gian duy trì nhiệt, thành phần sơn và cơ chế phản ứng của lớp phủ.
Đặc biệt, nhiệt độ cài đặt trên lò sấy không đồng nghĩa với nhiệt độ mà sản phẩm thực sự đạt được. Trong cùng một mẻ sấy, các chi tiết có độ dày, hình dạng hoặc vị trí xếp đặt khác nhau có thể đạt nhiệt độ khác nhau. Máy đo hồng ngoại hỗ trợ kiểm tra nhanh nhiệt độ bề mặt tại từng thời điểm, nhưng không thay thế được việc theo dõi toàn bộ quá trình gia nhiệt và thời gian giữ nhiệt.
Nếu yêu cầu kiểm soát chặt chẽ quá trình đóng rắn, cần kết hợp dữ liệu nhiệt độ với hướng dẫn kỹ thuật của nhà sản xuất sơn và phương pháp đánh giá chất lượng lớp phủ tương ứng. Đối với những quy trình yêu cầu xác định chính xác nhiệt độ của vật liệu nền trong suốt chu kỳ sấy, có thể cần sử dụng cảm biến tiếp xúc hoặc hệ thống ghi nhận nhiệt độ chuyên dụng.
Lựa chọn máy đo nhiệt độ hồng ngoại phù hợp
Khi lựa chọn thiết bị cho công đoạn kiểm tra sau sấy, cần quan tâm đến dải đo nhiệt độ, độ chính xác, thời gian đáp ứng và khả năng điều chỉnh hệ số phát xạ. Dải đo phải đáp ứng nhiệt độ thực tế của sản phẩm, đồng thời có dự phòng phù hợp với điều kiện vận hành.
Tỷ lệ khoảng cách trên đường kính vùng đo cũng cần được xem xét, nhất là khi kiểm tra các chi tiết nhỏ hoặc đo từ vị trí an toàn cách xa sản phẩm nóng. Nếu cần so sánh nhiệt độ trên nhiều khu vực, thiết bị có khả năng giữ kết quả đo hoặc ghi nhận dữ liệu sẽ thuận tiện hơn cho việc kiểm soát chất lượng.
Trong môi trường có bụi sơn, hơi dung môi hoặc khí nóng, cần chú ý đến điều kiện bảo vệ và giới hạn môi trường làm việc của thiết bị. Bụi, khói và các hạt lơ lửng trên đường truyền bức xạ có thể ảnh hưởng đến tín hiệu đo; đồng thời, nhiệt độ môi trường cao có thể tác động đến độ ổn định và tuổi thọ của máy.
Súng đo nhiệt độ hồng ngoại giúp kiểm tra nhanh nhiệt độ bề mặt sản phẩm sau sấy, hỗ trợ phát hiện chênh lệch nhiệt giữa các vị trí và theo dõi tính ổn định của quy trình gia nhiệt. Tuy nhiên, kết quả đo chỉ đáng tin cậy khi kiểm soát tốt hệ số phát xạ, góc đo, khoảng cách và thời điểm đo.