Đo mô-men xoắn có thể triển khai ở ba thời điểm: trước, trong và sau lắp ráp. Mỗi thời điểm phục vụ một mục tiêu khác nhau: thiết lập khả năng dụng cụ, kiểm tra mô-men đang tác động và xác nhận mối ghép sau khi siết.
Việc đối chiếu kết quả đo với yêu cầu và dung sai áp dụng giúp nhận biết dụng cụ có thể bị lệch thiết lập, mối ghép chưa đạt hoặc có dấu hiệu lỏng. Cách tiếp cận này hỗ trợ kiểm soát chất lượng, an toàn và độ tin cậy của sản phẩm lắp ráp.
Tóm tắt: Đo trước lắp ráp để cài đặt và đánh giá khả năng dụng cụ. Đo trong lắp ráp để kiểm tra mô-men động trên ứng dụng thực tế. Đo sau lắp ráp để xác nhận lực siết và phát hiện mối ghép lỏng hoặc bị bỏ sót.
Vì sao cần đo mô-men xoắn ở ba giai đoạn lắp ráp?
Ba lần kiểm tra trả lời ba câu hỏi riêng: dụng cụ đã được cài đặt phù hợp chưa, dụng cụ đang tạo ra mô-men nào trên mối ghép thực tế và sau cùng mối ghép còn đủ lực siết hay không. Chỉ kiểm tra ở một thời điểm có thể không phản ánh đầy đủ khác biệt giữa điều kiện thử trong phòng dụng cụ và điều kiện sản xuất.
Mỗi ứng dụng có tốc độ mối ghép và dung sai riêng, vì vậy hiệu năng dụng cụ tại dây chuyền có thể khác với kết quả ban đầu ở phòng thí nghiệm hoặc khu vực quản lý dụng cụ. Dữ liệu đo cho phép kỹ thuật viên so sánh, sau đó cân nhắc điều chỉnh dụng cụ hoặc quy trình lắp ráp khi cần.
Nên đo mô-men xoắn trước khi lắp ráp để làm gì?
Trước lắp ráp, việc đo chủ yếu dùng để cài đặt dụng cụ theo yêu cầu mô-men của ứng dụng và thực hiện nghiên cứu khả năng dụng cụ. Mục tiêu là xác nhận dụng cụ có thể cung cấp mô-men cần thiết với độ lặp lại phù hợp cho ứng dụng dự kiến.
| Mục đích trước lắp ráp | Thiết bị hoặc phương án được nêu |
|---|---|
| Cài đặt và kiểm tra dụng cụ | Máy kiểm tra mô-men để bàn có bộ chuyển đổi tích hợp |
| Đo với cảm biến phù hợp | Bộ phân tích mô-men kết nối cảm biến tĩnh hoặc cảm biến quay |
| Mô phỏng mối ghép | Thiết bị mô phỏng mối ghép như run down adapter |
Kết quả ở giai đoạn này là cơ sở ban đầu để đối chiếu với dữ liệu thu được khi dụng cụ hoạt động trên dây chuyền. Tuy nhiên, kết quả cài đặt không thay thế cho việc kiểm tra trên chính ứng dụng lắp ráp.
Kiểm tra mô-men xoắn trong khi lắp ráp bằng cách nào?
Trong quá trình lắp ráp, cảm biến mô-men xoắn quay có thể được đặt giữa dụng cụ điện hoặc khí nén và ứng dụng lắp ráp để theo dõi mô-men truyền đến chi tiết siết. Giá trị này được gọi là mô-men động.
Cảm biến quay kết nối với bộ phân tích mô-men để ghi và lưu dữ liệu. Việc kiểm tra này giúp đánh giá mô-men thực tế đang được áp dụng, đồng thời so sánh cài đặt dụng cụ và dữ liệu nghiên cứu khả năng với điều kiện sản xuất.
Dụng cụ cầm tay nên được xác minh ra sao tại dây chuyền?
Với cờ lê lực và tô vít lực cầm tay, có thể dùng máy kiểm tra mô-men tại khu vực sản xuất để xác minh cài đặt hằng ngày hoặc hằng tuần. Kết quả cần được so sánh với dung sai cho phép của dụng cụ.
Một số máy kiểm tra có chức năng thiết lập dung sai và hiển thị kết quả GO/NG bằng màu đỏ hoặc xanh. Kết quả OK cho biết dụng cụ nằm trong dung sai; kết quả NG cho thấy cần hiệu chuẩn hoặc điều chỉnh dụng cụ.
Đo mô-men xoắn sau lắp ráp giúp phát hiện điều gì?
Sau lắp ráp, phép kiểm tra cuối có thể xác nhận mô-men đã được truyền đủ đến chi tiết siết, đồng thời hỗ trợ phát hiện chi tiết bị bỏ sót, mối ghép lỏng hoặc hiện tượng giãn mối ghép. Đây là phép xác minh trên trạng thái mối ghép đã hoàn thành.
Mô-men xoắn dư là lượng lực căng còn lại trong mối ghép sau khi siết chi tiết ren. Dịch chuyển chi tiết siết vừa đủ để bắt đầu ghi nhận mô-men.
Lưu ý: Kết quả mô-men sau lắp ráp cần được diễn giải theo phương pháp kiểm tra và yêu cầu của từng mối ghép. Dữ liệu từ nguồn chỉ nêu nguyên tắc kiểm tra, không cung cấp ngưỡng chấp nhận chung.
Thiết bị nào phù hợp để kiểm tra sau khi lắp ráp?
Các lựa chọn được nêu gồm cờ lê và tua vít dạng đồng hồ, cờ lê lực kỹ thuật số, hoặc cảm biến dạng cờ lê/tua vít kết hợp với bộ phân tích mô-men. Việc chọn loại thiết bị phụ thuộc vào cách kiểm tra cần thực hiện trên mối ghép.
| Phương án | Thông tin sử dụng được nêu |
|---|---|
| Cờ lê lực kỹ thuật số TorqueMate | Hiển thị mô-men sau 3 độ dịch chuyển, đồng thời hiển thị mô-men và góc cuối. |
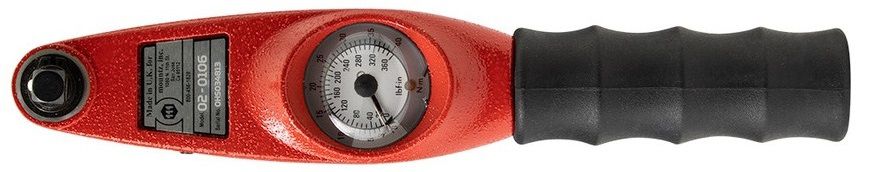
| Mountz Dial Wrench | Ghi nhận mô-men hoàn tất tác động lên chi tiết siết bằng kim chính và kim nhớ. |
| Cảm biến cờ lê hoặc tua vít với bộ phân tích | Phương án đo sử dụng cảm biến kết hợp bộ phân tích mô-men. |
Quy trình kiểm soát mô-men xoắn nên ưu tiên bước nào?
Quy trình có thể bắt đầu bằng cài đặt và đánh giá dụng cụ trước lắp ráp, tiếp tục kiểm tra mô-men động trong sản xuất, rồi xác minh mối ghép sau lắp ráp khi cần. Trình tự này tạo điều kiện so sánh kết quả giữa phòng dụng cụ, dây chuyền và sản phẩm đã hoàn thiện.
Điểm quan trọng là dùng kết quả đo để đối chiếu với yêu cầu và dung sai của ứng dụng cụ thể. Khi xuất hiện chênh lệch hoặc kết quả NG, cần xem xét hiệu chuẩn, điều chỉnh dụng cụ hoặc điều chỉnh quy trình thay vì suy luận từ một phép đo đơn lẻ.