For full functionality of this site it is necessary to enable JavaScript.
EMIN.VN
0

Giảm trầy xước và rơi rớt bo mạch PCB khi chuyển công đoạn trong dây chuyền SMT

16/11/2026 10:42:38

Trong một dây chuyền SMT chạy ổn, số lỗi mà QC bắt được ở cuối chuyền thường làm người ta nghĩ ngay đến máy in kem hàn hay máy gắn linh kiện. Nhưng khi lần ngược lại, có một nhóm lỗi không thuộc về công đoạn nào cả. Xem chi tiết bài viết dưới đây để hiểu rõ hơn!

EMIN · Giải pháp tự động hóa dây chuyền SMT

Giảm trầy xước và rơi rớt bo mạch PCB khi chuyển công đoạn trong dây chuyền SMT

Trong một dây chuyền SMT chạy ổn, số lỗi mà QC bắt được ở cuối chuyền thường làm người ta nghĩ ngay đến máy in kem hàn hay máy gắn linh kiện. Nhưng khi lần ngược lại, có một nhóm lỗi không thuộc về công đoạn nào cả. Một vết xước ngang bề mặt làm đứt đường mạch mảnh, một chân linh kiện bong sau cú rơi nhẹ, một mặt đã gắn xong bị lem kem hàn vì bàn tay chạm vào. Những hư hỏng này không sinh ra trong máy, mà sinh ra trong khoảng trống giữa hai máy, nơi bo mạch được cầm, xếp, đẩy, kẹt, lật rồi chuyển đi. Giá trị của một tấm bo tăng lên sau mỗi công đoạn, nên cú rơi ở cuối chuyền luôn đắt hơn cú rơi ở đầu chuyền rất nhiều.

Vì sao hư hỏng bo mạch lại tập trung ở khâu chuyển giữa các công đoạn?

Trong máy, bo mạch được kẹp, định vị và di chuyển theo cơ cấu được thiết kế riêng cho nó. Giữa các máy thì khác, bo mạch phụ thuộc vào bàn tay, khay, đường ray, băng tải và nhịp độ của hai thiết bị đứng cạnh nhau. Mỗi điểm giao nhận là một chỗ có thể lệch, khựng hoặc va. Vì vậy cùng một dây chuyền, máy móc có thể rất chính xác mà tỷ lệ lỗi cơ học vẫn cao nếu phần chuyển giao chưa được thiết kế tử tế.
Làm sao đọc vết hư hỏng để biết nguyên nhân nằm ở đâu?

Thay vì nghi ngờ chung chung, hãy nhìn vào hình dạng của vết hư hỏng để khoanh vùng đúng vị trí phát sinh lỗi:

Vết xước ngang song song hướng chạyGợi ý bo mạch bị cọ vào thành ray dẫn hướng hoặc cọ vào bo mạch khác trong lúc trượt.
Vết lõm hoặc sứt ở góc boCho thấy va đập mạnh vào cữ chặn (stopper) hoặc đâm vào bo phía trước khi bị dồn ứ.
Bong hoặc lệch chân linh kiệnThường liên quan đến cú rơi, cú xóc tại điểm nối hai băng tải, hoặc khi bo bị lật bằng tay.
Lem kem hàn & dấu vân tayXuất hiện ở vùng linh kiện, bắt nguồn trực tiếp từ thao tác cầm nắm không đúng quy chuẩn.
Vết cọ ở mặt dưới bo mạchCho thấy khay chứa (magazine) hoặc bề mặt băng tải đỡ bo có vật liệu chưa phù hợp.

Một cách làm rất đơn giản nhưng hiệu quả là kiểm tra ngoại quan nhanh ở đầu và cuối mỗi công đoạn, kết hợp mã vạch trên bo để xác định bo bị hỏng đã đi qua vị trí nào. Sau vài ngày, bạn sẽ có một bản đồ cho biết điểm nào sinh ra lỗi nhiều nhất, và việc đầu tư tiếp theo trở nên có căn cứ thay vì cảm tính.

Thao tác thủ công gây hỏng bo mạch ở những chỗ nào, và chuẩn hóa ra sao?

Ba thói quen rủi ro khi thao tác tay
  • Cầm bo ở vùng có linh kiện thay vì cầm ở phần mép bo, dễ làm lem kem hàn, đẩy lệch linh kiện hoặc để lại dầu tay.
  • Xếp chồng các tấm bo lên nhau trong lúc chờ, khiến mặt linh kiện của bo này cọ trực tiếp vào mặt dưới của bo kia.
  • Đặt bo sai tư thế vào khay chứa, dẫn đến kẹt hoặc cọ xát mạnh khi rút bo ra hay đẩy bo vào.
Chuẩn hóa khay chứa & thao tác Áp dụng ngay
  • Trang bị khay chứa (magazine) chống tĩnh điện có rãnh chia ngăn cố định, đảm bảo mỗi bo nằm trong một rãnh riêng và không chạm bo bên cạnh.
  • Quy định bắt buộc chỉ cầm ở phần mép bo, trang bị đầy đủ găng tay hoặc bao ngón chống tĩnh điện ESD.
  • Tuyệt đối cấm xếp chồng bo trực tiếp lên nhau ở mọi công đoạn chờ. Quy trình này chi phí thấp nhưng chỉ giảm thiểu phần việc thủ công, chưa loại bỏ triệt để rủi ro do bàn tay con người.

Lệch nhịp giữa các máy và sai lệch đường ray khiến bo bị rơi như thế nào?

Khi máy phía trước đẩy bo ra mà máy phía sau chưa sẵn sàng, bo bị dồn lại ở điểm nối, va vào nhau, kẹt cứng hoặc bị đẩy chồng lên. Tình trạng này hay xảy ra vào lúc máy phía sau dừng để đổi vật tư, xử lý lỗi hoặc chờ kiểm tra.

Bên cạnh tín hiệu nhịp độ, sai lệch cơ khí ở đường ray và băng tải cũng gây ra hai kiểu lỗi phổ biến: độ rộng ray chưa khớp với bo (quá chặt gây cọ kẹt, quá rộng khiến bo nghiêng và rơi khỏi ray) và băng tải bị rơ hoặc lệch độ cao tạo ra bậc gờ làm bo khựng, xóc tại điểm nối. Hãy kiểm tra định kỳ độ rộng ray sau mỗi lần đổi mã bo, độ cao mặt băng tải so với máy hai bên và độ rơ dây băng. Thao tác đẩy thử bo trượt qua điểm nối bằng tay để cảm nhận độ mượt thường phát hiện lỗi nhanh hơn mọi bảng thông số.
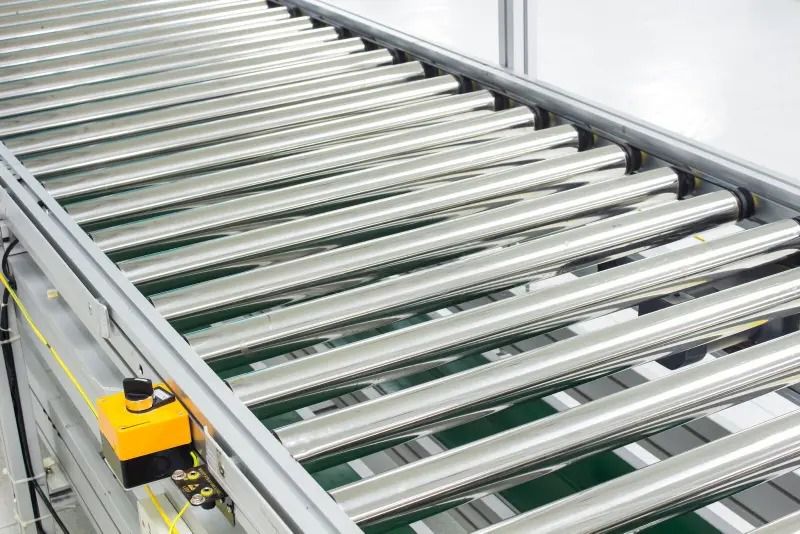
Giải pháp băng chuyền tự động hóa khâu chuyển giao bo mạch tại EMIN

Để loại bỏ hoàn toàn các điểm nghẽn từ thao tác tay, lật bo hai mặt và chuyển hướng mặt bằng nhà xưởng, bạn có thể lựa chọn các cụm băng chuyền chuyên dụng cho dây chuyền SMT:

Thiết bị nạp, thu, lật và băng chuyền trung gian PCB có sẵn tại EMIN
Lật bo 2 mặt tự độngAnda UL-350W / Anda UL-460W

Kẹp cố định phần mép bo, xoay lật mặt êm ái với tốc độ kiểm soát, loại bỏ hoàn toàn nguy cơ chạm tay làm lem kem hàn hay trượt rơi khi gia công bo hai mặt.

Xem chi tiết Anda UL-350W / 460W →
Cấp bo đầu chuyền (Loader)Anda LD-460W / Manncorp WL-100M-L1

Tự động nâng hạ khay magazine và đẩy từng bo vào chuyền theo đúng nhịp SMEMA, xóa bỏ thao tác cấp bo bằng tay vốn tập trung nhiều rủi ro nhất.

Xem chi tiết Loader Anda & Manncorp →
Thu bo cuối chuyền (Unloader)Anda ULD-460W

Nhận bo thành phẩm ra khỏi chuyền và xếp gọn vào từng rãnh riêng biệt trong khay chứa, bảo vệ tuyệt đối các bo mạch giá trị cao ở cuối dây chuyền.

Xem chi tiết Unloader Anda ULD-460W →
Nối chuyền · Đệm · Quét mã · Rẽ nhánhCenstar · I.C.T · Suneast

Đa dạng module: ray đơn Censtar BC-100XL-N, băng chuyền quay Censtar CN-XL-N, băng chuyền quét mã I.C.T BCS-M và băng chuyền song song Suneast MC-250.

Xem nhóm băng chuyền trung gian →

Thông số cần đối chiếu và lộ trình cải tiến hợp lý cho dây chuyền

Trước khi chốt cấu hình băng chuyền bo mạch, hãy đối chiếu 5 thông số kỹ thuật cốt lõi để tránh sai lệch khi lắp đặt vào chuyền hiện hữu:

1. Dải kích thước PCBChiều dài, chiều rộng và độ dày từ mã bo nhỏ nhất đến lớn nhất đang chạy.
2. Chiều cao chuyềnĐộ cao mặt băng tải (thường chuẩn 900 ± 20 mm) khớp với máy hai bên.
3. Hướng chạy boXác định rõ hướng di chuyển từ trái sang phải (L→R) hay phải sang trái (R→L).
4. Giao tiếp & ESDKhả năng kết nối SMEMA và vật liệu chống tĩnh điện tại các bề mặt tiếp xúc.
5. Độ cong vênh boBáo rõ nếu chạy bo mỏng hoặc dễ cong vênh để chọn cơ cấu đỡ bo phù hợp.

Một lộ trình cải tiến hiệu quả luôn bắt đầu bằng việc đo và thống kê vị trí phát sinh lỗi: nếu lỗi tập trung ở đầu và cuối chuyền, hãy ưu tiên đầu tư loader và unloader; nếu lỗi nằm ở điểm nối giữa các máy, hãy xử lý đồng bộ tín hiệu SMEMA, căn chỉnh độ cao ray và bổ sung băng chuyền trung gian làm đệm; nếu lỗi rơi vào bo hai mặt, băng chuyền lật tự động là ưu tiên số một. Song song với phần cứng, duy trì chuẩn hóa thao tác và khay chống tĩnh điện vẫn là nền tảng bắt buộc.

Mỗi tấm bo hỏng mang theo chi phí vật tư, công gắn và công sửa của toàn bộ các công đoạn trước đó. Giảm lỗi cơ học ở khâu chuyển công đoạn vì thế là một trong những cải tiến mang lại hiệu quả đầu tư rõ rệt nhất cho dây chuyền SMT.

Cần tư vấn chọn băng chuyền PCB, Loader, Unloader phù hợp với dây chuyền SMT?

Liên hệ đội ngũ kỹ thuật EMIN kèm thông tin về kích thước bo mạch, chiều cao chuyền và vị trí đang phát sinh lỗi để được tư vấn đúng chủng loại thiết bị Anda, Manncorp, Censtar, I.C.T, Suneast và nhận báo giá chi tiết.
Tin tức liên quan

Nhà mặt đường nhiều xe cộ qua lại: Cách tự đo bụi mịn và khí thải lọt vào phòng khách
16/11/2026 09:42:31

Ở nhà mặt đường khổ nhất là cảnh sáng lau bàn sạch bóng, chiều sờ lên đã thấy một lớp bụi đen xì. Dù đã đóng kín cửa, kéo rèm kỹ, nhưng cứ chiều tối là trong nhà lại bí bách, thoang thoảng mùi khói xe. Bụi thường còn quét đi được, chứ bụi mịn với khí thải thì chịu chết, chúng cứ âm thầm lọt qua khe cửa mà mắt mình không thấy. Vậy nên, đừng vội tốn tiền mua máy lọc hay dán gioăng ngay, hãy đo thử xem không khí trong nhà đang ở mức nào và hở ở đâu trước đã.

An toàn khi dùng máy cắt plasma cần lưu ý gì ?
16/11/2026 08:46:16

Khi vận hành máy cắt plasma, cần bảo vệ người dùng trước nhiệt và xỉ bắn, điện áp hồ quang, tia sáng, khói khí phát sinh và rủi ro từ bình khí hoặc đường dẫn khí.

Đầu nối MPO là gì và kiểm tra MPO thế nào ?
14/11/2026 11:38:57

MPO là đầu nối đa sợi quang dùng trong trung tâm dữ liệu để gom cáp backbone, hỗ trợ quang song song và breakout. Việc kiểm tra đúng đầu tip, vệ sinh trước khi kết nối và chọn cách thử nghiệm theo cấu hình link giúp kiểm soát suy hao, chiều dài và cực tính.

Mất cân bằng điện trở DC là gì và đo thế nào cho PoE ?
14/11/2026 11:37:41

Mất cân bằng điện trở DC là chênh lệch điện trở giữa các dây dẫn trong một đôi hoặc giữa các đôi cáp. Thông số này quan trọng với PoE; TIA-568 nêu giới hạn 3% hoặc 0,20 Ω trong đôi và 7% hoặc 0,20 Ω giữa các đôi.

Cập nhật các ưu đãi mới nhất

Đăng ký nhận chiết khấu độc quyền, cập nhật giá sỉ và tin sản phẩm mới nhất ngay tại hộp thư của bạn.

Bằng cách đăng ký, bạn đồng ý với Điều khoản dịch vụ và Chính sách bảo mật của chúng tôi.

Hỗ trợ nhanh

Kết nối trực tiếp với đội ngũ chuyên gia của chúng tôi