Khi kỹ sư tính toán chuỗi dung sai, toàn bộ kích thước đều bám theo hệ đo đó. Nếu chuyển đổi sang hệ còn lại rồi làm tròn, sai số nhỏ sẽ xuất hiện ở từng kích thước. Mỗi vị trí chỉ vài micromet nhưng khi cộng dồn trên nhiều bề mặt lắp ghép, khe hở cuối cùng có thể không còn đúng như thiết kế ban đầu.
Thước đo khe hở: Vì sao phải chọn đúng hệ đo ?
Thước đo khe hở không quyết định độ chính xác, bản vẽ thiết kế mới quyết định nên dùng hệ đo lường nào.
Máy của Mỹ thường xây dựng dung sai theo inch.
Máy châu Âu lại sử dụng milimet.
Một khe hở được thiết kế theo 0.003 inch không đồng nghĩa với 0,08 mm, dù hai giá trị chỉ chênh vài micromet. Nên việc quy đổi theo công thức 1 inch = 25,4 mm chỉ áp dụng ở những phép đo thông thường, ít yêu cầu độ chính xác cao.
Khi kỹ sư tính toán chuỗi dung sai, toàn bộ kích thước đều bám theo hệ đo thiết kế. Nếu chuyển đổi sang hệ còn lại rồi làm tròn, sai số nhỏ sẽ xuất hiện ở từng kích thước của động cơ, khuôn chính xác hoặc thiết bị có dung sai nhỏ. Mỗi vị trí chỉ vài micromet nhưng khi cộng dồn trên nhiều bề mặt lắp ghép, khe hở cuối cùng có thể không còn đúng như thiết kế ban đầu.
Chênh vài micromet có đáng để quan tâm ?
Ở nhiều công việc bảo dưỡng thông thường, câu trả lời là không.
Ngược lại, với cơ cấu yêu cầu độ chính xác cao thì vài micromet đã đủ làm thay đổi kết quả căn chỉnh.
Ví dụ, lá 0.003 inch có chiều dày 0,0762 mm.
Nếu thay bằng lá 0,08 mm, sai lệch chỉ khoảng 3,8 µm. Con số này rất nhỏ nếu nhìn bằng mắt, nhưng đã vượt dung sai của nhiều cơ cấu chính xác như ổ trục tốc độ cao, khuôn dập hoặc một số cụm truyền động.
Điều kỹ sư quan tâm không phải giá trị chênh lệch tuyệt đối mà là chi tiết có còn nằm trong vùng dung sai thiết kế của Thước đo khe hở hay không.
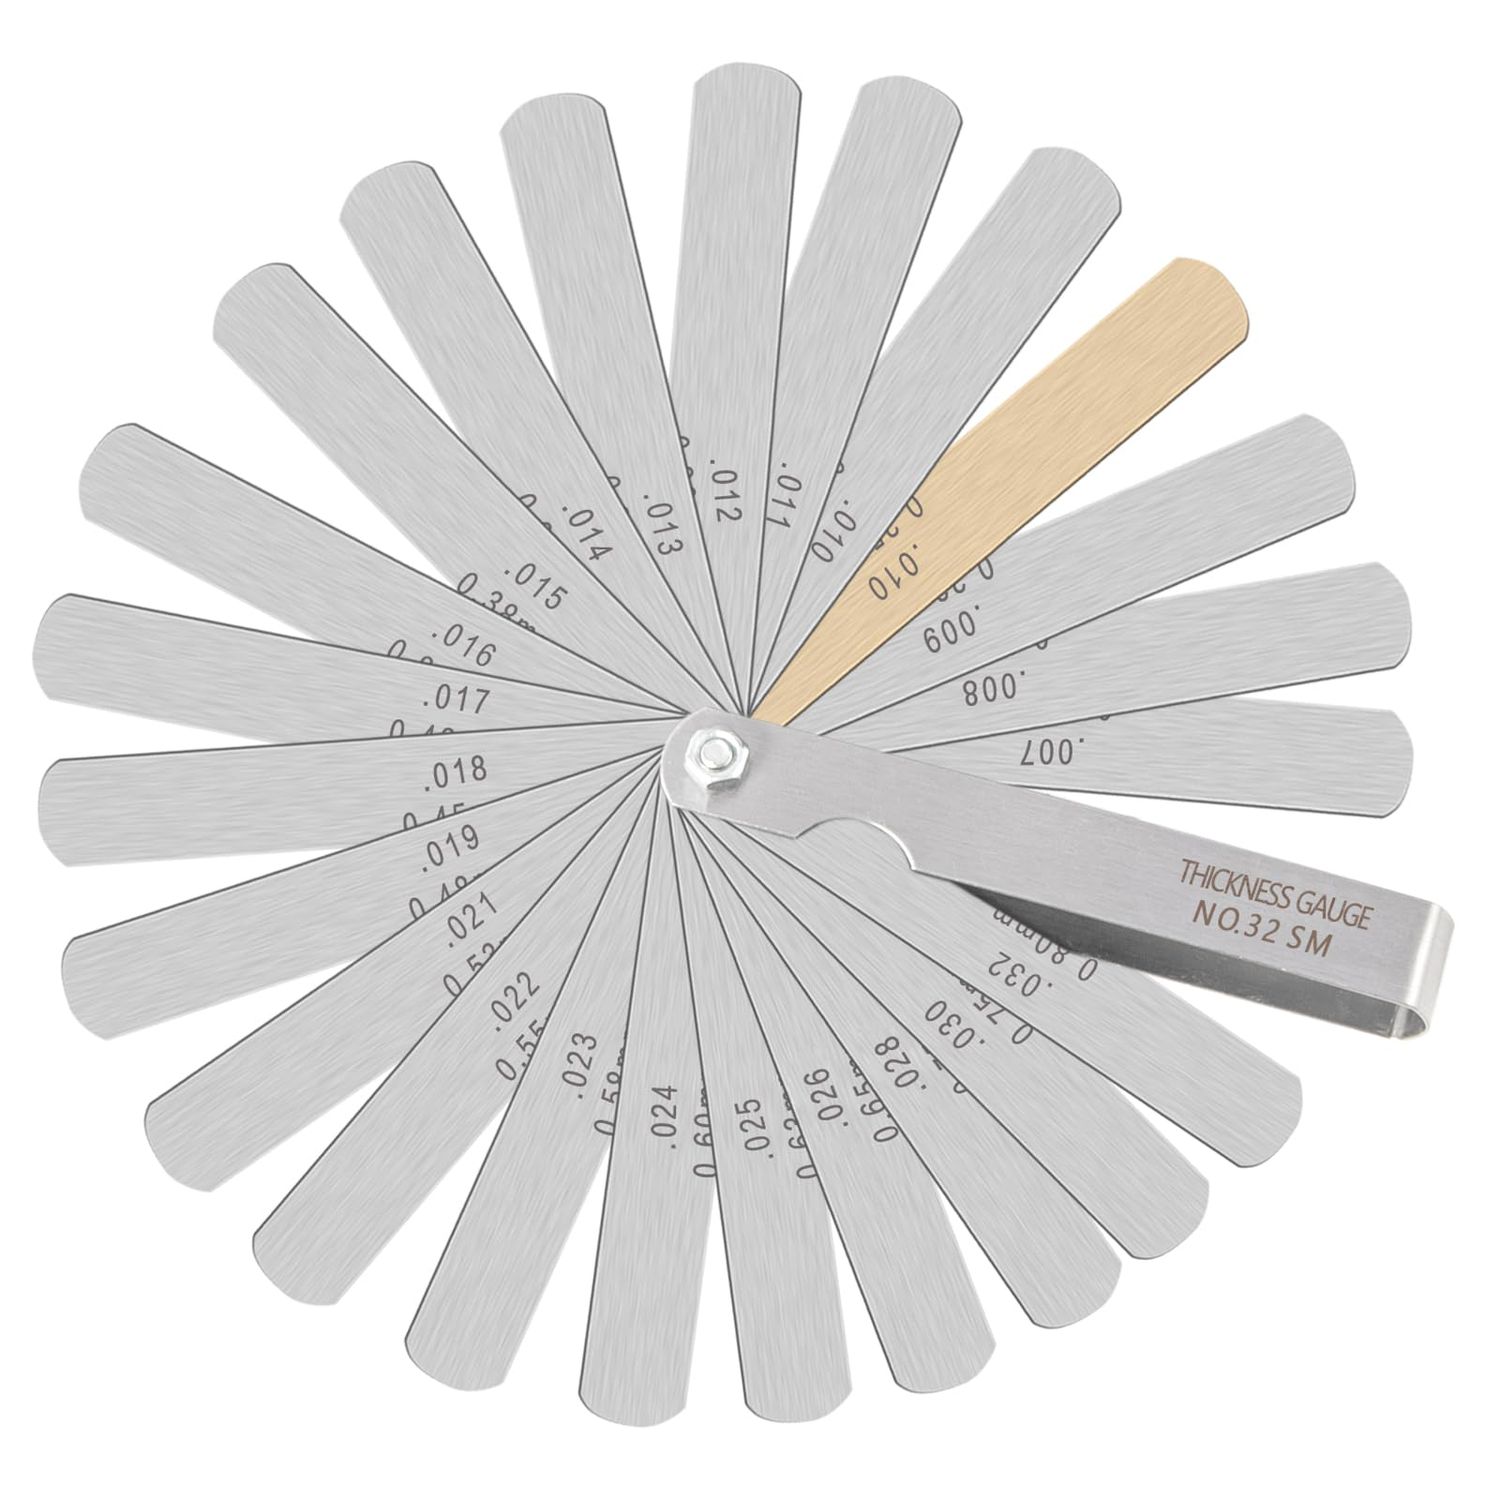
Điểm khác nằm ở cảm giác khi kéo lá qua khe hở.
Giữa các Căn lá đo khe hở luôn tồn tại lớp dầu rất mỏng và thêm các bề mặt tiếp xúc. Lực ma sát vì thế khác với một lá đơn có cùng chiều dày. Với các phép căn chỉnh dựa vào cảm giác kéo của lá thước, sự khác biệt này đôi khi đủ để hai kỹ thuật viên đưa ra hai kết quả khác nhau dù cùng sử dụng một giá trị đo.
Đây là lý do nhiều hãng vẫn sản xuất các lá đơn ở những kích thước thường dùng thay vì chỉ khuyến nghị ghép nhiều lá cho đủ kích thước cần đo.
Vì sao nhiều bộ thước đo khe hở có cả hệ mét và hệ inch ?
Nếu chỉ để quy đổi đơn vị, nhà sản xuất không cần tạo hai bộ sản phẩm riêng.
Việc tồn tại song song hai hệ phản ánh nhu cầu của ngành cơ khí. Thiết bị được thiết kế theo hệ nào thì việc kiểm tra, bảo trì và hiệu chuẩn cũng nên duy trì đúng hệ đó để tránh sai số phát sinh trong quá trình chuyển đổi.
Với các xưởng thường xuyên sửa chữa cả máy châu Âu lẫn máy Mỹ, việc trang bị đồng thời thước đo độ hở hệ mét và hệ inch gần như là lựa chọn bắt buộc.
Giữa hai hệ đo, khác biệt lớn nhất không nằm ở đơn vị mà nằm ở việc giữ nguyên ý đồ thiết kế của bản vẽ. Đó cũng là lý do các xưởng cơ khí chính xác thường ưu tiên chọn thước đo khe hở theo đúng hệ kích thước của thiết bị ngay từ đầu.