Kiểm Soát Màu Sắc Sản Phẩm Ép Phun Bằng Máy Đo Màu, Đọc Delta E Sao Cho Đúng
Chẩn đoán nguyên nhân biến đổi màu sắc nhựa, kiểm soát hiện tượng dị sắc Metamerism, phân biệt chế độ đo SCI/SCE và quy chuẩn đọc độ lệch màu Delta E chuẩn QA/QC.
1. Vì Sao Sản Phẩm Ép Phun Hay Lệch Màu Giữa Các Lô, Giữa Các Vị Trí Trên Cùng Một Chi Tiết?
Hạt nhựa được gia nhiệt, hóa dẻo, trộn với hạt màu bên trong trục vít rồi phun vào khuôn. Mỗi bước đều ảnh hưởng trực tiếp đến màu sắc cuối cùng. Dưới đây là 4 hiện tượng chẩn đoán nguyên nhân và giải pháp kiểm tra:
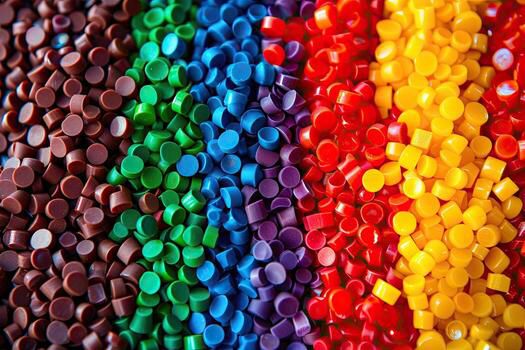
Tỷ lệ masterbatch thay đổi, đổi lô hạt nhựa nền hoặc hạt màu, nhiệt độ xilanh biến động hoặc thời gian lưu nhựa trong xilanh quá lâu.
Nhiệt cắt (shear heating) phát sinh, tốc độ phun không đồng đều, vị trí cổng phun chưa tối ưu hoặc chênh nhiệt lòng khuôn.
Sắc tố và hạt màu phân tán chưa đồng đều trong quá trình hóa dẻo tại trục vít.
Nhiệt độ nóng chảy vượt giới hạn, nhựa nằm om quá lâu trong xilanh gây phân hủy nhiệt.
2. Vì Sao So Màu Bằng Mắt Thường Không Còn Đủ Cho Khách Hàng Yêu Cầu Cao?
So màu thủ công bằng thị giác tồn tại 3 hạn chế lớn: Thị giác mỗi người khác nhau và thay đổi theo sự mệt mỏi; Mẫu thử bị ảnh hưởng bởi hiện tượng dị sắc (Metamerism - 2 mẫu giống nhau dưới đèn xưởng D65 nhưng lệch rõ dưới ánh sáng siêu thị F2/F7); Mắt người không lượng hóa được con số lệch bao nhiêu để kỹ thuật viên chỉnh máy.
Máy đo màu chuyển cảm quan thành tọa độ số hóa trong không gian màu quốc tế CIE Lab (L, a, b), rồi tính toán chính xác độ lệch màu Delta E (ΔE) giữa mẫu chuẩn và mẫu vừa ép.
3. Delta E Bao Nhiêu Là Đạt, Ai Quy Định Dung Sai Màu Sắc?
Thang đo mức độ nhận biết của giá trị Delta E (ΔE*ab) bằng mắt người được tổng hợp trực quan qua Widget tra cứu dưới đây:
Ngưỡng đạt của lô hàng do thỏa thuận kỹ thuật với khách hàng quy định, kèm công thức tính (ΔEab, ΔEcmc, ΔE00), nguồn sáng (D65, F2, A) và chế độ đo (SCI hay SCE). Phòng QC cần ghi rõ điều kiện đo trên mọi báo cáo.
4. SCI Hay SCE, Chọn Chế Độ Nào Cho Chi Tiết Nhám Và Chi Tiết Bóng?
Hai chế độ khác nhau ở cách xử lý thành phần phản xạ gương (Specular Component Included / Excluded):
Tính cả thành phần phản xạ gương. Giá trị màu không phụ thuộc độ bóng hay độ nhám bề mặt. Rất phù hợp cho việc kiểm soát sắc tố, pha hạt màu và so sánh 2 chi tiết khác bề mặt nhưng chung công thức nhựa.
Loại bỏ thành thành phần phản xạ gương. Kết quả đo gần nhất với cảm nhận thực tế của mắt người (vốn chịu tác động bởi độ bóng). Phù hợp cho kiểm tra ngoại quan thành phẩm giao khách hàng.
5. Máy Đo Màu Cầm Tay Hay Máy Quang Phổ, Chọn Loại Nào Cho Xưởng Ép Phun?
Máy đo màu cầm tay thông dụng cho số đo màu và ΔE, đủ cho kiểm tra nhanh Pass/Fail tại máy. Máy quang phổ đo đường cong phổ phản xạ, giúp tính màu dưới nhiều nguồn sáng và đánh giá hiện tượng dị sắc Metamerism. Xưởng sản xuất linh kiện ô tô, điện tử nên sử dụng máy quang phổ.
- Hình học 8/d, Nguồn sáng D65, Góc 10 độ
- Đầu đo đôi: Khẩu độ phẳng 8mm + Đầu nhọn 4mm
- Độ lặp lại ΔEab ≤ 0.03 | Sai số liên máy ≤ 0.4
- Bộ nhớ 100 mẫu chuẩn, 10.000 mẫu đo
- Kiểm tra màu nhanh tại hiện trường xưởng ép
- Thao tác 1 nút bấm nhận kết quả Pass/Fail
- Thiết kế nhỏ gọn, nặng 500g, pin Lithium sạc
- Khẩu độ 4mm đo chi tiết nhựa nhỏ, cong
- Đo đồng thời 2 chế độ SCI & SCE
- Cảm biến CMOS 256 phần tử, khẩu độ 8mm
- Hỗ trợ ΔEab, ΔEcmc, ΔE00 & Chỉ số Dị sắc (MI)
- Đa nguồn sáng: D65, A, C, D50, D55, D75, F2, F7, F11
6. Đo Thế Nào Trên Chi Tiết Ép Phun Để Số Liệu Lặp Lại Được?
Để kết quả đo có độ tin cậy cao và lặp lại chính xác, kỹ thuật viên QC cần thực hiện đúng 6 nguyên tắc:
Không đo ngay khi vừa lấy ra khỏi khuôn, chờ chi tiết ổn định nhiệt hoàn toàn.
Chọn vùng phẳng cách cổng phun khoảng cố định, ghi hình lại và dùng gá định vị.
Chi tiết nhỏ, cong dùng đầu 4mm; vùng phẳng rộng dùng khẩu độ lớn hơn.
Thực hiện hiệu chuẩn thiết bị trước mỗi ca làm việc theo đúng quy trình.
Tránh dựa vào một lần đo đơn lẻ, bấm từ 3-5 điểm trên cùng một chi tiết.
Giữ mẫu chuẩn nguyên vẹn, tránh trầy xước, dính bẩn vân tay hoặc ánh nắng.
7. Dữ Liệu ΔE Giúp Điều Chỉnh Thông Số Ép & Tỷ Lệ Masterbatch Ra Sao?
Dựa vào biến động của các thành phần ΔL (Sáng/Tối), Δa (Đỏ/Xanh lá), Δb (Vàng/Lam), kỹ thuật viên chẩn đoán chính xác xu hướng: ΔL dương nghĩa là màu bị sáng hơn mẫu (cần xem lại tỷ lệ hạt màu hoặc nhiệt độ xilanh); Δa hoặc Δb lệch cho biết sắc tố nào đang thừa hoặc thiếu để điều chỉnh với nhà cung cấp masterbatch.