Máy cắt plasma dùng khí gì? Các lựa chọn thường gặp là không khí đã làm sạch, oxy, nitơ và hỗn hợp Argon + Hydro. Khí phù hợp phụ thuộc chủ yếu vào vật liệu cắt, độ dày, yêu cầu về độ mịn của mép cắt và chi phí vận hành.
Không khí sạch là phương án phổ biến, có thể dùng cho thép carbon, thép không gỉ và nhôm. Khi cần tối ưu riêng cho thép carbon, inox hoặc nhôm dày, có thể cân nhắc oxy, nitơ hay Argon + Hydro theo điều kiện của quy trình cắt.
Tóm tắt: Không khí sạch phù hợp khi cần phương án kinh tế cho nhiều vật liệu. Oxy cho tốc độ và chất lượng cắt tốt trên thép carbon. Nitơ phù hợp với inox, nhôm; Argon + Hydro được dùng cho inox hoặc nhôm dày trên 1,2 cm.
Máy cắt plasma có thể sử dụng những loại khí nào?
Máy cắt plasma có thể sử dụng không khí sạch, oxy, nitơ hoặc hỗn hợp Argon + Hydro. Mỗi loại khí tạo khác biệt về tốc độ cắt, lượng xỉ, độ hoàn thiện mép cắt, mức tiêu hao thiết bị và chi phí vận hành.
Không khí cần được loại bỏ bụi bẩn, dầu mỡ và hơi nước trước khi đưa vào máy. Với các khí chuyên dụng hoặc tổ hợp khí, việc sử dụng cần phù hợp cấu hình cắt và yêu cầu vận hành của thiết bị.
Khi nào nên dùng không khí sạch cho máy cắt plasma?
Không khí sạch Air/Air là lựa chọn phù hợp khi cần giải pháp có chi phí thấp hơn và vẫn có tốc độ, chất lượng cắt tốt trên thép carbon, thép không gỉ và nhôm. Đây là phương án thường được xem xét cho xưởng nhỏ hoặc nhu cầu sử dụng quy mô gia đình.
Ưu điểm được nêu gồm tốc độ cắt cao, ít xỉ và ít ảnh hưởng đến tuổi thọ thiết bị. Tuy nhiên, không khí ẩm hoặc bẩn có thể làm giảm chất lượng cắt, tăng xỉ và gây hư hỏng điện cực, đầu cắt.
- Dùng hệ thống lọc phù hợp để làm sạch khí nén.
- Kiểm tra hơi nước và bụi bẩn trước khi vận hành.
- Lưu ý mép cắt có thể bị nitơ hóa hoặc oxy hóa khi dùng không khí.
Oxy phù hợp để cắt vật liệu nào bằng plasma?
Oxy (O₂/Air) phù hợp nhất khi cắt thép carbon, vì nguồn dữ liệu cho biết khí này cho tốc độ cắt và chất lượng mối cắt tốt nhất trên vật liệu đó. Oxy tác dụng với carbon trong thép, tạo oxit và giúp tạo hạt nóng chảy nhỏ hơn.
Đổi lại, oxy có chi phí cao hơn và tuổi thọ thiết bị được nêu là thấp hơn so với khi dùng không khí hoặc nitơ. Oxy không được khuyến nghị trong bảng dữ liệu đối với thép không gỉ và nhôm.
Nitơ có phù hợp để cắt inox và nhôm không?
Nitơ là lựa chọn phổ biến cho thép không gỉ và nhôm, với các tổ hợp N₂/Air, N₂/CO₂ hoặc N₂/H₂O. Dữ liệu cho biết nitơ giúp tạo chất lượng cắt tốt, ít xỉ và hỗ trợ tuổi thọ thiết bị cao trên hai nhóm vật liệu này.
N₂/CO₂ và N₂/H₂O được đánh giá có chất lượng cắt xuất sắc với inox và nhôm. Riêng khi cắt nhôm dày trên 1,2 cm, nitơ không được xem là tối ưu nếu không chuyển sang hỗn hợp Argon + Hydro.
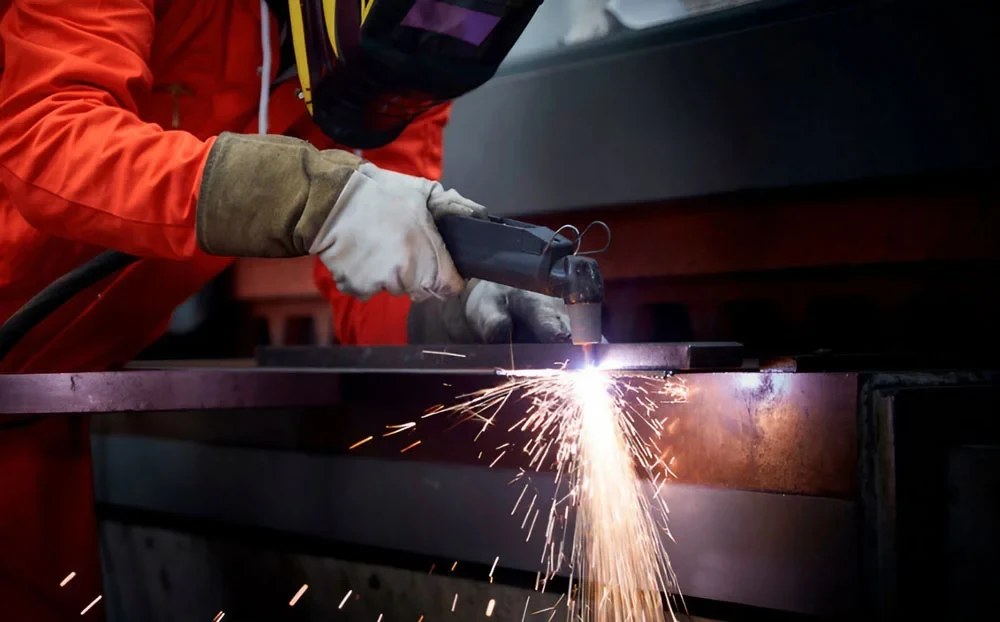
Khi nào nên dùng hỗn hợp Argon + Hydro?
Hỗn hợp 65% Ar + 35% H₂ được dùng khi cắt thép không gỉ hoặc nhôm dày trên 1,2 cm và cần đường cắt mịn, chính xác. Trong trường hợp này, nitơ thường được dùng làm khí bảo vệ theo dữ liệu nguồn.
Hỗn hợp Argon + Hydro thích hợp cho vật liệu dày hoặc yêu cầu thẩm mỹ cao, nhưng chi phí thiết bị và vận hành cao. Bảng dữ liệu cũng không khuyến nghị Argon Hydrogen/N₂ cho thép carbon.
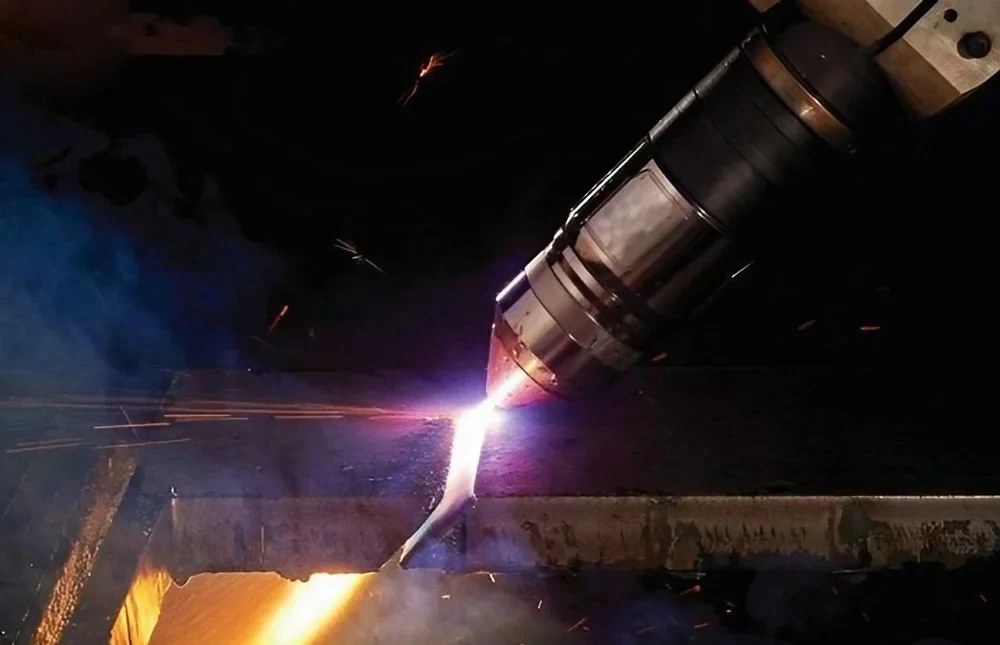
Nên chọn khí cắt plasma theo từng vật liệu như thế nào?
Việc chọn khí nên bắt đầu từ vật liệu cần cắt. Thép carbon ưu tiên oxy khi yêu cầu tốc độ và chất lượng cắt cao; inox và nhôm có thể dùng không khí sạch để tiết kiệm hoặc dùng nitơ, Argon + Hydro khi cần đáp ứng yêu cầu cắt chuyên biệt.
| Loại khí | Thép carbon | Thép không gỉ | Nhôm |
|---|---|---|---|
| Air/Air | Tốc độ và chất lượng cắt tốt, kinh tế | Tốc độ và chất lượng cắt tốt, kinh tế | Tốc độ và chất lượng cắt tốt, kinh tế |
| O₂/Air | Chất lượng và tốc độ cắt tốt nhất, rất ít xỉ | Không nên dùng | Không nên dùng |
| N₂/Air | Chất lượng cắt bình thường, ít xỉ | Chất lượng cắt tốt, tuổi thọ thiết bị cao | Chất lượng cắt tốt, tuổi thọ thiết bị cao |
| N₂/CO₂ hoặc N₂/H₂O | Chất lượng cắt bình thường, ít xỉ | Chất lượng cắt xuất sắc, tuổi thọ thiết bị cao | Chất lượng cắt xuất sắc, tuổi thọ thiết bị cao |
| Argon Hydrogen/N₂ | Không nên dùng | Xuất sắc với tấm dày hơn 1/2 inch | Xuất sắc với tấm dày hơn 1/2 inch |
Lưu ý: Mốc độ dày trong dữ liệu xuất hiện theo hai cách: Argon + Hydro được nêu cho inox hoặc nhôm dày trên 1,2 cm; bảng cũng mô tả Argon Hydrogen/N₂ là xuất sắc với tấm dày hơn 1/2 inch. Cần đối chiếu yêu cầu của thiết bị trước khi thiết lập khí cắt.
Cần kiểm tra gì trước khi vận hành hệ thống khí cắt plasma?
Trước khi vận hành, cần bảo đảm khí sạch, khô và áp suất ổn định theo thông số của nhà sản xuất thiết bị. Đồng thời kiểm tra van, ống dẫn, cút nối, bộ lọc, đồng hồ áp suất và van điều áp để phát hiện rò rỉ hoặc bất thường.
Dây dẫn và dây tiếp đất cần được bố trí không vướng để hạn chế nguy cơ giật điện hoặc cháy nổ. Đầu cắt, điện cực và đường dẫn khí cũng nên được vệ sinh định kỳ để tránh tắc nghẽn và giảm hao mòn.
Vì sao khí sạch và khô lại quan trọng khi cắt plasma?
Khí bẩn hoặc có hơi ẩm có thể làm giảm chất lượng đường cắt, tăng xỉ và gây hư hỏng điện cực, đầu cắt. Vì vậy, không khí cũng như oxy, nitơ và Argon + Hydro đều cần được lọc sạch trước khi đưa vào máy.
Với phương pháp có dùng khí bảo vệ, khí bảo vệ như nitơ hoặc CO₂ cần được cấp ổn định để hỗ trợ giảm oxy hóa và cải thiện đường cắt. Khi sử dụng Argon + Hydro, tỷ lệ pha trộn và đường dẫn khí bảo vệ cần được duy trì chính xác.