Máy hàn nhôm laser có thể hàn nhôm bằng cách tập trung năng lượng tại vị trí cần hàn. Cách này phù hợp để kiểm soát nhiệt đầu vào khi gia công nhôm, vốn là vật liệu dẫn nhiệt và phản xạ nhiệt cao.
Để lựa chọn và vận hành phù hợp, cần xem xét độ dày phôi, việc có dùng dây bù hay không, công suất laser, độ rộng đường hàn và tốc độ cấp dây.
Tóm tắt: Máy hàn laser tập trung nhiệt tại điểm hàn. Hàn nhôm bằng laser có thể hạn chế biến dạng so với nhiệt tỏa rộng. Thông số cần điều chỉnh theo độ dày phôi. Bề mặt nhôm nên được làm sạch trước khi hàn.
Máy hàn laser có hàn được nhôm không?
Có, máy hàn laser có thể hàn nhôm bằng chùm tia laser hội tụ vào điểm hàn để nung chảy vật liệu tại chỗ. Quy trình có thể sử dụng hoặc không sử dụng dây bù, tùy yêu cầu của mối hàn.
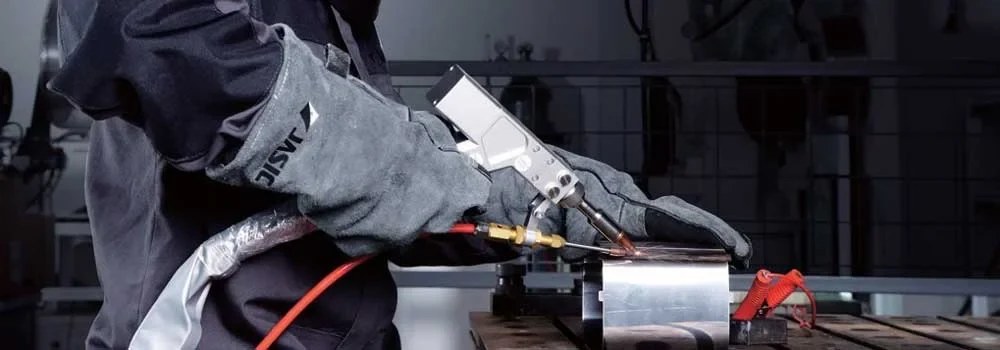
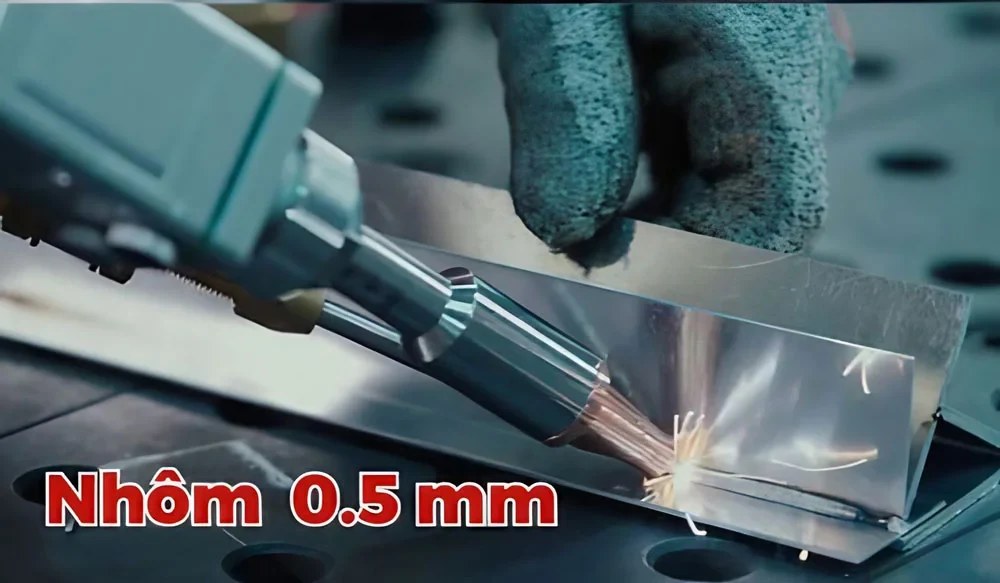
Nhôm dẫn nhiệt nhanh và có bề mặt oxit nên việc kiểm soát nhiệt là yếu tố quan trọng. Với tấm mỏng, nhiệt quá cao có thể làm cháy thủng; nhiệt lan rộng cũng có thể gây cong vênh phôi.
Máy hàn nhôm laser hoạt động như thế nào?
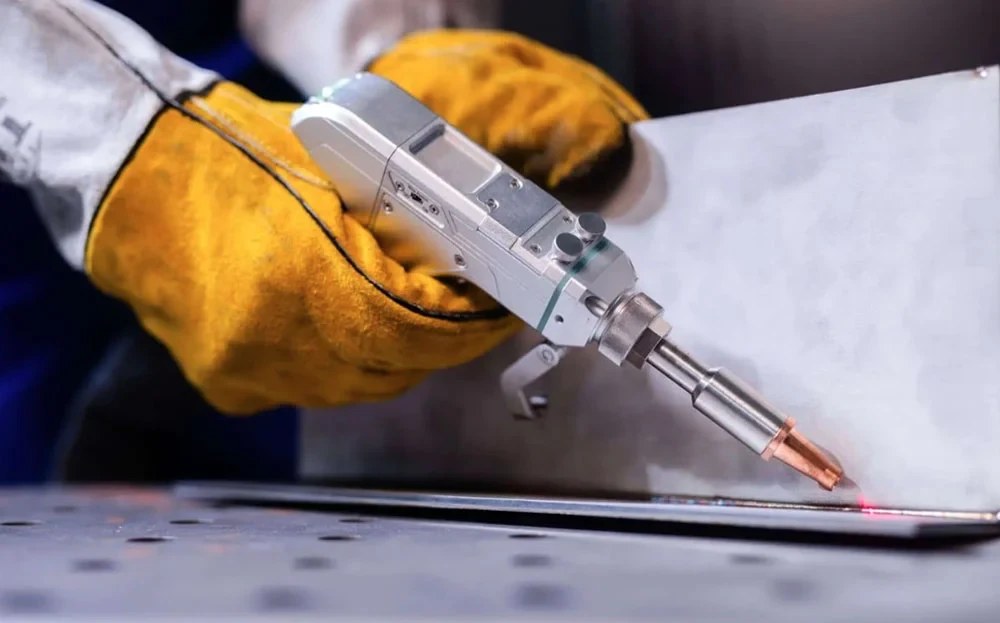
Máy hàn nhôm laser hoạt động bằng cách đưa chùm tia laser tập trung vào bề mặt nhôm, nung chảy vùng hàn và để mối hàn nguội tạo liên kết. Dây bù có thể được cấp thêm khi cần bổ sung vật liệu cho mối hàn.
- Tia laser được định vị tại khu vực cần liên kết.
- Nhiệt tập trung làm nóng chảy nhôm tại chỗ.
- Mối hàn nguội sau khi gia công, trong khi vùng vật liệu xung quanh chịu nhiệt ít hơn theo mô tả nguồn.
Hàn nhôm bằng laser khác MIG/TIG ở những điểm nào?
Khác biệt chính theo dữ liệu tham khảo là mức độ tập trung nhiệt, tốc độ hàn, nhu cầu vật liệu phụ và khả năng tích hợp tự động hóa. Hàn laser được mô tả là có vùng ảnh hưởng nhiệt nhỏ hơn, còn hàn MIG/TIG cần dây hàn và khí bảo vệ.
| Tiêu chí | Hàn nhôm bằng laser | Hàn nhôm MIG/TIG |
|---|---|---|
| Phân bố nhiệt | Nhiệt tập trung tại điểm hàn, nhằm hạn chế cong vênh. | Nhiệt tỏa rộng hơn, phôi mỏng có thể dễ cong vênh. |
| Tốc độ theo nguồn tham khảo | Nhanh hơn MIG/TIG khoảng 3–5 lần. | Phụ thuộc vào thao tác và tay nghề thợ hàn. |
| Vật liệu phụ | Có thể không cần dây bù trong một số trường hợp. | Dùng dây hàn và khí bảo vệ. |
| Tự động hóa | Có thể tích hợp với robot hàn hoặc CNC. | Được nguồn mô tả là khó tự động hóa hơn. |
Lưu ý: Mức nhanh hơn 3–5 lần là số liệu tham khảo từ nguồn đầu vào. Hiệu quả thực tế còn phụ thuộc phôi, mối hàn, thiết bị và thiết lập vận hành.
Máy hàn nhôm laser phù hợp với những ứng dụng nào?
Máy hàn nhôm laser được nguồn dữ liệu nêu cho các công việc gia công chi tiết nhôm cần mối hàn gọn và hạn chế biến dạng. Các ví dụ gồm khung, giá đỡ, vỏ máy, cửa nhôm, lan can, bàn ghế, tủ kệ, bảng hiệu và vỏ thiết bị điện tử.
- Cơ khí – chế tạo: hàn khung, giá đỡ và vỏ máy bằng nhôm.
- Nội thất – xây dựng: hàn cửa, khung cửa, vách ngăn, lan can và tay vịn.
- Quảng cáo – trưng bày: hàn chữ nhôm, hộp đèn và khung bảng hiệu.
- Điện – điện tử: gia công vỏ nhôm, đèn LED và linh kiện nhỏ.
Khi hàn nhôm bằng laser cần theo dõi những thông số nào?
Các thông số cần theo dõi gồm độ dày tấm nhôm, đường kính dây bù, mức công suất laser theo cách gọi của nguồn, độ rộng đường hàn và tốc độ cấp dây. Chúng cần được phối hợp để tránh thiếu vật liệu, mối hàn lồi hoặc cháy thủng.
| Độ dày nhôm (mm) | Đường kính dây bù (mm) | Công suất laser tham khảo (W) | Độ rộng đường hàn | Tốc độ cấp dây (cm/phút) |
|---|---|---|---|---|
| 1 | 1 và 1.2 | 700–900 | 2.5 ± 0.5 | 50–70 |
| 2 | 1 và 1.2 | 800–1000 | 2.5 ± 0.5 | 50–70 |
| 3 | 1 và 1.2 | 1000–1300 | 2.5 ± 0.5 | 50–70 |
| 4 | 1 và 1.2 | 1000–1500 | 2.5 ± 0.5 | 50–70 |
| 5–6 | 1.2 | 1000–1500 | 2.5 ± 0.5 | 50–70 |
Bảng trên chỉ là thông số tham khảo được cung cấp cho hợp kim nhôm. Nên hàn thử trước khi sản xuất hàng loạt để kiểm tra độ đầy, độ đều và tình trạng bề mặt mối hàn.
Cần lưu ý gì để hàn nhôm bằng laser an toàn và ổn định?
Cần làm sạch lớp oxit trên bề mặt nhôm, giữ tốc độ cấp dây ổn định và điều chỉnh công suất theo độ dày phôi. Nhôm mỏng cần được kiểm soát nhiệt kỹ hơn để giảm nguy cơ cháy thủng.
- Đặt Máy hàn laser tại khu vực sạch, thoáng khí; không để quạt thổi trực tiếp vào vùng hàn.
- Không đặt giấy, nilon hoặc hóa chất dễ cháy gần khu vực hàn; khoảng cách tối thiểu 5 m.
- Cấp nguồn điện theo hướng dẫn của nhà sản xuất và tránh ngắt điện đột ngột.
- Kiểm tra mối hàn mẫu trước khi triển khai số lượng lớn.
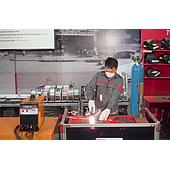
- Đeo kính hàn laser, găng tay và quần áo bảo hộ; không nhìn trực tiếp vào tia laser khi thiết bị hoạt động.
Việc bảo trì hoặc sửa chữa nên do kỹ thuật viên có kinh nghiệm thực hiện. Khi cần dùng khí bảo vệ, sử dụng Argon hoặc Nitơ với áp suất phù hợp cho từng thiết lập.