Hàn que, hàn TIG và hàn MIG phù hợp với các mục tiêu công việc khác nhau. Hàn que thiên về tính linh động và sửa chữa; TIG phù hợp khi cần mối hàn sạch, chính xác; còn MIG đáp ứng tốt nhu cầu hàn liên tục, năng suất cao và khả năng tự động hóa.
Không có một phương pháp tốt nhất cho mọi tình huống. Lựa chọn nên dựa trên vật liệu, chiều dày chi tiết, yêu cầu về mối hàn, điều kiện thi công và kỹ năng của người vận hành.
Tóm tắt: Hàn que không dùng khí bảo vệ, linh động và cần làm sạch xỉ sau hàn. TIG dùng điện cực không nóng chảy trong khí bảo vệ, mối hàn không xỉ nhưng đòi hỏi tay nghề cao. MIG dùng dây hàn nóng chảy cấp liên tục, có năng suất cao và thuận lợi cho tự động hóa.
Hàn que, hàn TIG và hàn MIG khác nhau ở nguyên lý nào?
Ba phương pháp khác nhau chủ yếu ở loại điện cực, cách cấp vật liệu hàn và việc sử dụng khí bảo vệ. Sự khác biệt này tác động trực tiếp đến độ linh động, năng suất, đặc điểm mối hàn và phạm vi ứng dụng.
| Phương pháp | Nguyên lý cơ bản | Khí bảo vệ |
|---|---|---|
| Hàn que (SMAW) | Hồ quang sử dụng que hàn có vỏ bọc; người thợ tự gây hồ quang, dịch chuyển và thay que. | Không sử dụng khí bảo vệ. |
| Hàn TIG (GTAW) | Hồ quang dùng điện cực vonfram không nóng chảy trong môi trường khí bảo vệ. | Có, là khí trơ theo dữ liệu nguồn. |
| Hàn MIG (GMAW) | Hồ quang tạo giữa dây hàn nóng chảy và vật hàn; dây hàn được cấp liên tục. | Có, dùng khí hoặc hỗn hợp khí. |
Khi nào nên chọn hàn que?
Nên chọn Máy hàn que khi công việc cần thiết bị đơn giản, dễ di chuyển, thực hiện ngoài trời hoặc thuộc nhóm sửa chữa, phục hồi và xây dựng kết cấu thép. Do không sử dụng khí bảo vệ, phương pháp này ít bị tác động bởi gió hơn các phương pháp dùng khí.
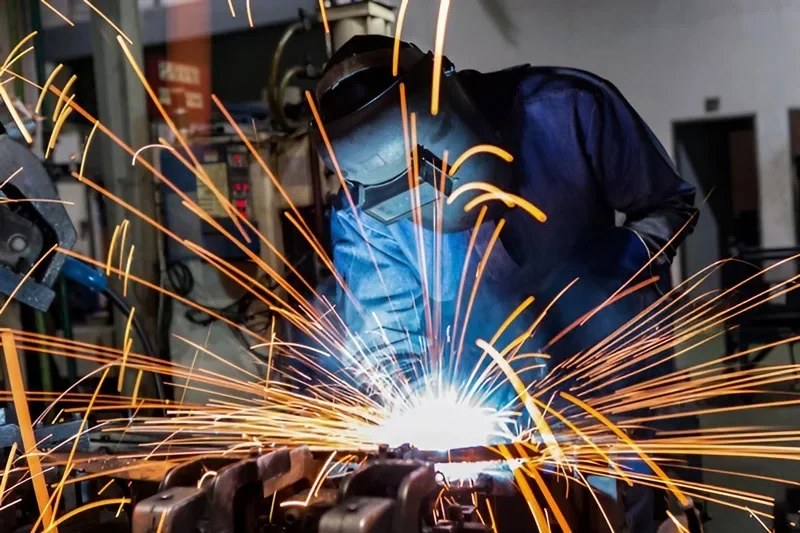
Hàn que có thể áp dụng ở nhiều tư thế và phù hợp với chiều dày nhỏ đến trung bình. Phương pháp này thường dùng cho thép các bon, thép hợp kim, thép không gỉ và gang; không phổ biến khi hàn niken, đồng, nhôm cùng các hợp kim của chúng.
Điểm cần cân nhắc là năng suất có thể thấp vì phải dừng để thay que. Mối hàn có xỉ nên cần làm sạch sau khi hàn, đồng thời việc sử dụng vật liệu hàn có thể hao phí hơn.
Khi nào hàn TIG là lựa chọn phù hợp?
Máy hàn TIG phù hợp khi ưu tiên độ sạch, khả năng kiểm soát mối hàn và tính thẩm mỹ, đặc biệt với chi tiết mỏng, ống thành mỏng hoặc vật liệu được xem là khó hàn. Quá trình này không tạo xỉ và ít bắn tóe theo dữ liệu nguồn.
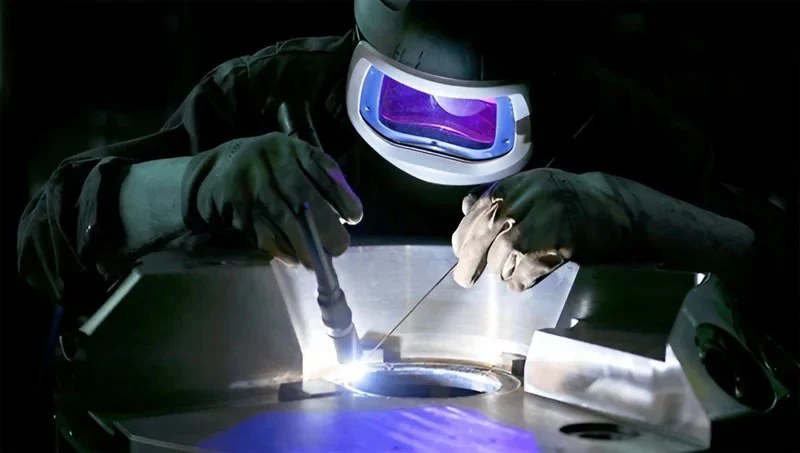
Phương pháp TIG được nêu là có thể hàn nhôm, magie, thép không gỉ, đồng, niken, các hợp kim tương ứng và thép các bon thấp. Các ứng dụng được đề cập gồm hàn thép hợp kim cao, sản xuất xe, hàn khung xe đạp, ống mỏng và phục chế chi tiết nhôm hoặc magie.
Đổi lại, TIG có năng suất thấp hơn và yêu cầu người thợ có tay nghề cao. Chi phí cũng có thể cao hơn do thiết bị, khí bảo vệ và vật tư, vì vậy TIG thích hợp khi yêu cầu về mối hàn quan trọng hơn tốc độ thực hiện.
Khi nào nên dùng hàn MIG để tăng năng suất?
Máy hàn MIG phù hợp với mối hàn dài cần thực hiện liên tục, công việc cơ khí phổ biến và quy trình có nhu cầu tự động hóa. Dây hàn được cấp liên tục giúp hạn chế gián đoạn do thay que và tạo lợi thế về năng suất.
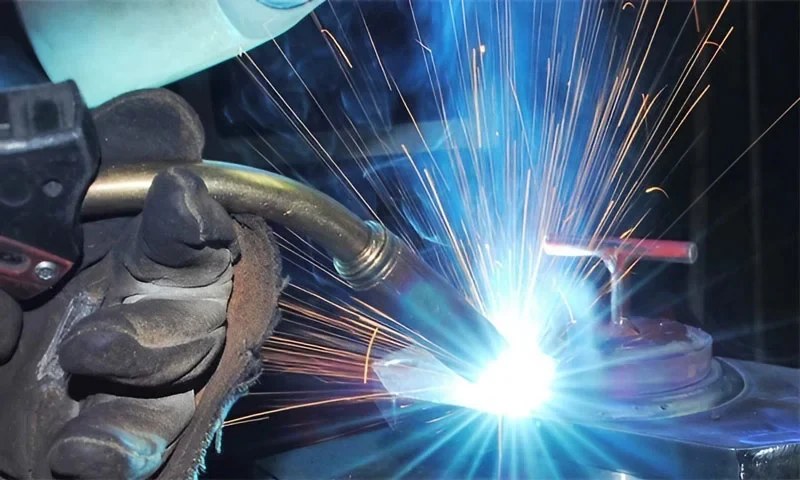
Dữ liệu nguồn cho biết MIG có thể hàn nhiều kim loại, gồm thép, thép không gỉ, nhôm và đồng trong các ứng dụng cơ khí phổ biến. Phương pháp này thường được dùng để sản xuất bàn ghế, khung xe đạp, mô tô và có thể áp dụng cho hàn lắp ráp robot hoặc thiết bị hàn tự động.
So với TIG, mối hàn MIG được đánh giá kém hơn về tính thẩm mỹ và khó áp dụng cho chi tiết nhỏ. Thiết bị MIG cũng có thể lớn, nặng hơn TIG và phụ thuộc vào hệ thống khí bảo vệ, nên cần xem xét điều kiện di chuyển tại nơi làm việc.
So sánh hàn que, TIG và MIG theo các tiêu chí chọn lựa?
Khác biệt thực tế nằm ở mức độ linh động, yêu cầu kỹ năng, năng suất và đặc điểm mối hàn. Bảng dưới đây giúp đối chiếu nhanh những yếu tố quan trọng trước khi chọn phương pháp.
| Tiêu chí | Hàn que | Hàn TIG | Hàn MIG |
|---|---|---|---|
| Mối hàn | Có xỉ, cần làm sạch sau hàn. | Không xỉ, phù hợp yêu cầu sạch và chính xác. | Đều, liên tục; tính thẩm mỹ thấp hơn TIG. |
| Năng suất | Thấp hơn do thay que. | Thấp, thao tác yêu cầu kỹ thuật cao. | Cao nhờ cấp dây liên tục. |
| Yêu cầu tay nghề | Phù hợp các công việc hàn thông dụng. | Cao hơn. | Thấp hơn TIG theo dữ liệu nguồn. |
| Tính linh động | Cao, phù hợp thi công ngoài trời. | Phụ thuộc hệ thống cấp khí. | Thiết bị có thể cồng kềnh và cần khí bảo vệ. |
| Tự động hóa | Thấp, chủ yếu thao tác thủ công. | Có thể tự động hóa một số khâu. | Dễ áp dụng cho robot và thiết bị tự động. |
Nên chọn phương pháp hàn nào theo tình huống công việc?
Chọn hàn que cho sửa chữa, phục hồi, xây dựng và các vị trí cần di chuyển nhiều. Chọn TIG khi hàn vật liệu mỏng, kim loại màu hoặc khi cần mối hàn không xỉ và kiểm soát tốt hình dạng mối hàn.
Chọn MIG khi gia công hàng loạt, hàn các đường dài hoặc hướng đến lắp ráp tự động. Trước khi thực hiện, cần đối chiếu vật liệu thực tế với khả năng của phương pháp và bảo đảm người vận hành đáp ứng yêu cầu kỹ thuật tương ứng.