Vì sao hư hỏng bo mạch lại tập trung ở khâu chuyển giữa các công đoạn?
Trong máy, bo mạch được kẹp, định vị và di chuyển theo cơ cấu được thiết kế riêng cho nó. Giữa các máy thì khác, bo mạch phụ thuộc vào bàn tay, khay, đường ray, băng tải và nhịp độ của hai thiết bị đứng cạnh nhau. Mỗi điểm giao nhận là một chỗ có thể lệch, khựng hoặc va. Vì vậy cùng một dây chuyền, máy móc có thể rất chính xác mà tỷ lệ lỗi cơ học vẫn cao nếu phần chuyển giao chưa được thiết kế tử tế.
Làm sao đọc vết hư hỏng để biết nguyên nhân nằm ở đâu?
Thay vì nghi ngờ chung chung, hãy nhìn vào hình dạng của vết hư hỏng để khoanh vùng đúng vị trí phát sinh lỗi:
Một cách làm rất đơn giản nhưng hiệu quả là kiểm tra ngoại quan nhanh ở đầu và cuối mỗi công đoạn, kết hợp mã vạch trên bo để xác định bo bị hỏng đã đi qua vị trí nào. Sau vài ngày, bạn sẽ có một bản đồ cho biết điểm nào sinh ra lỗi nhiều nhất, và việc đầu tư tiếp theo trở nên có căn cứ thay vì cảm tính.
Thao tác thủ công gây hỏng bo mạch ở những chỗ nào, và chuẩn hóa ra sao?
- Cầm bo ở vùng có linh kiện thay vì cầm ở phần mép bo, dễ làm lem kem hàn, đẩy lệch linh kiện hoặc để lại dầu tay.
- Xếp chồng các tấm bo lên nhau trong lúc chờ, khiến mặt linh kiện của bo này cọ trực tiếp vào mặt dưới của bo kia.
- Đặt bo sai tư thế vào khay chứa, dẫn đến kẹt hoặc cọ xát mạnh khi rút bo ra hay đẩy bo vào.
- Trang bị khay chứa (magazine) chống tĩnh điện có rãnh chia ngăn cố định, đảm bảo mỗi bo nằm trong một rãnh riêng và không chạm bo bên cạnh.
- Quy định bắt buộc chỉ cầm ở phần mép bo, trang bị đầy đủ găng tay hoặc bao ngón chống tĩnh điện ESD.
- Tuyệt đối cấm xếp chồng bo trực tiếp lên nhau ở mọi công đoạn chờ. Quy trình này chi phí thấp nhưng chỉ giảm thiểu phần việc thủ công, chưa loại bỏ triệt để rủi ro do bàn tay con người.
Lệch nhịp giữa các máy và sai lệch đường ray khiến bo bị rơi như thế nào?
Khi máy phía trước đẩy bo ra mà máy phía sau chưa sẵn sàng, bo bị dồn lại ở điểm nối, va vào nhau, kẹt cứng hoặc bị đẩy chồng lên. Tình trạng này hay xảy ra vào lúc máy phía sau dừng để đổi vật tư, xử lý lỗi hoặc chờ kiểm tra.
Bên cạnh tín hiệu nhịp độ, sai lệch cơ khí ở đường ray và băng tải cũng gây ra hai kiểu lỗi phổ biến: độ rộng ray chưa khớp với bo (quá chặt gây cọ kẹt, quá rộng khiến bo nghiêng và rơi khỏi ray) và băng tải bị rơ hoặc lệch độ cao tạo ra bậc gờ làm bo khựng, xóc tại điểm nối. Hãy kiểm tra định kỳ độ rộng ray sau mỗi lần đổi mã bo, độ cao mặt băng tải so với máy hai bên và độ rơ dây băng. Thao tác đẩy thử bo trượt qua điểm nối bằng tay để cảm nhận độ mượt thường phát hiện lỗi nhanh hơn mọi bảng thông số.
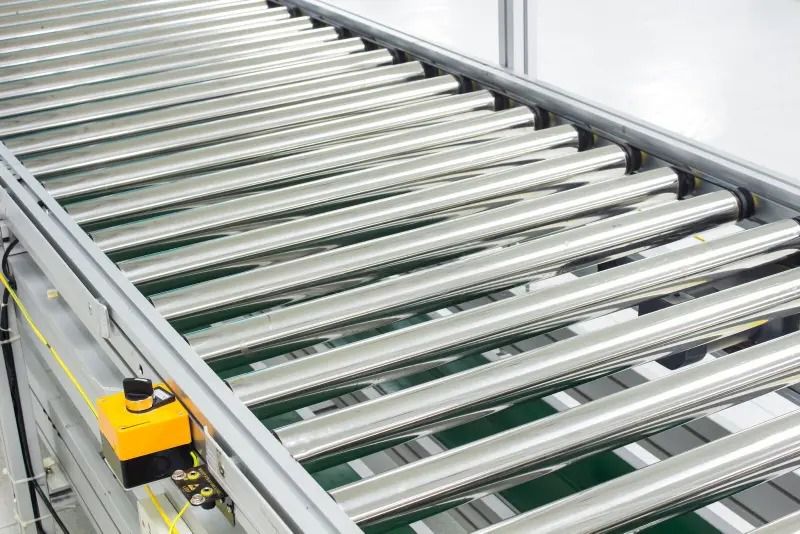
Giải pháp băng chuyền tự động hóa khâu chuyển giao bo mạch tại EMIN
Để loại bỏ hoàn toàn các điểm nghẽn từ thao tác tay, lật bo hai mặt và chuyển hướng mặt bằng nhà xưởng, bạn có thể lựa chọn các cụm băng chuyền chuyên dụng cho dây chuyền SMT:
Kẹp cố định phần mép bo, xoay lật mặt êm ái với tốc độ kiểm soát, loại bỏ hoàn toàn nguy cơ chạm tay làm lem kem hàn hay trượt rơi khi gia công bo hai mặt.
Tự động nâng hạ khay magazine và đẩy từng bo vào chuyền theo đúng nhịp SMEMA, xóa bỏ thao tác cấp bo bằng tay vốn tập trung nhiều rủi ro nhất.
Nhận bo thành phẩm ra khỏi chuyền và xếp gọn vào từng rãnh riêng biệt trong khay chứa, bảo vệ tuyệt đối các bo mạch giá trị cao ở cuối dây chuyền.
Đa dạng module: ray đơn Censtar BC-100XL-N, băng chuyền quay Censtar CN-XL-N, băng chuyền quét mã I.C.T BCS-M và băng chuyền song song Suneast MC-250.
Thông số cần đối chiếu và lộ trình cải tiến hợp lý cho dây chuyền
Trước khi chốt cấu hình băng chuyền bo mạch, hãy đối chiếu 5 thông số kỹ thuật cốt lõi để tránh sai lệch khi lắp đặt vào chuyền hiện hữu:
Một lộ trình cải tiến hiệu quả luôn bắt đầu bằng việc đo và thống kê vị trí phát sinh lỗi: nếu lỗi tập trung ở đầu và cuối chuyền, hãy ưu tiên đầu tư loader và unloader; nếu lỗi nằm ở điểm nối giữa các máy, hãy xử lý đồng bộ tín hiệu SMEMA, căn chỉnh độ cao ray và bổ sung băng chuyền trung gian làm đệm; nếu lỗi rơi vào bo hai mặt, băng chuyền lật tự động là ưu tiên số một. Song song với phần cứng, duy trì chuẩn hóa thao tác và khay chống tĩnh điện vẫn là nền tảng bắt buộc.
Mỗi tấm bo hỏng mang theo chi phí vật tư, công gắn và công sửa của toàn bộ các công đoạn trước đó. Giảm lỗi cơ học ở khâu chuyển công đoạn vì thế là một trong những cải tiến mang lại hiệu quả đầu tư rõ rệt nhất cho dây chuyền SMT.
Liên hệ đội ngũ kỹ thuật EMIN kèm thông tin về kích thước bo mạch, chiều cao chuyền và vị trí đang phát sinh lỗi để được tư vấn đúng chủng loại thiết bị Anda, Manncorp, Censtar, I.C.T, Suneast và nhận báo giá chi tiết.