Hàn ma sát rung và hàn lưỡi nhiệt: Công nghệ nào giữ mối đai nhựa không bung khi vận chuyển đường dài?
Khi đóng gói kiện hàng nặng hoặc vận chuyển đường dài, phần lớn sự cố bung kiện không nằm ở việc đứt ngang thân dây mà xuất phát từ mối nối bị tách lớp. Trên thị trường hiện nay, các dòng máy đóng đai thùng giải quyết bài toán liên kết hai đầu dây thông qua hai nguyên lý vật lý hoàn toàn khác biệt: hàn nhiệt lưỡi dao (dùng nhiệt dẫn truyền trực tiếp) và hàn ma sát rung (dùng động năng chuyển hóa thành nhiệt năng).
Hiểu rõ bản chất cơ nhiệt của từng công nghệ sẽ giúp kỹ sư nhà máy và bộ phận thu mua chọn đúng cấu hình máy đai thùng, tránh tình trạng đứt mối hàn khi kiện hàng chịu rung lắc container hoặc thay đổi nhiệt độ đột ngột.
Bản chất vật lý của hai cơ chế liên kết dây đai nhựa
1. Hàn nhiệt lưỡi dao (Hot Blade / Heat Sealing)
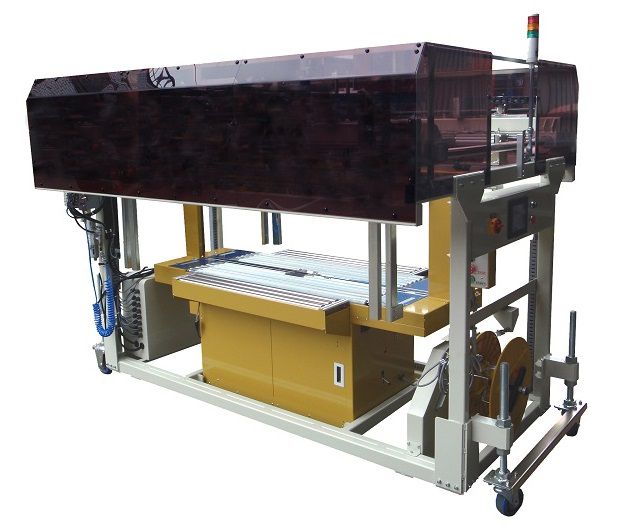
Cơ chế này phổ biến trên các dòng máy đóng đai bán tự động (như máy đóng đai thùng Chali JN 740, máy đóng gói Mikyo) và một số dòng máy đóng đai tự động khung vòm tiêu chuẩn (SCZN, Strapack).
Sau khi máy đai thùng rút căng dây quanh kiện hàng, một lưỡi dao gia nhiệt duy trì ở mức 250°C – 320°C sẽ đưa vào kẹp giữa hai lớp dây đai chồng lên nhau. Nhiệt lượng làm nóng chảy bề mặt nhựa trong khoảng 0.5 – 1.2 giây. Ngay khi lưỡi dao rút ra, búa ép (press bar) lập tức dập mạnh hai bề mặt nóng chảy lại với nhau để tạo liên kết trước khi dao cắt đứt phần dây thừa.
Điểm yếu cố hữu của hàn lưỡi nhiệt nằm ở quá trình truyền nhiệt từ ngoài vào trong. Nếu nhiệt độ lưỡi dao cài đặt quá cao hoặc thời gian ép trễ vài phần trăm giây, lớp nhựa bề mặt bị cháy oxy hóa tạo thành muội than, làm mối hàn giòn và dễ gãy khi có lực giật ngang. Ngược lại, nếu nhiệt độ không đủ (thường gặp khi điện áp xưởng sụt áp hoặc môi trường gió lùa mạnh), nhựa chỉ chảy bề mặt ngoài mà không ngấu vào lõi, dẫn đến tuột mối nối.
2. Hàn ma sát rung (Friction Weld / Vibration Sealing)
Đây là công nghệ tiêu chuẩn trên các dòng máy đóng đai nhựa dùng pin và máy đóng đai nhựa cầm tay công nghiệp như Orgapack OR-T450, Cyklop hay Strapex.
Thay vì dùng thanh điện trở đốt nóng, đầu hàn của máy đóng pin sử dụng một ngàm rung ép chặt hai lớp dây đai dưới áp lực cơ học lớn, sau đó dao động ngang với tần số cao (thường từ 100 Hz đến 250 Hz). Lực ma sát khô giữa hai bề mặt nhựa sinh ra nhiệt lượng cục bộ ngay tại mặt tiếp xúc, làm phân tử nhựa nóng chảy và đan xen vào nhau. Khi ngàm ngừng rung, lực ép tiếp tục duy trì trong khoảng 1–2 giây (thời gian làm nguội – Cooling time) để cấu trúc polymer kết tinh hoàn toàn.
Vì nhiệt sinh ra từ chính nội tại hai mặt dây nên mối hàn đạt độ ngấu đồng nhất, không tạo khói, không cháy khét vật liệu và không phụ thuộc vào thời gian làm nóng máy như các dòng máy đóng đai nhựa hàn nhiệt truyền thống.
Đối chiếu thông số kỹ thuật và phạm vi ứng dụng: Hàn ma sát vs Hàn lưỡi nhiệt
Việc lựa chọn giữa hai cơ chế không phụ thuộc vào công nghệ nào hiện đại hơn, mà quyết định bởi tải trọng kiện hàng, vật liệu dây đai và điều kiện mặt bằng đóng gói thực tế của dây chuyền:
| Tiêu chí đánh giá | Hàn nhiệt lưỡi dao (Hot Blade) | Hàn ma sát rung (Friction Weld) |
|---|---|---|
| Nguồn sinh nhiệt | Thanh điện trở đốt nóng trực tiếp (250°C – 320°C) | Động năng ma sát tần số cao giữa hai bề mặt dây |
| Độ bền mối nối (Joint Efficiency) | Đạt khoảng 60% – 70% lực kéo đứt của dây gốc | Đạt khoảng 75% – 85% lực kéo đứt của dây gốc |
| Vật liệu dây & Dải lực siết | Tối ưu cho dây đai thùng carton nhựa PP bản 9–15mm (lực siết 50N – 450N) | Chịu tải tốt cả dây PP lẫn dây PET cường lực cao (lực siết 2.500N – 7.000N) |
| Thời gian chờ & Tốc độ chu kỳ | Cần 45 – 90 giây làm nóng lưỡi dao; tốc độ đóng nhanh (1.5 – 2.5 giây/đai) khi đã ổn định nhiệt | Vận hành tức thì (0 giây chờ); mất thêm 1 – 2 giây giữ nguội mối hàn mỗi chu kỳ |
| Điều kiện môi trường | Nhạy cảm với gió lùa mạnh, độ ẩm cao và sụt áp nguồn điện xưởng | Ổn định trong kho lạnh, container đường biển, ngoài trời và môi trường bụi ẩm |
| Bảo trì & Chi phí vận hành | Phải vệ sinh muội nhựa cháy bám trên lưỡi nhiệt; chi phí thay dao cắt, thanh nhiệt thấp | Không phát sinh khói hay muội than; hao mòn cơ khí ở răng ngàm kẹp và ngàm rung sau hàng chục nghìn chu kỳ |
| Thiết bị ứng dụng tiêu biểu | Máy bán tự động (Chali JN 740, Mikyo), máy đóng đai tự động khung vòm đặt cố định | Máy đóng đai nhựa cầm tay dùng pin, máy dùng khí nén, máy đóng đai pallet công suất lớn |
| Trường hợp ưu tiên lựa chọn | Nên giữ hàn lưỡi nhiệt khi: • Đóng thùng carton tải nhẹ đến trung bình (dưới 40kg) bằng dây PP. • Hàng hóa kích thước đồng đều, thao tác cố định tại bàn hoặc chạy trên băng tải tự động cần nhịp độ đóng đai liên tục với chi phí đầu tư tối ưu. | Bắt buộc dùng hàn ma sát khi: • Siết kiện nặng, pallet bằng dây PET cường lực để thay thế máy đóng đai thép • Hàng xuất khẩu đường biển, lưu kho lạnh dễ đọng sương. • Hàng có độ co ngót hoặc đàn hồi sau đóng gói (gỗ xẻ, gạch men, cuộn giấy, kiện bông ép). |
Kỹ thuật hiệu chỉnh thông số để mối hàn đạt độ ngấu chuẩn
Dù vận hành máy đóng dây đai nhựa theo cơ chế nào, kỹ thuật viên cần kiểm soát 3 thông số cốt lõi sau để loại bỏ lỗi tuột đai:
- Với máy hàn nhiệt lưỡi dao: Không tăng nhiệt độ lên mức tối đa để ép máy chạy nhanh. Hãy chỉnh biến trở nhiệt vừa đủ để khi bóc thử mối hàn bằng tay, lớp nhựa kéo thành sợi tơ nhỏ thay vì gãy giòn. Nếu thấy khói trắng bốc lên nhiều và mùi khét nồng, nhiệt độ đang vượt ngưỡng phân hủy của hạt nhựa PP.
- Với máy đóng đai nhựa dùng pin (hàn ma sát): Chú ý đồng bộ giữa thời gian rung (Welding time) và thời gian giữ ép nguội (Cooling time). Dây đai càng dày (từ 0.8mm – 1.27mm) hoặc sử dụng dây PET tái chế nhiều tạp chất thì càng phải tăng thêm 0.2 – 0.5 giây ở chế độ làm nguội. Nếu nhấc máy quá sớm khi lõi nhựa chưa đông đặc, ứng suất đàn hồi của dây sẽ kéo trượt mối nối ngay lập tức.
- Kiểm soát độ sạch của vật tư: Bụi giấy carton, dầu mỡ hoặc mạt nhựa tích tụ trong rãnh dẫn dây và răng ngàm sẽ làm giảm hệ số ma sát (trên máy pin) hoặc tạo lớp cách nhiệt cháy khét (trên máy dao nhiệt). Cần xịt khí nén vệ sinh cụm đầu hàn sau mỗi ca sản xuất.
Để đối chiếu thông số lực căng, dải kích thước dây đai tương thích và lựa chọn cấu hình thiết bị phù hợp với dây chuyền thực tế của nhà máy, bạn có thể tham khảo chi tiết các dòng máy đóng đai chính hãng từ Signode, Strapack, Orgapack, Chali đến SCZN đang được phân phối tại EMIN Việt Nam.