Máy đo nhiệt độ hồng ngoại cho phép kiểm tra nhiệt độ bề mặt vật thể mà không cần tiếp xúc trực tiếp. Tuy nhiên, khi đo các vật liệu kim loại như nhôm, đồng, thép không gỉ, kết quả đôi khi có sự chênh lệch đáng kể so với nhiệt độ thực tế. Nguyên nhân chủ yếu không nằm ở bản thân thiết bị mà liên quan đến đặc tính phát xạ và phản xạ bức xạ nhiệt của bề mặt kim loại.
Đặc biệt, các bề mặt sáng bóng, được đánh bóng hoặc có hệ số phát xạ thấp thường khiến phép đo hồng ngoại trở nên khó kiểm soát. Hiểu rõ những yếu tố này giúp kỹ thuật viên lựa chọn thiết bị và phương pháp đo phù hợp hơn trong các ứng dụng công nghiệp.
1. Nguyên lý đo hồng ngoại và đặc tính bức xạ của kim loại
Máy đo nhiệt độ hồng ngoại xác định nhiệt độ dựa trên năng lượng bức xạ phát ra từ bề mặt vật thể. Mọi vật thể có nhiệt độ cao hơn độ không tuyệt đối đều phát ra bức xạ điện từ, trong đó có bức xạ hồng ngoại. Hệ thống thấu kính của thiết bị thu nhận năng lượng này và hội tụ lên cảm biến. Tín hiệu được chuyển đổi thành tín hiệu điện, sau đó xử lý để hiển thị giá trị nhiệt độ.
Điểm cần lưu ý là máy không đo trực tiếp nhiệt độ bên trong vật liệu mà tiếp nhận bức xạ từ bề mặt. Với kim loại, quá trình này phức tạp hơn do đặc tính phản xạ cao và khả năng phát xạ nhiệt thấp, đặc biệt ở những bề mặt được đánh bóng.
Khi bức xạ hồng ngoại chiếu đến bề mặt kim loại, một phần năng lượng bị phản xạ, phần còn lại được hấp thụ và góp phần vào quá trình phát xạ nhiệt. Do đó, cảm biến có thể tiếp nhận cả bức xạ do vật thể phát ra lẫn bức xạ từ môi trường phản xạ trên bề mặt.
Đây là nguyên nhân khiến nhiệt độ hiển thị không phải lúc nào cũng tương ứng với nhiệt độ thực tế của kim loại.
2. Những nguyên nhân chính gây sai lệch khi đo kim loại
Hệ số phát xạ không phù hợp
Hệ số phát xạ thể hiện khả năng phát ra bức xạ nhiệt của bề mặt so với vật đen lý tưởng ở cùng nhiệt độ và điều kiện bước sóng. Giá trị này nằm trong khoảng từ 0 đến 1.
Kim loại sáng bóng thường có hệ số phát xạ thấp, trong khi bề mặt bị oxy hóa, phủ sơn hoặc có độ nhám cao thường có khả năng phát xạ lớn hơn. Ngay cả cùng một loại vật liệu, trạng thái bề mặt khác nhau cũng có thể làm thay đổi đáng kể hệ số phát xạ.
Nhiều máy đo nhiệt độ hồng ngoại được thiết lập sẵn hệ số phát xạ 0,95 để phù hợp với các vật liệu thông dụng. Nếu sử dụng thiết lập này để đo nhôm, đồng hoặc thép không gỉ đánh bóng mà không điều chỉnh, kết quả có thể sai lệch đáng kể.
Vì vậy, cần lựa chọn hệ số phát xạ phù hợp với vật liệu và trạng thái bề mặt thực tế, thay vì sử dụng một giá trị cố định cho tất cả các loại kim loại.
Bức xạ phản xạ từ môi trường
Đây là nguyên nhân thường gặp khi đo các bề mặt kim loại sáng bóng. Do khả năng phản xạ cao, kim loại có thể phản xạ bức xạ nhiệt từ các nguồn xung quanh như lò nung, động cơ, đường ống nóng hoặc thiết bị gia nhiệt.
Ví dụ, khi đo một đường ống thép không gỉ đặt gần lò gia nhiệt, cảm biến có thể tiếp nhận thêm bức xạ từ lò phản xạ trên bề mặt đường ống. Khi đó, nhiệt độ hiển thị có thể cao hơn nhiệt độ thực tế.
Ngược lại, nếu bề mặt phản xạ khu vực có nhiệt độ thấp hơn vật thể, kết quả đo có thể thấp hơn thực tế. Vì vậy, cùng một vị trí đo nhưng thay đổi góc quan sát hoặc vị trí đứng cũng có thể dẫn đến kết quả khác nhau.
Góc đo và khoảng cách đo
Góc đo ảnh hưởng đến hướng phản xạ bức xạ trên bề mặt kim loại. Nếu hướng đo trùng với hướng phản xạ từ một nguồn nhiệt bên ngoài, cảm biến có thể tiếp nhận năng lượng không mong muốn.
Bên cạnh đó, khoảng cách đo quyết định kích thước vùng bề mặt mà cảm biến tiếp nhận bức xạ. Khi khoảng cách tăng, vùng đo thường mở rộng. Nếu vùng đo lớn hơn khu vực cần kiểm tra, máy có thể thu nhận thêm bức xạ từ các bề mặt xung quanh có nhiệt độ khác biệt.
Do đó, cần lựa chọn thiết bị có tỷ lệ khoảng cách đo và đường kính vùng đo phù hợp, đồng thời duy trì khoảng cách và góc đo ổn định trong quá trình kiểm tra.
Trạng thái bề mặt và dải bước sóng
Đặc tính phát xạ của kim loại còn phụ thuộc vào độ nhám, mức độ oxy hóa, lớp phủ và bước sóng đo. Một chi tiết thép được đánh bóng có thể cho kết quả khác với chính chi tiết đó sau khi bị oxy hóa do gia nhiệt.
Ngoài ra, cảm biến của máy đo hoạt động trong một dải bước sóng nhất định. Vì hệ số phát xạ của kim loại thay đổi theo bước sóng, không phải thiết bị đo hồng ngoại thông dụng nào cũng phù hợp với các ứng dụng đo kim loại ở nhiệt độ cao.
Trong những quy trình như nung, cán, đúc hoặc xử lý nhiệt, cần lựa chọn thiết bị có dải phổ phù hợp với vật liệu và khoảng nhiệt độ cần kiểm tra.
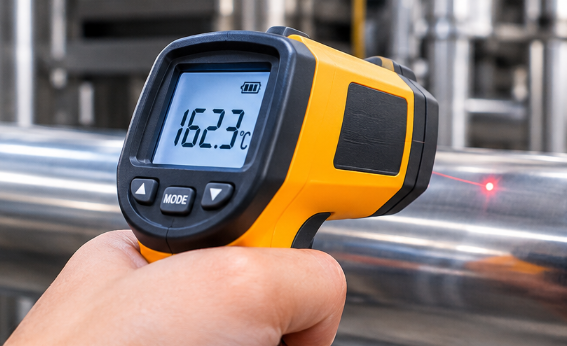
3. Cách hạn chế sai số khi đo nhiệt độ bề mặt kim loại
Để cải thiện độ tin cậy của phép đo, trước tiên cần xác định hệ số phát xạ phù hợp với vật liệu và trạng thái bề mặt. Nếu máy đo nhiệt độ từ xa hỗ trợ điều chỉnh thông số này, kỹ thuật viên nên thiết lập theo tài liệu của nhà sản xuất hoặc xác định thông qua phép đo đối chiếu.
Với những bề mặt kim loại sáng bóng khó đo trực tiếp, có thể tạo một vùng tham chiếu bằng lớp phủ có hệ số phát xạ đã biết hoặc băng dính chuyên dụng chịu nhiệt. Sau khi lớp phủ đạt trạng thái cân bằng nhiệt với bề mặt kim loại, tiến hành đo trên vùng tham chiếu. Cần đảm bảo vật liệu phủ phù hợp với nhiệt độ làm việc và có kích thước đủ lớn so với vùng đo của thiết bị.
Trong quá trình đo, nên hướng máy gần vuông góc với bề mặt nếu điều kiện cho phép, tránh các góc có thể phản xạ trực tiếp bức xạ từ nguồn nhiệt bên ngoài. Đồng thời, cần duy trì khoảng cách ổn định và đảm bảo vùng đo nằm hoàn toàn trong khu vực cần kiểm tra.
Đối với các phép đo yêu cầu độ chính xác cao, nên đối chiếu kết quả bằng cảm biến nhiệt độ tiếp xúc phù hợp. Tuy nhiên, cần đảm bảo đầu dò tiếp xúc tốt với bề mặt và có đủ thời gian ổn định nhiệt trước khi so sánh.
4. Lựa chọn máy đo hồng ngoại phù hợp cho ứng dụng đo kim loại
Không phải máy đo nhiệt độ hồng ngoại nào cũng phù hợp với mọi loại bề mặt kim loại. Khi lựa chọn thiết bị, cần xem xét đặc tính vật liệu, dải nhiệt độ làm việc, hệ số phát xạ, dải bước sóng và tỷ lệ khoảng cách đo.
Đối với các bề mặt kim loại sáng bóng hoặc những quy trình gia nhiệt ở nhiệt độ cao, nên ưu tiên thiết bị chuyên dụng có dải phổ phù hợp và khả năng điều chỉnh hệ số phát xạ. Với ứng dụng giám sát nhiệt độ liên tục trên dây chuyền sản xuất, cảm biến hồng ngoại cố định có thể là lựa chọn phù hợp hơn thiết bị cầm tay.
Ngoài độ chính xác công bố, cần xem xét khả năng đáp ứng của thiết bị trong điều kiện đo thực tế. Một máy có dải nhiệt độ rộng chưa chắc đã cho kết quả tốt nếu đặc tính quang học và dải bước sóng không phù hợp với vật liệu cần kiểm tra.
Sai lệch khi đo nhiệt độ bề mặt kim loại bằng máy đo hồng ngoại chủ yếu xuất phát từ hệ số phát xạ thấp, bức xạ phản xạ từ môi trường và điều kiện đo không phù hợp. Để hạn chế sai số, cần thiết lập đúng hệ số phát xạ, kiểm soát góc và khoảng cách đo, đồng thời lựa chọn thiết bị có đặc tính quang học phù hợp với vật liệu.
Tham khảo danh mục máy đo nhiệt độ hồng ngoại tại đây để tìm hiểu các thiết bị phục vụ kiểm tra và giám sát nhiệt độ trong sản xuất, gia công kim loại và bảo trì công nghiệp.