Kỹ thuật hàn que là cách liên kết kim loại bằng hồ quang tay giữa que hàn và phôi. Để thao tác ổn định, cần chuẩn bị bề mặt sạch, chọn que phù hợp, duy trì hồ quang đúng độ dài và kiểm soát dòng hàn.
Phương pháp này phù hợp cho công việc hàn, nối hoặc sửa chữa chi tiết kim loại trong cơ khí, xây dựng và gia công dân dụng. Tuy nhiên, đây là thao tác thủ công, đòi hỏi người hàn quan sát liên tục bể hàn và điều chỉnh tay nghề theo từng tình huống.
Tóm tắt: Hàn que sử dụng que hàn có lớp thuốc bọc để tạo hồ quang và lớp xỉ bảo vệ. Hồ quang nên có độ dài bằng hoặc nhỏ hơn đường kính que. Dòng quá cao có thể gây cháy thủng, còn dòng thấp dễ làm dính que và thiếu ngấu. Bề mặt phôi, kẹp mát và trang bị bảo hộ cần được kiểm tra trước khi hàn.
Máy hàn que là gì và lớp thuốc bọc có tác dụng gì?
Máy hàn que, còn gọi là Máy hàn hồ quang tay SMAW, dùng que hàn có lớp thuốc bọc làm điện cực. Dòng điện tạo hồ quang giữa đầu que và bề mặt phôi, làm nóng chảy kim loại để hình thành mối hàn.
Theo dữ liệu cung cấp, lớp thuốc bọc khi cháy tạo khí bảo vệ và xỉ phủ trên bề mặt mối hàn. Sau khi hàn, phần xỉ cần được gõ và làm sạch, nhất là trước khi hàn các lớp tiếp theo.
Hàn que phù hợp khi nào và có hạn chế gì?
Hàn que phù hợp với hàn thủ công, sửa chữa nhỏ lẻ, hàn tại công trường hoặc vị trí khó tiếp cận. Phương pháp này có thể dùng trong nhà và ngoài trời vì không yêu cầu khí bảo vệ riêng.
| Điểm phù hợp | Hạn chế cần lưu ý |
|---|---|
| Thiết bị gọn, thuận tiện di chuyển cho xưởng nhỏ hoặc sửa chữa lưu động. | Quá trình thao tác thủ công, không phù hợp với dây chuyền tự động. |
| Có thể áp dụng cho các chi tiết như khung thép, ống thép, cửa sắt và đồ kim loại dân dụng. | Cần thay que hàn, gõ xỉ và vệ sinh sau hàn. |
| Hỗ trợ hàn đính gá, liên kết hoặc phục hồi chi tiết. | Chất lượng phụ thuộc đáng kể vào việc mồi hồ quang, giữ góc que và tốc độ di chuyển. |
Cần chuẩn bị gì trước khi thực hiện kỹ thuật hàn que?
Trước khi hàn, cần có nguồn hàn SMAW phù hợp với phôi, kìm hàn, kẹp mát và que hàn. Vị trí hàn trên phôi cần được làm sạch gỉ sét, dầu mỡ và sơn để hồ quang ổn định hơn.
Kẹp mát phải tiếp xúc trực tiếp với phần kim loại trần và được siết chặt. Tiếp xúc kém có thể tạo tia lửa, làm nóng cục bộ hoặc gây cháy kẹp.
Đấu cực thuận và cực nghịch trong hàn que khác nhau thế nào?
Cách đấu cực thuận DCEN là kẹp mát nối cực âm (-), còn kìm hàn nối cực dương (+); cách này cho hồ quang rộng và phù hợp khi cần bề rộng mối hàn lớn hoặc hàn lớp đắp.
Với cực nghịch DCEP, kẹp mát nối cực dương (+) và kìm hàn nối cực âm (-). Cách đấu này được mô tả là tập trung nhiệt nhiều vào phôi, phù hợp với chi tiết dày cần độ ngấu sâu.
Lưu ý: Cần kiểm tra hướng dẫn của thiết bị và loại que hàn đang sử dụng trước khi đấu cực, vì khoảng dòng và yêu cầu vận hành phụ thuộc từng loại que.
Mồi hồ quang và giữ que hàn như thế nào?
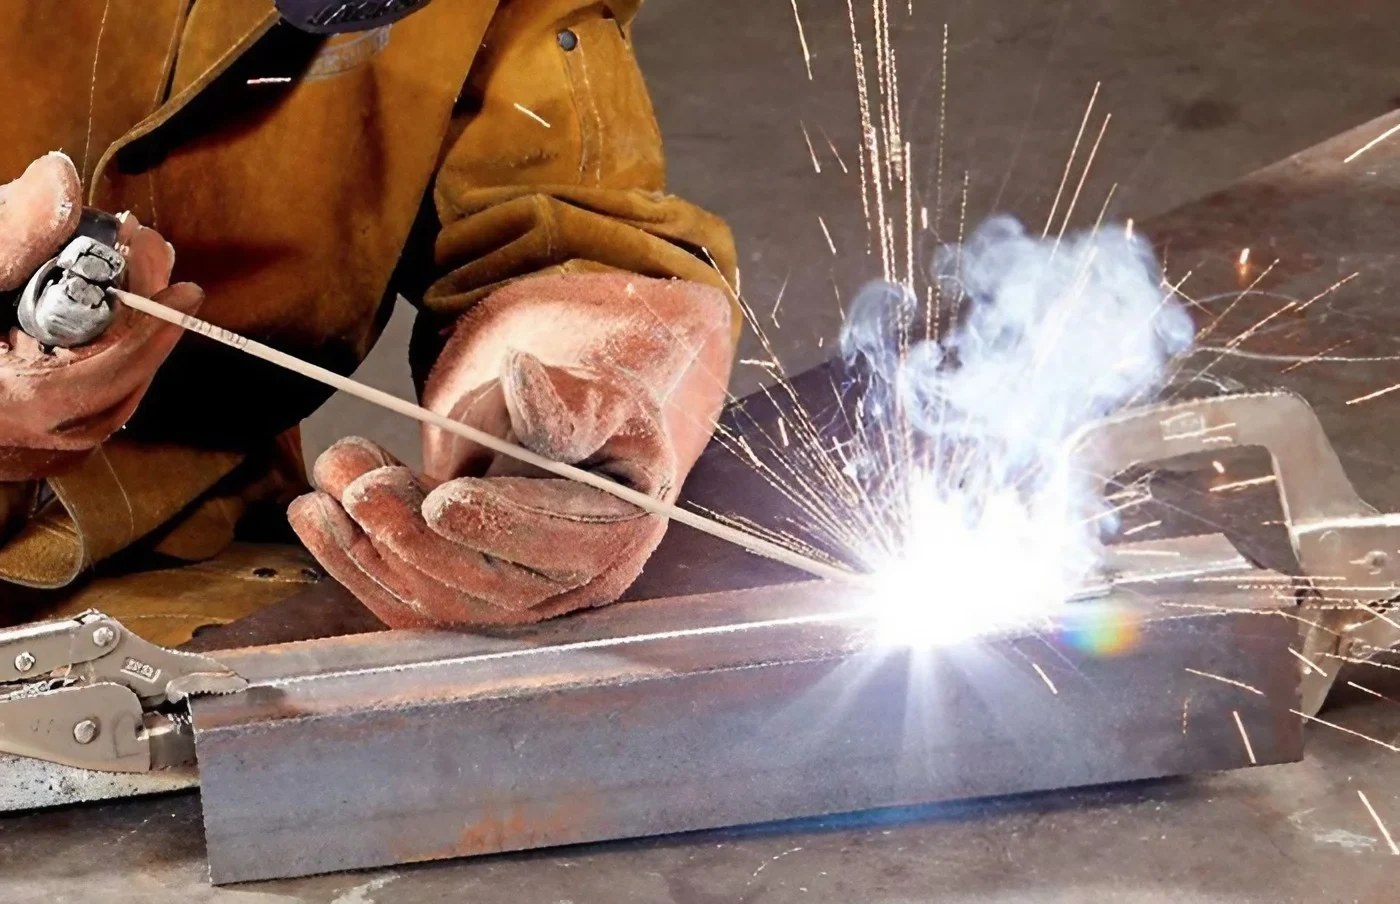
Có hai cách mồi hồ quang cơ bản: mổ thẳng và quẹt diêm. Mổ thẳng là gõ đầu que vuông góc xuống phôi; quẹt diêm là kéo đầu que theo phương ngang trên bề mặt phôi để tạo tia lửa.
Khi hàn kéo, que có thể nghiêng khoảng 10°–15° theo hướng di chuyển và tạo góc khoảng 75° so với trục đường hàn. Độ dài hồ quang nên bằng hoặc nhỏ hơn đường kính que hàn; hồ quang dài dễ bắn tóe, còn quá ngắn có thể làm dính que hoặc tắt hồ quang.
Nên di chuyển que hàn theo kiểu nào?
Kiểu di chuyển phụ thuộc vào độ dày phôi và hình dạng mối hàn cần tạo. Di chuyển đều tay là nguyên tắc chung để hạn chế mối hàn bị lồi hoặc lõm.
- Đi thẳng: phù hợp với phôi mỏng, giúp kiểm soát lượng kim loại đắp và hạn chế cháy thủng.
- Răng cưa: tạo đường hàn rộng hơn, dùng khi khe hở rộng hoặc cần lấp đầy nhanh.
- Vòng tròn lệch: dao động về hai mép hàn, thường dùng cho phôi dày hoặc lớp đắp.
Với phôi mỏng, nên hạn chế dao động lớn để tránh làm quá nhiệt vùng hàn. Khi gần kết thúc đường hàn, giảm tốc độ, thu hẹp biên độ dao động và làm đầy hố cuối trước khi nhấc que.
Chọn que hàn theo vật liệu và độ dày phôi thế nào?
Việc chọn que hàn cần dựa vào vật liệu phôi, độ dày và yêu cầu của mối hàn. E6013 thường dùng cho thép mỏng đến trung bình, còn E7018 được dùng khi yêu cầu cơ tính cao hơn.
| Loại hoặc đường kính que | Gợi ý sử dụng từ dữ liệu nguồn |
|---|---|
| E6013 | Dễ mồi hồ quang, xỉ dễ bong; dùng cho kết cấu thép mỏng đến trung bình, cửa sắt và khung thép dân dụng. |
| E7018 | Dùng cho kết cấu thép nặng, cầu đường hoặc bồn bể áp lực; nguồn nêu cần sấy khô trước khi hàn ở 250–350°C. |
| Que chuyên dụng cho gang, inox, nhôm, đồng, nikel | Chọn đúng theo vật liệu phôi khi hàn phục hồi hoặc hàn hợp kim màu. |
| Phôi dưới 3 mm | Que đường kính 2.0–2.5 mm. |
| Phôi 3–6 mm | Que đường kính 3.2 mm. |
| Phôi từ 6 mm | Que đường kính 4.0–5.0 mm. |
Dòng hàn sai thường gây ra những lỗi nào?
Dòng hàn ảnh hưởng trực tiếp đến độ ngấu, hình dạng mối hàn và độ ổn định của hồ quang. Có thể bắt đầu tại mức trung bình trong khoảng khuyến nghị của nhà sản xuất que, thử trên phôi thừa rồi điều chỉnh nhẹ theo bể hàn.
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý được nêu |
|---|---|---|
| Bắn tóe nhiều | Dòng quá cao, hồ quang dài hoặc góc que không ổn định. | Giảm dòng, rút ngắn hồ quang và giữ que ổn định. |
| Cháy thủng | Dòng cao, di chuyển chậm hoặc que quá lớn so với phôi. | Giảm dòng, tăng tốc độ và chọn que phù hợp hơn. |
| Thiếu ngấu | Dòng thấp, hồ quang quá ngắn hoặc góc que chưa đúng. | Tăng dòng, điều chỉnh góc que và duy trì hồ quang ổn định. |
| Dính que | Dòng thấp, hồ quang quá ngắn hoặc mồi hồ quang chưa đúng. | Tăng dòng và luyện thao tác mồi hồ quang. |
| Rỗ khí hoặc xỉ lẫn | Que ẩm, phôi bẩn hoặc xỉ giữa các lớp chưa được làm sạch. | Làm sạch phôi, sấy que phù hợp và gõ xỉ sau mỗi lớp. |
Cần tuân thủ những an toàn nào khi hàn que?
Máy hàn hồ quang tạo nhiệt cao, tia lửa và khói hàn, do đó cần trang bị mặt nạ hoặc kính hàn, găng tay da, quần áo chống cháy và giày bảo hộ. Kính hoặc mặt nạ có mức shade 10–12 để bảo vệ mắt khỏi tia hồ quang.
Trước khi làm việc, kiểm tra dây điện, kìm hàn và kẹp mát; không hàn khi môi trường hoặc cơ thể đang ướt. Khu vực hàn cần được dọn vật dễ cháy, có thông gió hoặc hút khói, có phương án chữa cháy và tắt nguồn điện khi tạm dừng hoặc kết thúc công việc.