Xỉ hàn là lớp vật chất phi kim hình thành khi thuốc bọc que hàn, thuốc hàn hoặc chất trợ dung nóng chảy. Hàn ngấu là trạng thái kim loại hàn liên kết đầy đủ với kim loại cơ bản; còn rỗ khí là khuyết tật do khí bị giữ lại khi kim loại hàn đông đặc.
Ba yếu tố này cần được kiểm soát cùng nhau vì lẫn xỉ, thiếu ngấu và rỗ khí đều có thể làm suy giảm chất lượng liên kết hàn.
Tóm tắt: Xỉ hàn là hiện tượng bình thường ở một số phương pháp hàn nhưng phải được làm sạch giữa các lớp. Mối hàn ngấu có liên kết và độ xuyên thấu phù hợp. Rỗ khí tạo lỗ rỗng, làm giảm tiết diện chịu lực. Làm sạch vật hàn, giữ chế độ hàn ổn định và kiểm soát khí bảo vệ giúp hạn chế khuyết tật.
Xỉ hàn là gì và được hình thành như thế nào?
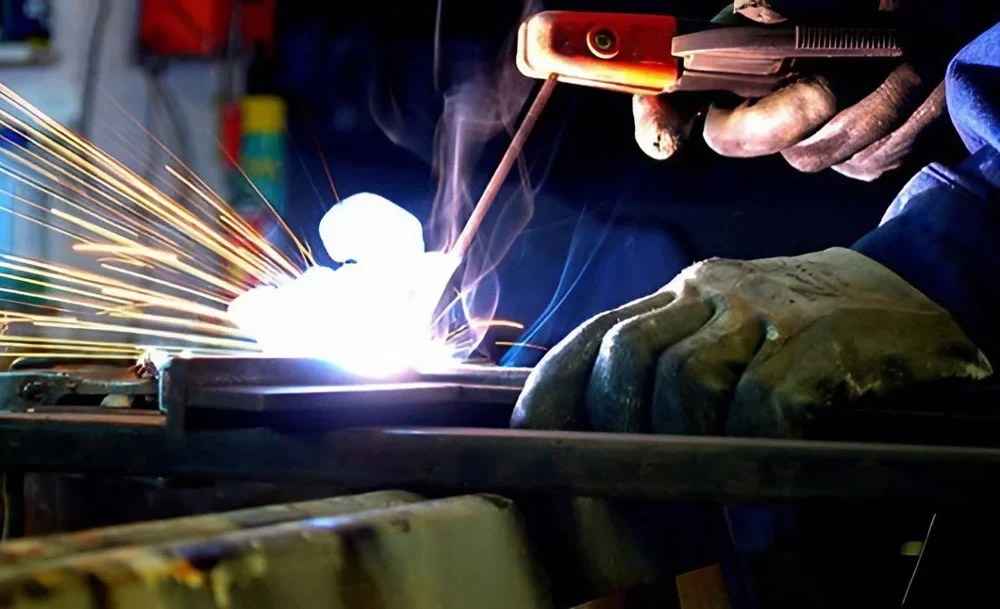
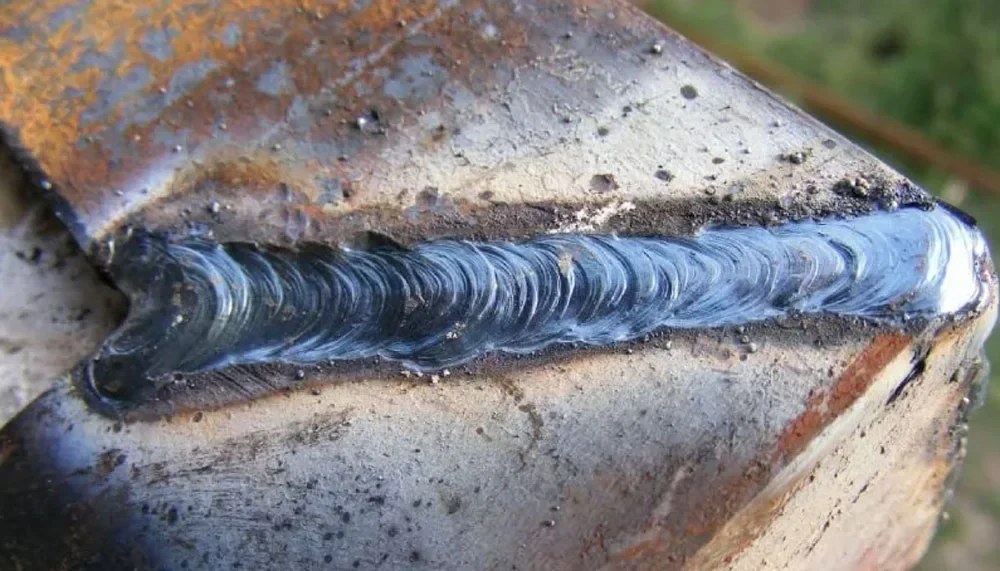
Xỉ hàn là lớp vật chất phi kim xuất hiện trên bề mặt hoặc giữa các lớp hàn sau khi vũng hàn nguội. Lớp này chủ yếu được tạo từ thuốc bọc que hàn, thuốc hàn hoặc chất trợ dung nóng chảy dưới tác dụng của nhiệt hồ quang.
Khi các thành phần nóng chảy phản ứng với oxit và tạp chất trong kim loại hàn, hỗn hợp có xu hướng nổi lên trên vũng hàn. Hỗn hợp đông đặc khi nguội và trở thành xỉ hàn.
Xỉ hàn có vai trò gì và khi nào trở thành khuyết tật?
Trong hàn que hoặc hàn dưới lớp thuốc, xỉ hàn có thể giúp bảo vệ vũng hàn khỏi oxy và nitơ trong không khí, hỗ trợ ổn định hồ quang và tạo hình mối hàn. Xỉ cũng có thể thu gom tạp chất và hỗ trợ quá trình nguội của mối hàn.
Xỉ hàn trở thành vấn đề khi không được bong tách hoàn toàn và bị cuốn vào lớp hàn tiếp theo. Tình trạng lẫn xỉ làm cản trở sự tiếp xúc giữa kim loại hàn với kim loại cơ bản hoặc giữa các lớp hàn, từ đó ảnh hưởng đến liên kết và độ ngấu.
Làm sạch xỉ hàn thế nào khi hàn nhiều lớp?
Sau khi mối hàn nguội, có thể loại bỏ xỉ bằng búa gõ xỉ kết hợp bàn chải sắt, thao tác theo chiều mối hàn và tránh lực quá mạnh gây sứt mẻ. Với hàn nhiều lớp, cần làm sạch bề mặt sau mỗi lượt hàn trước khi hàn lớp kế tiếp.
Kính và găng tay bảo hộ là những trang bị cần dùng khi gõ xỉ để hạn chế rủi ro từ mảnh xỉ văng ra.
Hàn ngấu và mối hàn ngấu là gì?
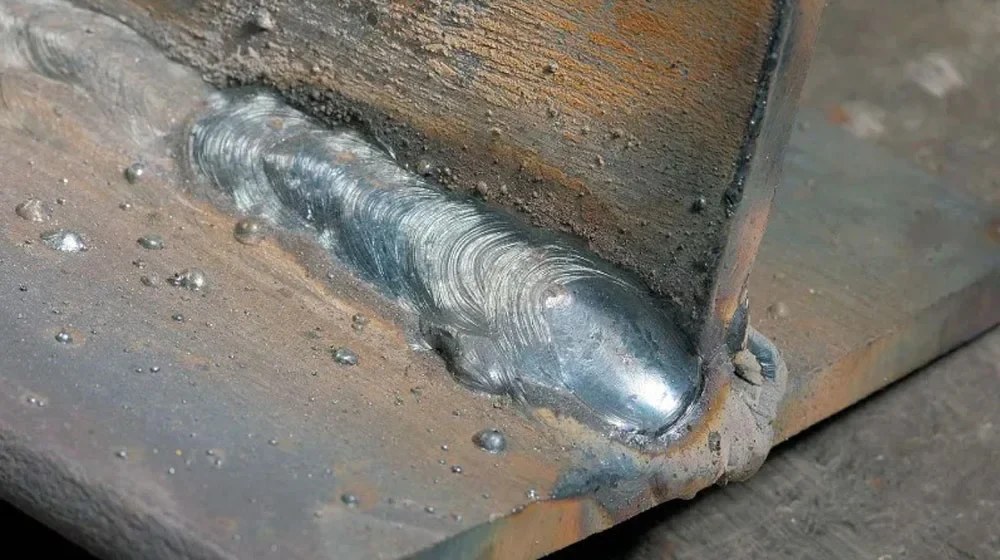
Hàn ngấu là trạng thái kim loại hàn nóng chảy liên kết đầy đủ với kim loại cơ bản, đạt độ xuyên thấu cần thiết theo chiều dày liên kết. Mối hàn ngấu là mối hàn đạt yêu cầu về sự liên kết này, không có vùng không liên kết hoặc khe hở tại vị trí cần liên kết.
Độ ngấu phụ thuộc vào chế độ hàn, việc chuẩn bị mép hàn và thao tác của người hàn. Dòng điện quá nhỏ, tốc độ hàn quá nhanh, góc vát hoặc khe hở không phù hợp đều có thể làm giảm khả năng ngấu.
| Tiêu chí | Mối hàn ngấu | Mối hàn không ngấu |
|---|---|---|
| Liên kết kim loại | Liên kết đầy đủ | Liên kết không đầy đủ |
| Khả năng chịu lực | Cao hơn | Thấp hơn |
| Nguy cơ nứt hoặc bong | Thấp hơn | Dễ phát sinh hơn |
| Độ bền kết cấu | Tốt hơn | Kém hơn |
Rỗ khí là gì và vì sao xuất hiện trong mối hàn?
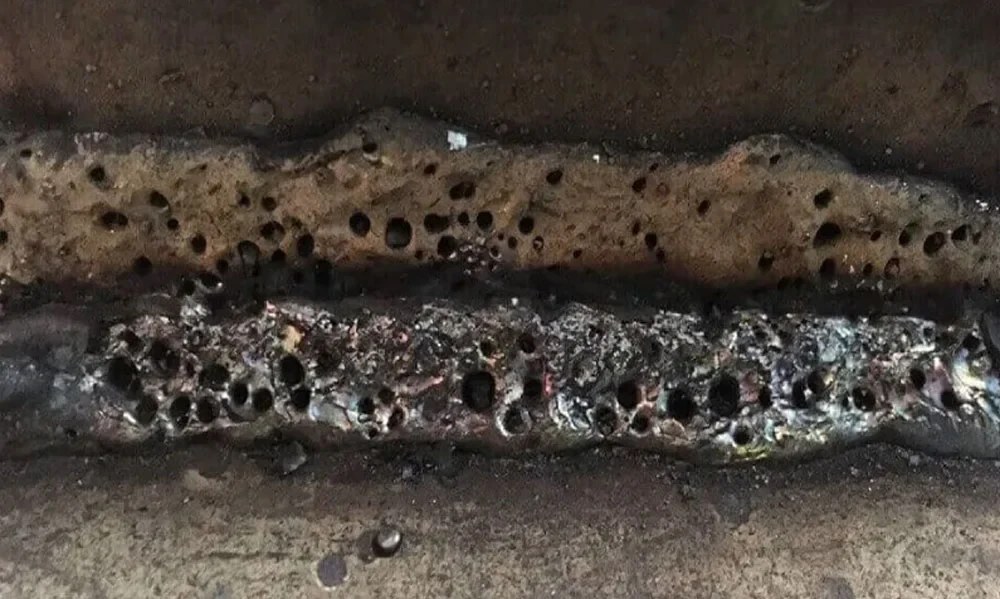
Rỗ khí là khuyết tật xuất hiện khi khí bị giữ lại trong kim loại hàn và không kịp thoát ra trước khi mối hàn đông đặc. Các bọt khí tạo thành lỗ rỗng trên bề mặt hoặc bên trong mối hàn, có thể xuất hiện rải rác hoặc tập trung.
Rỗ khí có thể gặp trong Máy hàn que, Máy hàn MIG/MAG và các phương pháp có dùng khí bảo vệ khi điều kiện hàn không phù hợp. Khuyết tật này làm giảm tiết diện chịu lực, tăng nguy cơ tập trung ứng suất và có thể làm giảm độ kín của kết cấu chịu áp lực hoặc chất lỏng.
Những nguyên nhân nào thường gây rỗ khí và cách hạn chế?
Rỗ khí thường liên quan đến vật liệu hàn bị ẩm hoặc có tạp chất, bề mặt vật hàn còn dầu mỡ, gỉ sét hay sơn. Khí bảo vệ không đủ hoặc bị nhiễm bẩn, hồ quang quá dài và tốc độ hàn quá nhanh cũng có thể khiến khí không kịp thoát ra.
- Sấy khô que hàn và vật liệu hàn trước khi sử dụng.
- Làm sạch kỹ bề mặt vật hàn, loại bỏ dầu mỡ, gỉ sét, sơn và hơi ẩm.
- Điều chỉnh lưu lượng, đồng thời kiểm tra chất lượng khí bảo vệ.
- Duy trì chiều dài hồ quang ổn định và tránh hàn quá nhanh.
- Hạn chế gió lùa làm ảnh hưởng đến hồ quang và khí bảo vệ.
Lưu ý: Bề ngoài mối hàn có thể trông đạt yêu cầu nhưng rỗ khí hoặc khuyết tật nằm sâu vẫn có thể tồn tại. Vì vậy, cần kiểm tra hình dạng mối hàn sau từng lớp và điều chỉnh sớm khi có dấu hiệu bất thường.
Xỉ hàn, độ ngấu và rỗ khí liên quan với nhau thế nào?
Ba yếu tố này có mối liên hệ trong quá trình tạo liên kết hàn. Nếu xỉ không được loại bỏ giữa các lớp, xỉ có thể bị cuốn vào vũng hàn mới, làm giảm tiếp xúc trực tiếp của kim loại và dẫn đến ngấu không đều hoặc không ngấu.
Rỗ khí làm giảm tiết diện chịu lực và có thể làm liên kết kém tại vùng chân hoặc gốc mối hàn. Khi lẫn xỉ và rỗ khí cùng xuất hiện, các điểm yếu trong mối hàn tăng lên, làm nguy cơ nứt cao hơn khi kết cấu chịu tải động hoặc rung.
Kiểm soát mối hàn thế nào để hạn chế lẫn xỉ, thiếu ngấu và rỗ khí?
Kiểm soát hiệu quả bắt đầu từ khâu chuẩn bị, duy trì trong khi hàn và tiếp tục sau từng lượt hàn. Chuẩn bị mép hàn phù hợp chiều dày vật hàn, giữ bề mặt sạch và hạn chế hơi ẩm là các bước nền tảng.
Trong khi hàn, cần duy trì dòng hàn, tốc độ hàn, góc que hàn và chiều dài hồ quang phù hợp, ổn định. Sau mỗi lớp hàn, cần kiểm tra hình dạng mối hàn, làm sạch xỉ và xử lý sớm dấu hiệu bất thường trước khi hàn tiếp.