Máy hàn que là xác định cỡ que, bề dày phôi và tư thế hàn để chọn dòng khởi đầu, sau đó hàn thử rồi hiệu chỉnh. Dòng quá thấp thường làm que dính và mối hàn ít ngấu; dòng quá cao dễ gây bắn tóe, cháy biên hoặc thủng vật liệu mỏng.
Không có một mức dòng cố định cho mọi công việc. Loại que, lớp thuốc bọc, cực tính, tốc độ di chuyển và đặc tính từng máy đều có thể làm thay đổi mức cài đặt phù hợp.
Tóm tắt: Chọn dòng theo cỡ que và tư thế hàn. Hàn đứng hoặc hàn trần thường dùng dòng thấp hơn hàn bằng. Kiểm tra chu kỳ tải để tránh quá nhiệt. Ưu tiên cực tính và dải dòng ghi trên vỏ que hàn.
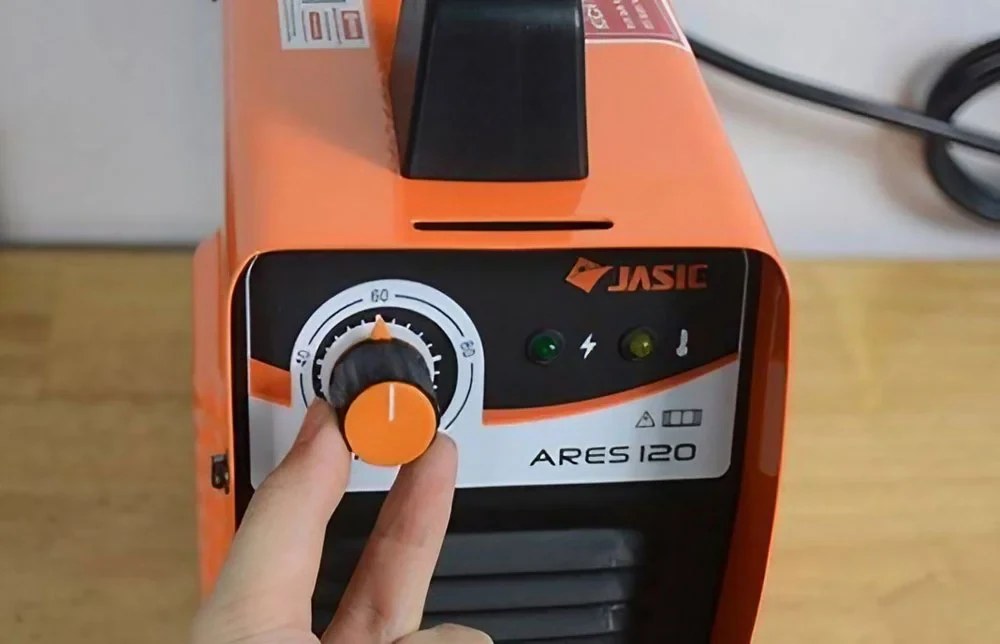
Chỉnh máy hàn que cần dựa vào những thông số nào?
Cường độ dòng điện, đường kính que, bề dày phôi, chu kỳ tải và cực tính là các thông số cần xem xét cùng nhau. Trong đó, dòng hàn tác động trực tiếp đến độ ổn định hồ quang và độ ngấu của mối hàn.
- Phôi mỏng kết hợp dòng cao hoặc que lớn có nguy cơ thủng và cong vênh.
- Phôi dày nhưng dùng dòng thấp hoặc que nhỏ có thể khiến mối hàn không ngấu.
- Chu kỳ tải cho biết tỷ lệ thời gian máy có thể hàn trong 10 phút tại dòng định mức. Ví dụ, chu kỳ tải 60% ở 200A tương ứng hàn 6 phút và nghỉ 4 phút.
Có thể ước tính dòng hàn và đường kính que từ bề dày phôi không?
Có thể dùng các công thức trong dữ liệu tham khảo làm điểm bắt đầu: I = S × 40 để ước tính dòng hàn, trong đó I là ampe và S là bề dày phôi tính bằng mm. Đường kính que có thể tham khảo theo D = S/2 + 1, với D tính bằng mm.
Các công thức này không phải chuẩn cố định cho mọi máy hàn que. Sau khi cài đặt, cần quan sát hồ quang và hàn thử trên mảnh phôi có cùng kích thước để điều chỉnh.
Hàn que 2.5, 3.2, 4.0 và 5.0 nên để dòng bao nhiêu?
Dải dòng tham khảo thay đổi theo tư thế hàn; khi hàn đứng hoặc hàn trần, mức dòng thường thấp hơn hàn bằng để hạn chế chảy xệ, rỗ và bắn tóe.
| Cỡ que hàn | Hàn bằng | Hàn đứng hoặc hàn trần |
|---|---|---|
| 2.5 mm | 60–90A | 50–80A |
| 3.2 mm | 90–130A | 80–120A |
| 4.0 mm | 130–160A | 120–150A |
| 5.0 mm | 170–220A | 160–200A |
Với tư thế hàn phẳng, lớp thuốc bọc cũng làm thay đổi dòng tham khảo. Chẳng hạn, que 3.2 mm có thể dùng 90A với thuốc bọc mỏng, 100A với thuốc bọc trung bình, 110A với thuốc bọc dày và 115A đối với que có hệ số đắp cao R% 110/130.
Cực tính DC+ và DC- được chọn như thế nào khi hàn que?
Với nguồn DC, cực tính là cách đấu que hàn và kẹp mass. Theo dữ liệu tham khảo, DC+ là que dương và mass âm, nhiệt tập trung nhiều ở que; DC- là que âm và mass dương, nhiệt tập trung nhiều ở vật hàn và được nêu là phù hợp với tấm mỏng.
Loại que và vật liệu quyết định cực tính phù hợp, vì vậy thông tin in trên vỏ que là cơ sở cần ưu tiên trước khi đấu nối. Không nên chỉ đổi cực tính để xử lý một hiện tượng hàn mà chưa kiểm tra khuyến nghị của que.
Thao tác chỉnh máy hàn que theo trình tự nào?
Trình tự thực tế là xác định que và phôi, đặt dòng khởi đầu, kiểm tra chu kỳ tải, rồi hàn thử để hiệu chỉnh. Nếu có ampe kìm, có thể đối chiếu giá trị thực tế với mức đã cài trên máy.
- Xác định loại que, đường kính que, bề dày chi tiết và tư thế hàn.
- Chọn dải dòng khởi đầu theo cỡ que; kiểm tra cực tính được khuyến nghị trên vỏ que.
- Điều chỉnh núm xoay hoặc bộ điều khiển số đến mức đã chọn, đồng thời không vận hành liên tục vượt chu kỳ tải.
- Hàn thử trên mảnh phôi tương đương, quan sát hồ quang, độ ngấu và lượng bắn tóe trước khi hàn chi tiết chính.
Dấu hiệu nào cho biết cần tăng hoặc giảm dòng hàn?
Que dính, hồ quang yếu, mối hàn ít ngấu hoặc nhiều xỉ là dấu hiệu có thể cần tăng dòng nhẹ; đồng thời cần kiểm tra que và cực tính. Ngược lại, bắn tóe nhiều, cháy biên hoặc chảy thủng là dấu hiệu nên giảm dòng và xem lại tốc độ di chuyển.
| Hiện tượng quan sát | Hướng xử lý ban đầu |
|---|---|
| Que dính, hồ quang yếu | Tăng dòng nhẹ; kiểm tra cực tính và tình trạng que. |
| Mối hàn ít ngấu, nhiều xỉ | Kiểm tra dòng hàn và thực hiện hàn thử để hiệu chỉnh. |
| Bắn tóe nhiều, cháy biên | Giảm dòng; kiểm tra tốc độ di chuyển. |
| Chảy thủng vật mỏng | Giảm dòng và xem lại cỡ que đang dùng. |
| Hồ quang không ổn định, kêu to | Kiểm tra tiếp xúc cáp, kẹp mass, dây dẫn và nguồn điện trước khi chỉnh lại dòng. |
Vì sao không nên hàn vượt chu kỳ tải của máy?
Hàn vượt chu kỳ tải có thể làm máy quá nhiệt, tự ngắt hoặc ảnh hưởng đến linh kiện. Vì vậy, khi cần dòng cao, cần theo dõi thời gian hàn và thời gian nghỉ theo thông số định mức của máy thay vì vận hành liên tục.
Việc chỉnh đúng không chỉ nằm ở con số ampe ban đầu mà ở quá trình kiểm tra và hiệu chỉnh theo mối hàn thực tế. Dải dòng trong bài là mức tham khảo; hướng dẫn sử dụng của máy hàn hồ quang vẫn là thông tin cần đối chiếu cho từng công việc.