Nhiều nhà máy đầu tư hệ thống cảnh báo khí cháy nổ với kỳ vọng bảo vệ an toàn liên tục, nhưng chỉ sau vài tháng vận hành, đầu dò lại rơi vào trạng thái lỗi — hiển thị 0% LEL ngay cả khi có khí rò rỉ trong khu vực. Khi sự cố này xảy ra mà không có tín hiệu cảnh báo, nguy cơ phát sinh đám cháy hoặc nổ khí quyển tăng lên đáng kể.
Hiện tượng mất độ nhạy âm thầm này thường xuất phát từ việc lựa chọn sai nguyên lý cảm biến so với đặc tính hóa học và điều kiện khí quyển tại chỗ. Để vận hành hiệu quả danh mục máy đo khí lắp cố định, kỹ sư cơ điện (M&E) và bộ phận an toàn (HSE) cần hiểu rõ cơ chế nhiễm độc cảm biến xúc tác và xác định đúng giải pháp công nghệ thay thế phù hợp với từng môi trường.
Điểm mấu chốt cần nhận diện sớm:
Cảm biến xúc tác đốt cháy (Catalytic Bead) phụ thuộc vào phản ứng oxy hóa trên bề mặt xúc tác; sự hiện diện của hơi Silicon, hợp chất lưu huỳnh, chì hoặc nồng độ Oxy thấp (<10% Vol) sẽ làm suy giảm độ nhạy vĩnh viễn hoặc ức chế phản ứng đo.
1. Cơ chế nhiễm độc cảm biến xúc tác (Catalytic Bead) và các tác nhân gây lỗi đầu dò
Cảm biến xúc tác đốt cháy hoạt động dựa trên nguyên lý cầu Wheatstone: khí cháy khuếch tán qua màng lọc vào cuộn dây bạch kim tẩm chất xúc tác được nung nóng, tạo ra phản ứng oxy hóa làm tăng nhiệt độ và thay đổi điện trở. Cơ chế này đòi hỏi bề mặt xúc tác luôn thông thoáng và môi trường có đủ Oxy để duy trì quá trình đốt cháy ổn định.
Khi nhà máy có sự xuất hiện của hơi Silicon (từ chất chống dính khuôn, keo silicone, dầu bôi trơn đặc chủng hoặc sơn phủ), các phân tử silicon bị phân hủy ở nhiệt độ cao trên bề mặt xúc tác và tạo thành lớp vỏ silica trơ cứng. Lớp phủ này bít kín các tâm hoạt tính, khiến khí cháy không thể tiếp xúc với chất xúc tác và làm đầu dò tụt độ nhạy nghiêm trọng, thậm chí báo 0% LEL dù nồng độ khí ngoài môi trường đang tăng cao.
Tương tự, các hợp chất lưu huỳnh (như H2S, mercaptan, SO2), hợp chất chứa chì (như phụ gia nhiên liệu, một số hợp chất hữu cơ kim loại) hoặc hơi halogen cũng gây đầu độc hóa học, làm giảm khả năng oxy hóa của lớp xúc tác theo thời gian. Ngoài ra, trong môi trường thiếu Oxy (<10% Vol) — thường gặp tại bồn chứa trơ hóa bằng Nitơ, hầm kín hoặc khu vực phản ứng hóa học — phản ứng oxy hóa xúc tác không đủ dưỡng khí để diễn ra hoàn chỉnh, dẫn đến sai số âm hoặc không phản hồi đúng nồng độ thực tế.
2. Giải pháp chuyển đổi sang cảm biến hồng ngoại (NDIR) cho khí Hydrocarbon và điện hóa cho khí độc
Khi môi trường sản xuất có chứa tác nhân gây ngộ độc xúc tác hoặc thiếu Oxy, việc tiếp tục thay thế lặp đi lặp lại cảm biến xúc tác chỉ làm phát sinh chi phí bảo trì và rủi ro gián đoạn an toàn. Giải pháp kỹ thuật triệt để là chuyển đổi sang công nghệ đo không phụ thuộc vào phản ứng đốt cháy trên bề mặt xúc tác.
Đối với nhóm khí Hydrocarbon (như Metan CH4, Propan, Butan, Etan hoặc hơi dung môi hydrocarbon), cảm biến hồng ngoại không phân tán (NDIR) là lựa chọn vượt trội. Công nghệ NDIR đo mức độ hấp thụ tia hồng ngoại ở bước sóng đặc trưng của phân tử khí, nhờ đó hoàn toàn không bị nhiễm độc bởi hơi Silicon, lưu huỳnh hay chì, đồng thời hoạt động ổn định ngay cả trong môi trường thiếu Oxy hoặc nồng độ khí cao kéo dài mà không bị bão hòa như cảm biến xúc tác.
Đối với nhóm khí độc (như CO, H2S, NH3, Cl2) hoặc giám sát nồng độ Oxy, cảm biến điện hóa mang lại độ chọn lọc cao, dải đo tuyến tính tốt ở nồng độ thấp (ppm) và tiêu thụ năng lượng thấp. Việc tách bạch rõ ràng giữa giám sát nguy cơ cháy nổ (%LEL) bằng NDIR cho khí hydrocarbon và giám sát độc tính/ngạt khí bằng cảm biến điện hóa giúp hệ thống cảnh báo chính xác, hạn chế báo động giả và tránh tình trạng cảm biến mất tín hiệu âm thầm.
| Công nghệ cảm biến | Tác nhân gây lỗi | Ứng dụng phù hợp nhất |
|---|---|---|
| Xúc tác đốt cháy (Catalytic Bead) | Dễ bị nhiễm độc bởi hơi Silicon, lưu huỳnh, chì; suy giảm khi thiếu Oxy (<10% Vol). | Khí cháy nổ sạch, ít tạp chất gây ngộ độc, môi trường đủ Oxy tiêu chuẩn. |
| Hồng ngoại (NDIR) | Không bị nhiễm độc bởi Silicon, lưu huỳnh, chì; không phụ thuộc nồng độ Oxy. | Khí Hydrocarbon (CH4, LPG, hơi dung môi), khu vực có tạp chất hoặc thiếu Oxy. |
| Điện hóa (Electrochemical) | Độ chọn lọc cao theo từng loại khí; cần lưu ý tuổi thọ và điều kiện khô/ẩm theo spec. | Khí độc hại (CO, H2S, NH3, Cl2) và giám sát hàm lượng Oxy. |
3. Lựa chọn đầu dò khí cố định phù hợp trên hệ thống EMIN
Khi nâng cấp hoặc thiết kế mới tuyến giám sát khí cho nhà máy, kỹ sư nên rà soát thành phần hóa chất hiện diện trong không khí để chọn cấu hình cảm biến và chuẩn tín hiệu tương thích với tủ điều khiển.
Giám sát khí cháy nổ, khí độc và tích hợp hệ thống công nghiệp
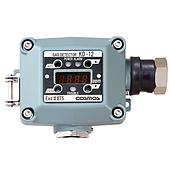
Máy dò khí cố định Cosmos KD-12B với các vị trí cần đầu dò cố định có độ ổn định cao và dễ dàng đấu nối tín hiệu về hệ thống điều khiển trung tâm
Nhu cầu chống cháy nổ
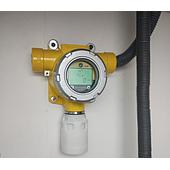
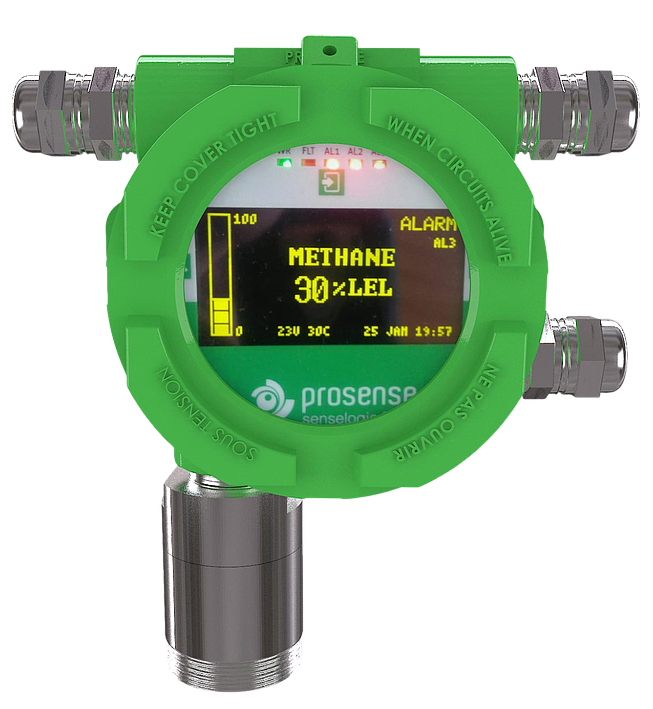
Tại các khu vực sản xuất hóa chất, trạm chiết nạp hoặc xưởng có nguy cơ phát sinh tia lửa, việc kết hợp vỏ bảo vệ đạt chuẩn phòng nổ cùng máy dò khí cố định Prosense P-Series giúp tăng độ bền cơ học và khả năng làm việc liên tục trong điều kiện công nghiệp nặng.
4. Quy trình kiểm tra định kỳ để phát hiện sớm suy giảm cảm biến
Ngay cả khi đã chuyển sang cảm biến NDIR hoặc điện hóa, doanh nghiệp vẫn cần duy trì thói quen thử nghiệm chức năng bằng khí chuẩn theo chu kỳ định kỳ thay vì chỉ nhìn vào chỉ số 0% LEL trên màn hình. Khi phát hiện thời gian đáp ứng chậm bất thường hoặc sai lệch vượt ngưỡng cho phép sau hiệu chuẩn, kỹ thuật viên cần kiểm tra ngay nguồn phát sinh tạp chất trong khu vực để xử lý tận gốc, tránh để thiết bị vận hành trong tình trạng mất năng lực cảnh báo.
Cần chọn đúng cảm biến NDIR, điện hóa hoặc xúc tác cho môi trường nhà máy
Tham khảo danh mục Máy đo khí lắp cố định