Sản Phẩm Nhựa Bị Sọc Màu: Tăng Áp Suất Ngược & Tốc Độ Trục Vít Thế Nào? Đo Màu Ra Sao Để Biết Đã Chỉnh Đủ?
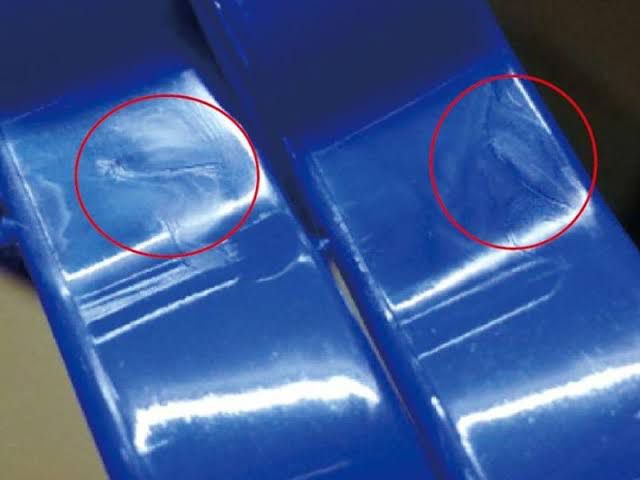
Giữa ca đêm, một lô vỏ quạt màu xám nhạt ra khuôn với những vệt sọc mảnh chạy dọc thân. Thợ chỉnh máy nhìn qua rồi làm đúng điều quen tay nhất: vặn tốc độ trục vít lên cao và nâng áp suất ngược cho hạt màu chịu tan hết. Sáng ra màu trông đều hơn thật. Vài tuần sau, khách hàng gửi trả cả lô vì sản phẩm giòn, rơi nhẹ đã nứt, và màu mỗi chuyến hàng lại lệch một chút so với mẫu chuẩn.
Chuyện này lặp lại ở rất nhiều xưởng ép phun. Tăng cường trộn không sai, cái khó là biết dừng ở đâu, và phần lớn xưởng vẫn dừng bằng mắt. Bài này đi từ lý do nhựa hỏng khi bị cắt quá tay, sang cách đặt tốc độ trục vít và áp suất ngược có căn cứ, rồi tới việc dùng máy đo màu để biết chắc mình đã chỉnh đủ hay chưa.
Vì sao tăng tốc độ trục vít và áp suất ngược lên cao lại làm nhựa hỏng âm thầm?
Sọc màu và loang màu xuất hiện khi hạt Masterbatch chưa phân tán đều vào nhựa nền. Tăng lực cắt giúp xé nhỏ các cụm hạt màu nên màu đều hơn ngay trước mắt, nhưng cái giá phải trả nằm ở bên trong. Năng lượng cắt quá mức bẻ gãy các chuỗi phân tử polyme, nhựa bị giảm cấp và mất dần độ dai, nên sản phẩm dễ giòn và vỡ khi chịu lực.
Ma sát cắt còn sinh nhiệt ngay trong khối nhựa. Nhiệt độ nóng chảy cục bộ có thể vượt xa mức bạn cài trên các vùng gia nhiệt, khiến bột màu hoặc nhựa chất mang đổi sắc. Kết quả là màu trôi dần giữa các lô, chỉ số Delta E tăng lên mà không ai biết nguyên nhân nằm ở thông số máy. Vì sản phẩm nhìn vẫn đẹp vào đúng lúc chỉnh, lỗi này thường chỉ lộ ra khi hàng đã tới tay khách.
Tốc độ quay trục vít và áp suất ngược thật sự tác động lên nhựa theo cách nào?
Tốc độ quay quyết định vận tốc cắt giữa cánh trục vít và thành xilanh. Khi số vòng quay quá cao, ma sát tăng vọt và nhiệt sinh ra tập trung thành từng điểm nóng, đủ để làm cháy bột màu hoặc làm biến tính nhựa chất mang của Masterbatch.
Áp suất ngược là lực cản mà trục vít phải thắng khi lùi về trong lúc lấy nhựa. Cản càng lớn thì nhựa nằm trong xilanh càng lâu và bị nén chặt hơn, nhờ vậy bọt khí được ép ra và hạt màu có thêm thời gian hòa hẳn vào nhựa nền. Hai thông số này cùng dồn năng lượng vào nhựa, nên chỉnh một bên mà quên bên kia rất dễ đẩy nhựa qua ngưỡng chịu cắt của nó. Ngưỡng này thấp nhất ở nhựa nhạy nhiệt như PVC, và một số nhựa kỹ thuật như PC hay PA66 cũng có cửa sổ gia công khá hẹp.
Nên chỉnh tốc độ trục vít theo con số nào thay vì theo cảm tính?
Con số đáng nhìn là vận tốc bề mặt trục vít (v = π × D × N / 60), với D là đường kính trục vít (m) và N là số vòng quay mỗi phút (RPM).
Lấy một trục vít 40 mm quay 100 vòng mỗi phút, vận tốc bề mặt vào khoảng 0,21 m/s.
Nhựa nhạy nhiệt nên giữ dưới 0,2 m/s, còn nhựa thông dụng như PP và PE có thể đẩy lên 0,3 đến 0,4 m/s. Cùng một mức 100 vòng mỗi phút, trục vít này chạy PP thoải mái nhưng đã hơi cao với PVC. Trục vít đường kính lớn hơn thì cùng số vòng quay cho vận tốc bề mặt cao hơn, đó là lý do chép nguyên số RPM từ máy này sang máy khác thường gây lỗi.
Nên tăng áp suất ngược từ mức nào và dừng ở đâu?
Hãy bắt đầu thấp, khoảng 0,5 đến 1,0 MPa (5 đến 10 bar), rồi nâng từng nấc 0,2 MPa. Sau mỗi nấc, ép vài mẫu thử và nhìn bề mặt. Dừng ngay ở nấc đầu tiên mà sọc màu biến mất hoàn toàn, vì đi thêm nữa chỉ làm nhựa chịu thêm lực cắt mà không cải thiện được gì.
Cũng cần canh thời gian lấy nhựa. Nên giữ nó trong khoảng 80% thời gian làm nguội trở xuống, để nhựa không phải nằm trong xilanh nóng quá lâu rồi bị ngâm nhiệt.
Giải Pháp Máy Đo Màu Ép Phun Chính Hãng EMIN
Máy đo màu cầm tay nhỏ gọn, kỹ sư mang thẳng xuống xưởng ép. Đo nhanh chỉ số Delta E (ΔE) sản phẩm vừa ra khuôn với 2 khẩu độ Φ8mm & Φ4mm.
Máy đo màu quang phổ cấu trúc D/8 loại bỏ ảnh hưởng của độ bóng/nhám. Độ lặp lại ΔE*ab ≤ 0.03 giúp phát hiện sớm nhựa bị biến tính nhiệt.
Máy đo màu cao cấp dành cho linh kiện ô tô, vỏ điện thoại xuất khẩu. Áp dụng công thức CIE ΔE*2000, truyền hồ sơ màu dữ liệu số CxF quốc tế.
Bài liên quan: Kiểm Soát Màu Sắc Sản Phẩm Ép Phun Bằng Máy Đo Màu, Đọc Delta E Sao Cho Đúng
Khi sản phẩm sai màu, thợ chỉnh máy nên rà soát những gì trước khi động vào thông số?
Tăng áp suất ngược hay RPM nên là việc làm sau cùng, sau khi đã loại các nguyên nhân dễ xử lý hơn:
Kiểm tra độ ẩm nguyên liệu
Hạt nhựa và hạt màu phải được sấy đúng nhiệt độ và thời gian trước khi vào phễu.
Đánh giá độ mòn trục vít
Trục vít mòn trộn kém đi, nên tăng áp suất ngược bao nhiêu cũng không bù nổi.
Thứ tự chỉnh chuẩn
Hạ tốc độ RPM trước, rồi mới tăng dần áp suất ngược để ép hạt màu tan, thay vì vặn tốc độ quay cao lên.
Đo 5 điểm trên sản phẩm
Đo tại 5 vị trí: đầu dòng phun, giữa thân, cuối dòng phun và hai bên rìa bằng máy đo màu quang phổ để vẽ biểu đồ chênh lệch.
Lưu hồ sơ tiêu chuẩn
Ghi lại thông số thành công cùng giá trị Delta E đạt yêu cầu làm tài liệu vận hành chuẩn cho các ca sản xuất sau.