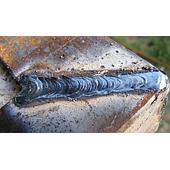
Khuyết tật mối hàn là các sai lỗi xuất hiện trong hoặc trên liên kết hàn, có thể làm giảm độ bền, khả năng chịu lực, độ kín và độ an toàn khi kết cấu làm việc. Nguyên nhân thường liên quan đến chuẩn bị mép hàn, vật liệu hàn, chế độ hàn và thao tác thực hiện.
Thông qua máy siêu âm khuyết tật mối hàn có thể nhận biết đúng dạng khuyết tật giúp người thực hiện rà soát nguyên nhân, điều chỉnh quy trình và kiểm tra lại liên kết sau sửa chữa khi cần thiết.
Tóm tắt: Không ngấu, nứt, rỗ khí, lẫn xỉ, lẹm chân và chảy loang là các khuyết tật thường gặp. Làm sạch bề mặt, chọn chế độ hàn phù hợp và kiểm soát hồ quang là các biện pháp phòng tránh quan trọng. Vết nứt nhỏ hoặc nằm bên trong có thể cần phương pháp kiểm tra không phá hủy.
Khuyết tật mối hàn nào thường gặp và ảnh hưởng ra sao?
Các dạng thường gặp gồm hàn không ngấu, nứt, rỗ khí, lẫn xỉ, lẹm chân, chảy loang và sai lệch hình dáng liên kết. Chúng có thể tạo vùng tập trung ứng suất, giảm tiết diện làm việc hoặc làm suy giảm cơ tính của mối hàn.
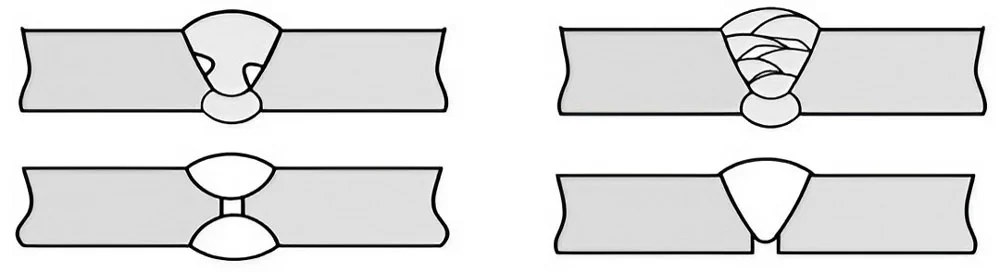
| Dạng khuyết tật | Đặc điểm nhận biết | Ảnh hưởng chính |
|---|---|---|
| Hàn không ngấu | Kim loại hàn không liên kết hoàn toàn với kim loại cơ bản hoặc giữa các lớp hàn | Không đạt tiết diện và độ bền thiết kế |
| Nứt mối hàn | Vết nứt có thể ở bề mặt hoặc bên trong mối hàn | Có thể phát triển khi chịu tải trọng |
| Rỗ khí | Bọt khí bị giữ lại khi kim loại đông đặc | Giảm độ bền và độ kín |
| Lẫn xỉ | Xỉ hoặc tạp chất còn lại trong kim loại hàn | Giảm độ dai va đập và tính dẻo |
| Lẹm chân | Rãnh dọc tại ranh giới kim loại cơ bản và kim loại đắp | Giảm tiết diện, tăng tập trung ứng suất |
| Chảy loang | Kim loại lỏng chảy ra ngoài vùng liên kết | Sai lệch hình dáng và tạo ứng suất cục bộ |
Hàn không ngấu xảy ra vì sao và phòng tránh thế nào?
Hàn không ngấu xảy ra khi kim loại hàn không ngấu đủ vào kim loại cơ bản hoặc không liên kết đều giữa các lớp hàn. Khuyết tật này thường xuất hiện ở góc, mép hoặc giữa các lớp của mối hàn nhiều lượt.
Nguyên nhân có thể là góc vát hoặc khe hở chưa phù hợp, dòng điện quá nhỏ, tốc độ hàn quá nhanh, chiều dài hồ quang không phù hợp hay hướng điện cực chưa đúng. Cần làm sạch liên kết trước khi hàn, chuẩn bị mép hàn phù hợp với chiều dày vật hàn và điều chỉnh nhiệt lượng để kim loại nóng chảy, liên kết đầy đủ.
Nứt mối hàn được phân biệt và kiểm tra bằng cách nào?
Nứt mối hàn là khuyết tật nghiêm trọng vì vết nứt có thể lan rộng theo thời gian dưới tải trọng tĩnh hoặc động. Theo thời điểm hình thành, nứt nóng xuất hiện khi mối hàn còn ở nhiệt độ cao, còn nứt nguội có thể xuất hiện sau khi hàn vài giờ hoặc vài ngày.
Vết nứt lớn có thể quan sát bằng mắt thường hoặc kính lúp. Với nứt tế vi hay nứt bên trong, nguồn dữ liệu nêu các phương pháp kiểm tra không phá hủy gồm siêu âm, kiểm tra từ tính và chụp X-quang.
Các nguyên nhân được đề cập gồm vật liệu hàn không phù hợp, ứng suất dư lớn, tốc độ nguội cao và bố trí liên kết chưa hợp lý. Biện pháp phòng tránh có thể gồm chọn vật liệu phù hợp, gia nhiệt trước hoặc giữ nhiệt để giảm tốc độ nguội, đồng thời bố trí mối hàn hợp lý.
Rỗ khí và lẫn xỉ mối hàn do đâu?
Rỗ khí hình thành khi khí trong kim loại không kịp thoát ra trước khi đông đặc, để lại các lỗ rỗng trong hoặc trên bề mặt mối hàn. Vật liệu hàn ẩm, bề mặt có dầu mỡ, gỉ sét, sơn hoặc hơi nước; hồ quang dài; tốc độ hàn cao và hệ thống khí bảo vệ không đảm bảo đều có thể gây rỗ khí.
Để hạn chế rỗ khí, cần làm sạch và sấy khô vật liệu hàn, giữ hồ quang ngắn, kiểm soát tốc độ hàn và bảo đảm khí bảo vệ sạch, ổn định đối với phương pháp có khí bảo vệ. Với hàn dưới lớp thuốc, thuốc hàn cần khô và được cấp đầy đủ.
Lẫn xỉ hay kẹt xỉ là tình trạng xỉ hoặc tạp chất bị giữ lại trong mối hàn, tại bề mặt, ranh giới kim loại hoặc giữa các lớp hàn. Dòng điện thấp, mép hàn chưa sạch, không gõ xỉ giữa các lượt, góc hàn không phù hợp và tốc độ hàn lớn là những nguyên nhân thường gặp.
Biện pháp chính là làm sạch vật hàn và xỉ giữa các lớp, điều chỉnh dòng điện ở mức phù hợp, duy trì hồ quang ngắn và kiểm soát góc đưa điện cực cùng tốc độ hàn.
Lẹm chân và chảy loang mối hàn khắc phục thế nào?
Lẹm chân là rãnh xuất hiện dọc theo mép tiếp giáp giữa kim loại cơ bản và kim loại đắp. Dòng điện quá lớn, hồ quang dài, góc que hàn chưa hợp lý hoặc điện cực quá lớn so với chiều dày vật hàn có thể làm xuất hiện khuyết tật này.
Cần chọn dòng điện và điện cực phù hợp, giữ hồ quang ngắn, đưa que đều theo mép hàn và giảm tốc độ khi cần để kim loại đắp kịp điền đầy rãnh liên kết.
Chảy loang là hiện tượng kim loại lỏng chảy lan khỏi rãnh hàn hoặc vùng liên kết. Góc nghiêng que hàn, dòng điện, tư thế hàn và tốc độ di chuyển không phù hợp đều có thể khiến kim loại khó tập trung đúng vị trí.
Biện pháp khắc phục là điều chỉnh góc que hàn, giảm dòng điện về mức phù hợp với tư thế và chiều dày vật hàn, đồng thời bố trí vật hàn để kim loại lỏng tập trung vào vùng cần liên kết.
Khi phát hiện khuyết tật mối hàn cần xử lý ra sao?
Cách xử lý phụ thuộc mức độ ảnh hưởng và yêu cầu kỹ thuật của kết cấu. Theo nguyên tắc được nêu, vùng kim loại không đạt yêu cầu có thể cần được loại bỏ hoàn toàn, hàn sửa chữa rồi kiểm tra lại bằng phương pháp phù hợp.
Với vết nứt, cần kiểm soát chặt chẽ vì vết nứt có khả năng phát triển. Biện pháp được đề cập gồm khoan chặn hai đầu vết nứt, loại bỏ triệt để vùng nứt, sử dụng Máy hàn cơ khí để sửa chữa lại.
Lưu ý: Khuyết tật quá nhiệt được nguồn dữ liệu mô tả là trường hợp có thể xử lý bằng nhiệt luyện để cải thiện cơ tính. Việc lựa chọn biện pháp sửa chữa cần phù hợp với yêu cầu kỹ thuật của từng liên kết.