Máy đo độ dày sơn bột là thiết bị chuyên dụng dùng để kiểm tra chiều dày của lớp sơn tĩnh điện (dạng bột) trên bề mặt kim loại hoặc phi kim nhằm đảm bảo chất lượng, độ bền và tiết kiệm vật liệu.
Đây là bước kiểm soát quan trọng trong gia công cơ khí, sản xuất kết cấu kim loại và hoàn thiện bề mặt. Lớp phủ cần đạt dải chiều dày theo yêu cầu kỹ thuật để hỗ trợ khả năng bảo vệ, ngoại quan và độ phù hợp khi lắp ráp chi tiết. Việc lựa chọn phương pháp đo phụ thuộc chủ yếu vào vật liệu nền, trạng thái sơn bột trước hay sau đóng rắn, hình dạng chi tiết và yêu cầu lưu trữ dữ liệu kiểm tra.
Vì sao cần Máy đo độ dày sơn bột?
Chiều dày màng phủ ảnh hưởng đến nhiều đặc tính của bề mặt hoàn thiện như màu sắc, độ bóng, độ bám dính, độ linh hoạt, độ cứng và khả năng chịu va đập. Nếu lớp sơn quá mỏng, bề mặt có thể không được bao phủ và bảo vệ đầy đủ. Với chi tiết thép hoặc nhôm, điều này có thể làm giảm hiệu quả bảo vệ trước các tác động từ môi trường.
Ngược lại, lớp phủ quá dày cũng có thể gây bất lợi cho hiệu quả quy trình, làm ảnh hưởng đến quá trình đóng rắn, độ bám dính hoặc độ khớp của các cụm chi tiết sau khi sơn. Do đó, kết quả đo giúp người vận hành điều chỉnh công đoạn phun phủ theo yêu cầu của vật liệu sơn và quy trình sản xuất.
Kiểm tra đều đặn còn hỗ trợ phát hiện sai lệch sớm, giảm nhu cầu làm lại hoặc loại bỏ sản phẩm. Đối với công đoạn có yêu cầu truy xuất, thiết bị điện tử có khả năng lưu, in hoặc tải dữ liệu đo có thể hữu ích cho việc quản lý chất lượng.
Chọn phương pháp theo thời điểm đo
Sơn bột có thể được đo ở hai thời điểm: trước đóng rắn và sau đóng rắn. Mục tiêu đo sau đóng rắn thường là xác nhận chiều dày màng sơn khô thực tế. Trong khi đó, đo trước đóng rắn giúp dự đoán chiều dày sau khi hoàn tất quá trình đóng rắn, từ đó cho phép can thiệp sớm vào dây chuyền.
Đo sau đóng rắn
Đây là phương pháp phổ biến khi thông số kỹ thuật được quy định theo chiều dày lớp phủ đã đóng rắn. Các thiết bị cầm tay không phá hủy thường áp dụng nguyên lý từ tính, dòng điện xoáy hoặc siêu âm.
- Nền thép: dùng nguyên lý từ tính để đo lớp phủ không từ tính trên thép.
- Nền kim loại không chứa sắt, như nhôm: dùng nguyên lý dòng điện xoáy khi lớp phủ không dẫn điện.
- Nền phi kim, như gỗ hoặc nhựa: dùng kỹ thuật siêu âm xung phản hồi.
Với Máy đo độ dày lớp phủ kim loại, PosiTest DFT và PosiTector 6000 phù hợp cho phép đo không phá hủy. Dòng PosiTector 6000 có các phiên bản F dành cho nền thép, N cho nền không chứa sắt như nhôm và FN cho cả hai nhóm nền. Các Microprobes có phạm vi đến 625 micromet (25 mil) được nêu là lựa chọn cho vị trí nhỏ hoặc khó tiếp cận.
Ở nhu cầu kiểm tra đơn giản trên thép, dụng cụ cơ khí sử dụng nam châm vĩnh cửu cũng có thể được cân nhắc. PosiTest FM xác định chiều dày thông qua lực cần thiết để tách nam châm khỏi bề mặt thép đã phủ. PosiPen có đầu đo nhỏ, phù hợp khi cần tiếp cận các chi tiết nhỏ, vùng hẹp hoặc bề mặt cong.
Đo sau đóng rắn trên vật liệu phi kim
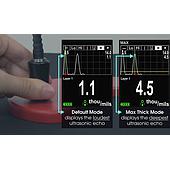
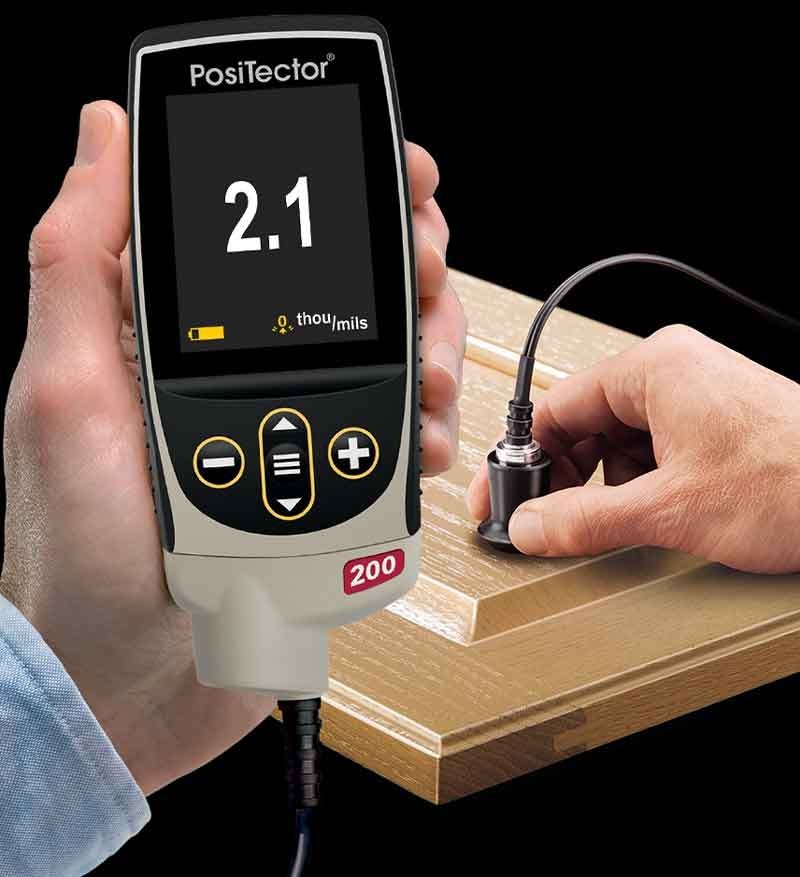
Nguyên lý từ tính và dòng điện xoáy được áp dụng cho nền kim loại. Khi sơn bột trên gỗ, nhựa hoặc các nền phi kim khác, kỹ thuật siêu âm là phương án phù hợp. Đầu dò siêu âm truyền xung vào lớp phủ, thường cần một lớp gel hoặc giọt nước hỗ trợ tiếp xúc tạm thời trên bề mặt.
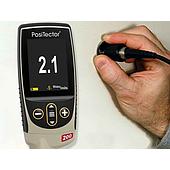
PosiTector 200 B được nêu để đo độ dày sơn bột trên nền phi kim, với phạm vi 13 đến 1000 μm (0,5 đến 40 mil). Một lợi ích của kỹ thuật này là có thể đo các lớp riêng lẻ trong hệ sơn nhiều lớp.
Đo sơn bột trước đóng rắn
Đo ở trạng thái bột chưa đóng rắn giúp nhận biết sớm nguy cơ sai lệch trước khi chi tiết đi qua lò. Điều này đặc biệt có ý nghĩa với dây chuyền liên tục, nơi việc chờ kết quả sau đóng rắn có thể làm chậm phản ứng điều chỉnh. Khi phát hiện không phù hợp sớm, người vận hành có thể tinh chỉnh quá trình phun để hạn chế làm lại, tẩy sơn hoặc phun lại.
ASTM D7378 mô tả ba phương pháp đo lớp bột đã phủ nhưng chưa đóng rắn để dự đoán chiều dày sau đóng rắn:
- Dưỡng răng lược kim loại có khía.
- Máy đo điện tử kết hợp đầu dò chuyên dụng cho sơn bột.
- Thiết bị siêu âm không tiếp xúc.
Dưỡng răng lược và đầu dò sơn bột
Powder Comb hoạt động theo nguyên lý kiểm tra chiều cao lớp bột. Dưỡng được kéo qua bột chưa đóng rắn; kết quả là một khoảng giá trị dựa trên răng cao nhất để lại dấu có bột bám và răng kế tiếp không để lại dấu. Phương pháp này có thể tạo dấu trên bột, vì vậy chủ yếu phù hợp làm chỉ dấu tham khảo.
Đầu dò sơn bột chuyên dụng trên máy từ tính hoặc dòng điện xoáy dùng các chốt nhỏ đi xuyên qua lớp bột đến nền kim loại để xác định chiều cao. Cả hai phương pháp này đều đo chiều cao bột, không trực tiếp đo chiều dày sau đóng rắn. Vì sơn bột có thể giảm chiều dày trong quá trình đóng rắn, cần xác lập hệ số giảm cho từng loại bột nếu muốn dự đoán kết quả sau đóng rắn.
Đo không tiếp xúc để dự đoán chiều dày sau đóng rắn
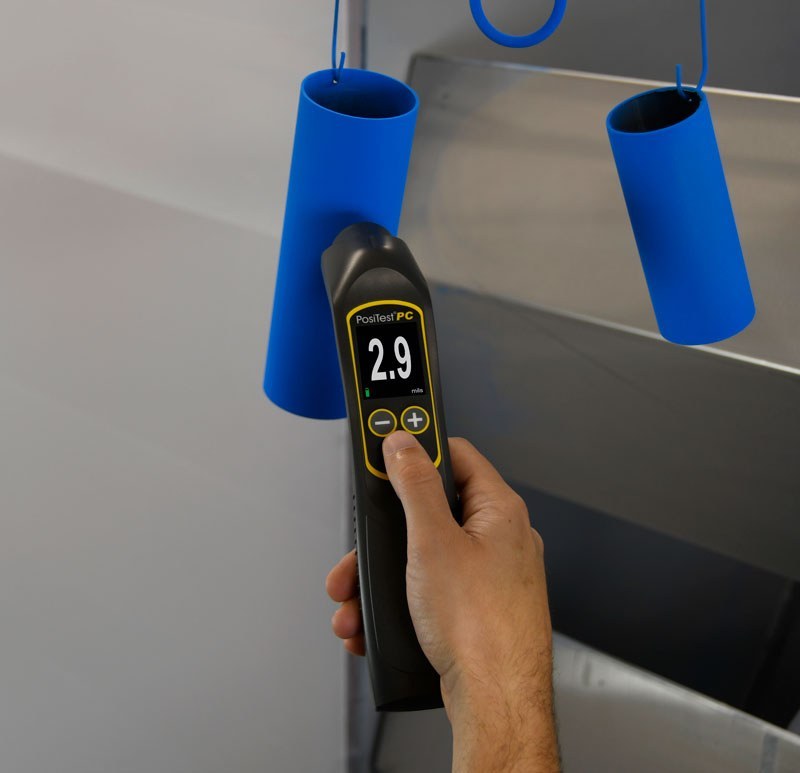
PosiTest PC là thiết bị siêu âm không tiếp xúc dùng cho việc dự đoán chiều dày màng sơn sau đóng rắn từ lớp bột chưa đóng rắn. Cách tiếp cận không tiếp xúc giúp chi tiết đã đo có thể tiếp tục trở lại quy trình mà không bị tác động bởi đầu đo. Theo thông tin kỹ thuật được cung cấp, thiết bị được giữ cách chi tiết khoảng 19 mm trong 1 đến 3 giây để hiển thị kết quả dự đoán.
Lưu ý về đơn vị và tiêu chuẩn kiểm tra
Hai đơn vị thường gặp là micromet và mil. Một mil bằng một phần nghìn inch; 25,4 micromet tương đương 1 mil. Khi đọc hoặc thiết lập giới hạn kiểm tra, cần thống nhất đơn vị giữa phiếu kỹ thuật vật liệu sơn, thiết bị đo và biểu mẫu kiểm soát chất lượng.
Các tài liệu ASTM được đề cập gồm ASTM D7091 cho phép đo không phá hủy trên nền kim loại bằng thiết bị từ tính và dòng điện xoáy; ASTM D6132 cho phép đo không phá hủy trên nền phi kim bằng thiết bị siêu âm; ASTM D4138 cho phương pháp phá hủy bằng cắt mặt cắt trên nền cứng; và ASTM D7378 cho đo sơn bột trước đóng rắn nhằm dự đoán chiều dày sau đóng rắn.
Quy trình lựa chọn thiết bị đo thực tế
Nếu mục tiêu là điều chỉnh sớm trước lò, cần chọn giải pháp dành cho bột chưa đóng rắn và phân biệt giữa phép đo chiều cao bột với phép dự đoán chiều dày sau đóng rắn. Cuối cùng, nên đối chiếu kết quả đo với yêu cầu trong phiếu kỹ thuật của vật liệu sơn và quy trình kiểm soát chất lượng đang áp dụng.
Trước khi chọn máy đo độ dày lớp phủ phi kim loại, cần xác định rõ vật liệu nền và trạng thái lớp sơn cần kiểm tra. Với thép đã đóng rắn, ưu tiên phương pháp từ tính. Với nhôm và kim loại không chứa sắt, xem xét phương pháp dòng điện xoáy. Với gỗ, MDF, nhựa hoặc nền phi kim, kỹ thuật siêu âm là hướng phù hợp.